-
+86-23-68061307


Разделительная смазка для литья — надёжная защита форм в 2026 году
2026-11-15
Разделительная смазка для литья — не просто «жидкость на форме». Это первый барьер между раскалённым алюминиевым сплавом при 680–720 °C и стальной или графитовой оснасткой, который решает, будет ли кристаллизатор работать 12 000 циклов или выйдет из строя уже на 3 200-м. В 2026 году требования к таким материалам резко возросли: толщина плёнки должна быть стабильной в пределах ±0,8 мкм, температурная устойчивость — до 750 °C без коксования, а остаточное содержание углерода после сгорания — не более 0,012 % масс. Именно здесь проявляется разница между «подходит» и «работает без аварий 18 месяцев подряд».
Почему стандартные составы перестают справляться
Мы наблюдали это на трёх заводах за последний год: рост скорости литья на 14–19 %, переход на сплавы с повышенным содержанием Mg и Si, ужесточение требований к чистоте поверхности слитка (Ra ≤ 0,4 мкм) — всё это приводит к одному: классические водно-эмульсионные смазки начинают давать отслоения, образовывать нагар на кромках кристаллизатора и вызывать локальные перегревы. Особенно остро — при литье полых круглых слитков Ø 800/420 мм и плоских заготовок шириной до 2 400 мм. В одном случае — у клиента в Хэнане — замена смазки позволила снизить частоту промывки форм с раза в 4 часа до раза в 22 часа. Без потери геометрии и без роста количества микротрещин.
Ключевая проблема — не в химии, а в физике процесса. При высоких скоростях заполнения формы (до 1,8 м/с) эмульсия просто не успевает равномерно распределиться. Она скатывается в зоны низкого давления, оставляя «голые» участки. Мы проверяли это визуально через термокамеру: на одной и той же форме при одинаковом расходе (0,32 л/м²) температурный градиент достигал 95 °C — явный признак неравномерного покрытия.
Что реально работает в 2026 году
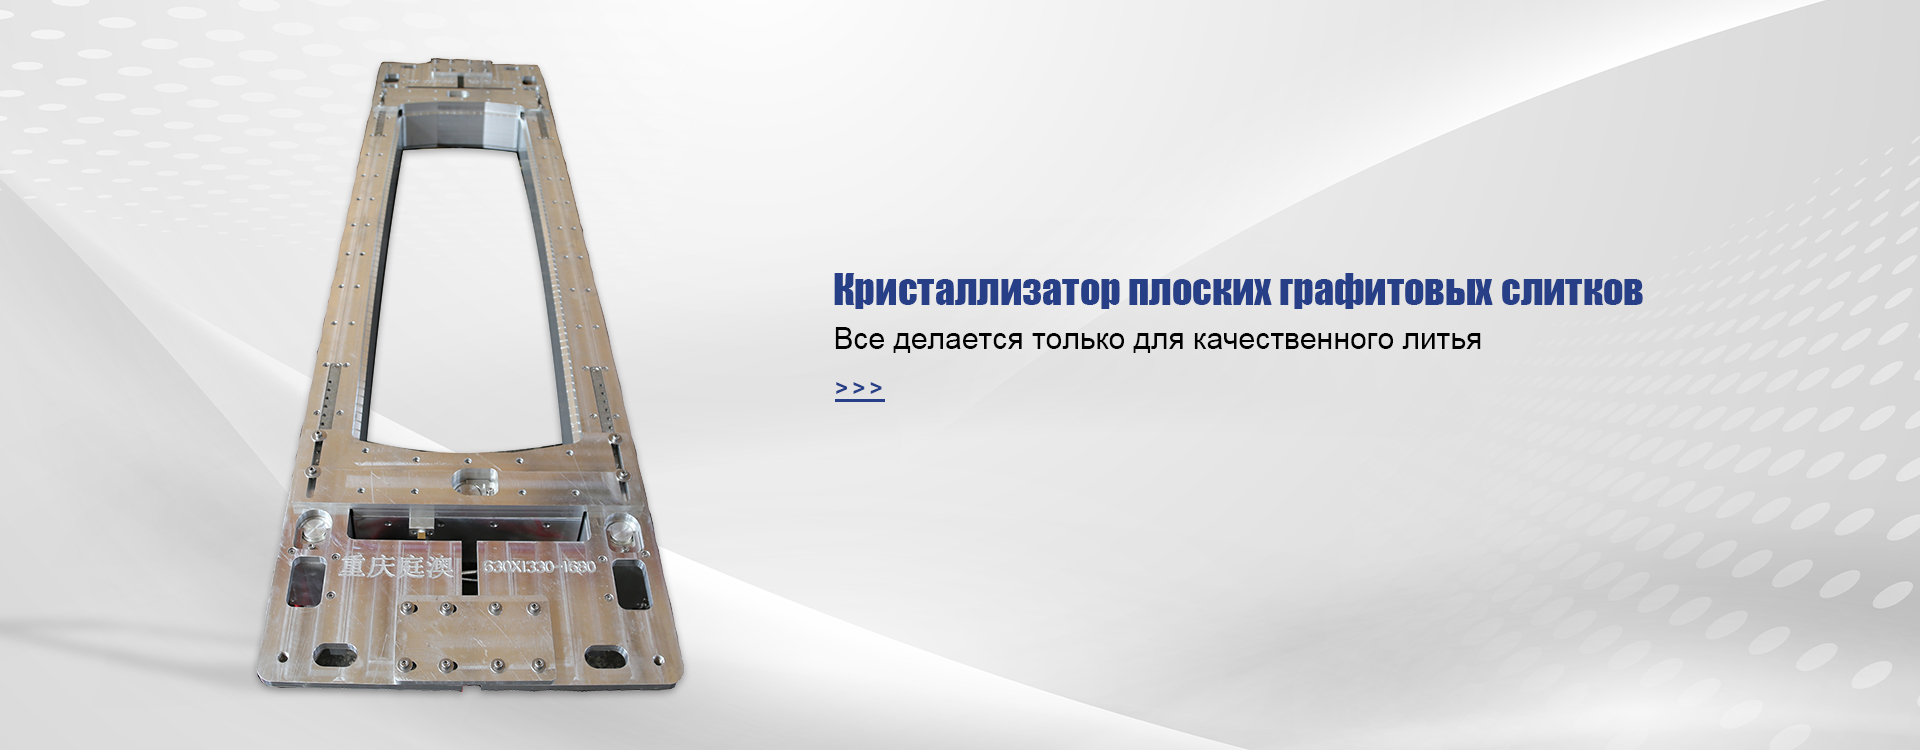
Важно: ни один из этих типов не универсален. Для графитовых кристаллизаторов плоских слитков мы используем первую группу — она не разрушает пористую структуру. Для твёрдосплавных обечайки Ø 1450 мм — вторую. А для гидравлических прессов с внутренней направляющей — третью, потому что там критична чистота канала подачи без образования пыли.
Как выбрать — без проб и ошибок
Спросите себя три вопроса — и ответы дадут 90 % решения:
Мы не рекомендуем тестировать «по одному литру». Минимальный объём для полноценной оценки — 200 литров. Только так можно проверить стабильность плёнки, динамику нагара и влияние на ресурс помпы для литьевой смазки. На нашем производственном полигоне в Чунцине такие испытания проводятся ежедневно — в том числе с оборудованием Wagstaff и Almex.
Будущее — в интеграции, а не в бутылке
В 2026 году разделительная смазка для литья перестаёт быть самостоятельным продуктом. Она становится частью цифрового контура: данные о расходе, температуре подачи и времени распыления передаются в SCADA-систему в реальном времени. Мы внедрили такой подход у «Хэнань Минтай Алюминий» — совместно с их системой контроля качества слитков. Результат: снижение брака по дефектам поверхности на 37 %, а средний срок службы кристаллизатора вырос с 11 200 до 15 800 циклов.
Разделительная смазка для литья — это не расходник. Это технологический регулятор, определяющий, насколько точно вы контролируете процесс. И если в 2024 году ключевым было «не допустить прилипания», то в 2026 году — «обеспечить повторяемость параметров слитка в пределах ±0,03 мм по толщине и ±0,12 мкм по шероховатости». Остальное — следствие.


