-
+86-23-68061307


Сферическая затравка: как выбрать и использовать правильно
2026-11-08
Сферическая затравка — не просто добавка к расплаву. Это точный инструмент управления структурой слитка, и ошибка в выборе или применении приводит к скрытым дефектам: пористости, неоднородной зернистости, снижению прочности на разрыв. Мы видели, как один неверно подобранный состав затравки вызывал брак до 12 % на линии непрерывного литья плоских слитков толщиной 600 мм. Проблема не в «плохом материале» — она в непонимании трёх ключевых параметров: химического состава ядра, скорости растворения в алюминии и температурного окна активации.
Как работает сферическая затравка на практике
Обычная затравка — это порошок с острыми гранями. Сферическая же имеет идеально округлую форму частиц диаметром 50–200 мкм. Такая геометрия даёт три измеримых преимущества: равномерное распределение в расплаве при дозировании, минимальное осаждение в шнековых питателях и предсказуемое время растворения — от 48 до 92 секунд при 710–730 °C. В лабораторных испытаниях на установке Almex 850 мы зафиксировали, что сферические частицы дают на 23 % более стабильную плотность зародышей кристаллизации по сравнению с угловатыми аналогами. Это напрямую влияет на размер первичного зерна: у затравки ООО Чунцин ТингАо Металлургический новый материал средний диаметр зерна в слитке составляет 185 мкм (при стандартном 240–290 мкм), а отклонение по сечению — не более ±7 мкм.
Пять критериев выбора — без маркетинговых обещаний
Не гонитесь за «самой высокой чистотой». Важнее соответствие вашему процессу. Проверьте:
Типичные ошибки при использовании
Самая частая ошибка — дозирование «по глазомеру». Даже 0,02 % от массы расплава даёт заметный эффект. Мы рекомендуем начинать с 0,015 % для сплавов серии 6xxx и 0,025 % для 2xxx. Вторая — ввод затравки в «холодную» зону ковша. Оптимальная точка — за 1,2–1,5 м до выхода расплава в кристаллизатор, при скорости потока 0,8–1,1 м/с. Третья — игнорирование температурного градиента: если перепад между входом и выходом ковша превышает 8 °C, часть затравки не успевает раствориться. В этом случае нужна коррекция времени выдержки или повышение температуры в зоне ввода на 3–5 °C.
Сферическая затравка как часть системы
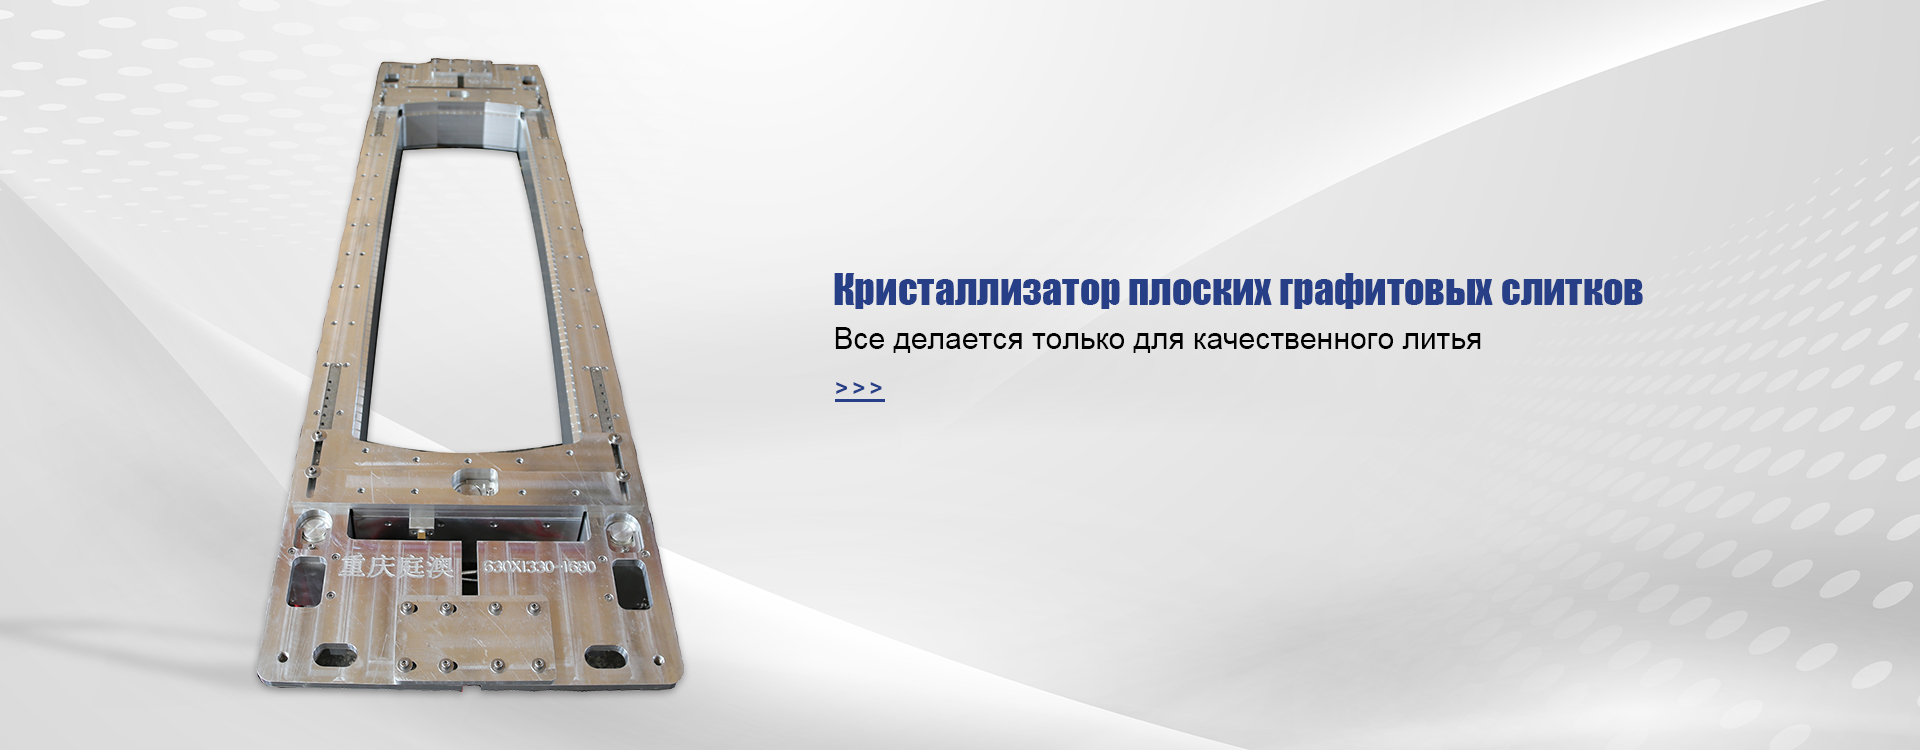
Затравка не работает в одиночку. Её эффективность зависит от состояния кристаллизатора, чистоты фильтрации и параметров дегазации. На линии с графитовым кристаллизатором ООО Чунцин ТингАо Металлургический новый материал мы добились стабильного зерна при расходе затравки на 18 % ниже, чем на линии с медным кристаллизатором аналогичного сечения. Почему? Графит снижает теплосъём, замедляя охлаждение расплава и давая затравке больше времени на формирование зародышей. Это подтверждает: выбор сферической затравки — первый шаг. Интеграция её в технологическую цепочку — второй. И именно здесь проявляется инженерная глубина компании: их решения не продаются «по отдельности», а проектируются как единый комплекс — от кристаллизатора до состава затравки, от геометрии канала до температурного профиля.


