-
+86-23-68061307


Стационарный графитовый кристаллизатор: производители и поставщики
2026-09-15
- Роль стационарного графитового кристаллизатора в технологии непрерывного литья
- Конструктивные особенности и типы стационарных графитовых кристаллизаторов
- Критерии выбора производителя и поставщика оснастки
- Эксплуатационные требования и обслуживание графитовой оснастки
- Логистика и сроки поставки: что нужно знать закупщику
- Заключение: стратегический подход к выбору оснастки
Роль стационарного графитового кристаллизатора в технологии непрерывного литья
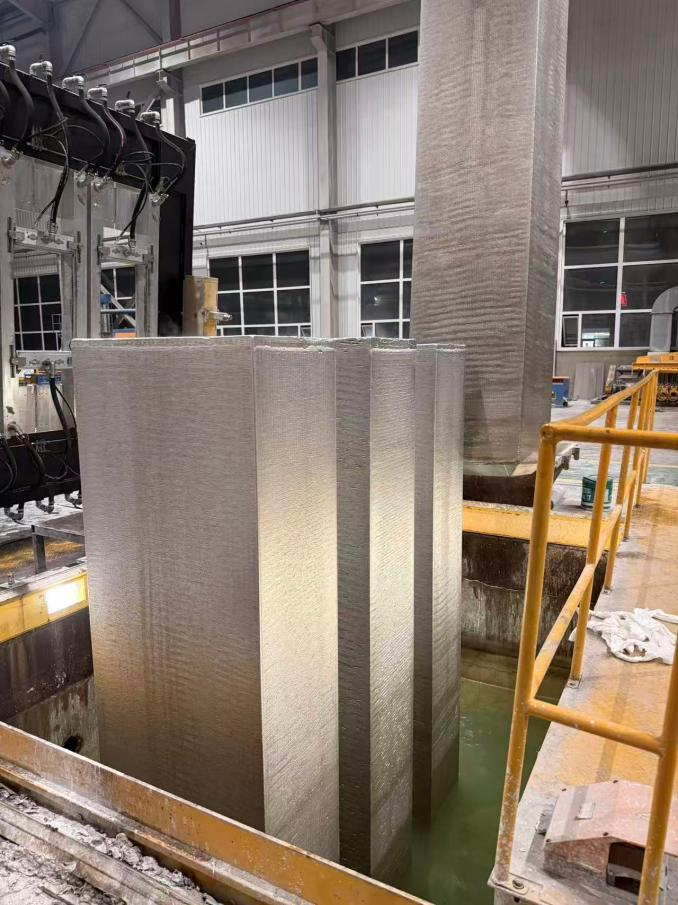
В современной металлургии, особенно в производстве алюминиевых сплавов, качество конечной продукции напрямую зависит от стабильности процессов первичного формообразования. Ключевым элементом установок непрерывного литья является кристаллизатор — устройство, обеспечивающее отвод тепла от расплава и формирование твердой оболочки слитка. Среди различных конструктивных решений стационарный графитовый кристаллизатор занимает особое место благодаря уникальным физико-химическим свойствам графита и надежности неподвижной конструкции.
Стационарные кристаллизаторы используются преимущественно в системах вертикального или горизонтального непрерывного литья, где требуется высокая точность геометрии поверхности слитка и минимизация внутренних напряжений. В отличие от подвижных или составных систем, стационарная конструкция предполагает жесткую фиксацию формующего элемента относительно зоны охлаждения. Это упрощает настройку оборудования, снижает риски смещения осей и уменьшает количество движущихся частей, подверженных износу.
Графит как материал рабочей поверхности кристаллизатора выбирается не случайно. Его ключевые преимущества включают:
- Высокую теплопроводность: обеспечивает быстрый и равномерный отвод тепла, что критично для предотвращения образования горячих трещин в начале кристаллизации.
- Низкий коэффициент трения: графит обладает естественными смазывающими свойствами, что снижает сопротивление при движении затвердевающего металла и минимизирует риск прилипания расплава к стенкам.
- Термостойкость и химическая инертность: материал устойчив к термическим ударам и не вступает в реакцию с большинством алюминиевых сплавов, сохраняя чистоту поверхности слитка.
- Механическую обрабатываемость: позволяет создавать сложные геометрические профили с высокой точностью, включая полые и крупногабаритные формы.
Для закупщиков и инженеров понимание этих базовых принципов важно при оценке целесообразности перехода на графитовые решения или при замене изношенной оснастки. Выбор между стационарным и другими типами кристаллизаторов определяется конкретными требованиями к производительности линии, типу отливаемого сплава и необходимой качеству поверхности.
Конструктивные особенности и типы стационарных графитовых кристаллизаторов
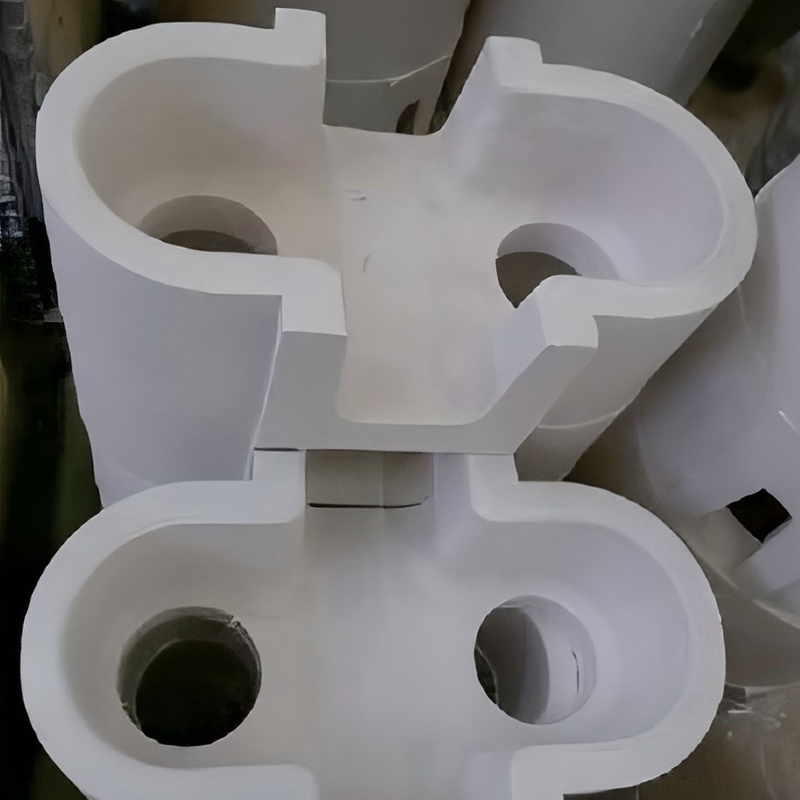
Стационарный графитовый кристаллизатор представляет собой монолитную или сборную конструкцию, внутри которой формируется канал для прохождения расплава. Несмотря на название «стационарный», такие устройства могут быть частью сложных агрегатов, включающих системы подачи смазки, охлаждения и механической поддержки. Классификация данных изделий обычно производится по форме получаемого слитка и конструктивному исполнению самого графитового блока.
Кристаллизаторы для плоских слитков (Flat Ingot Molds)
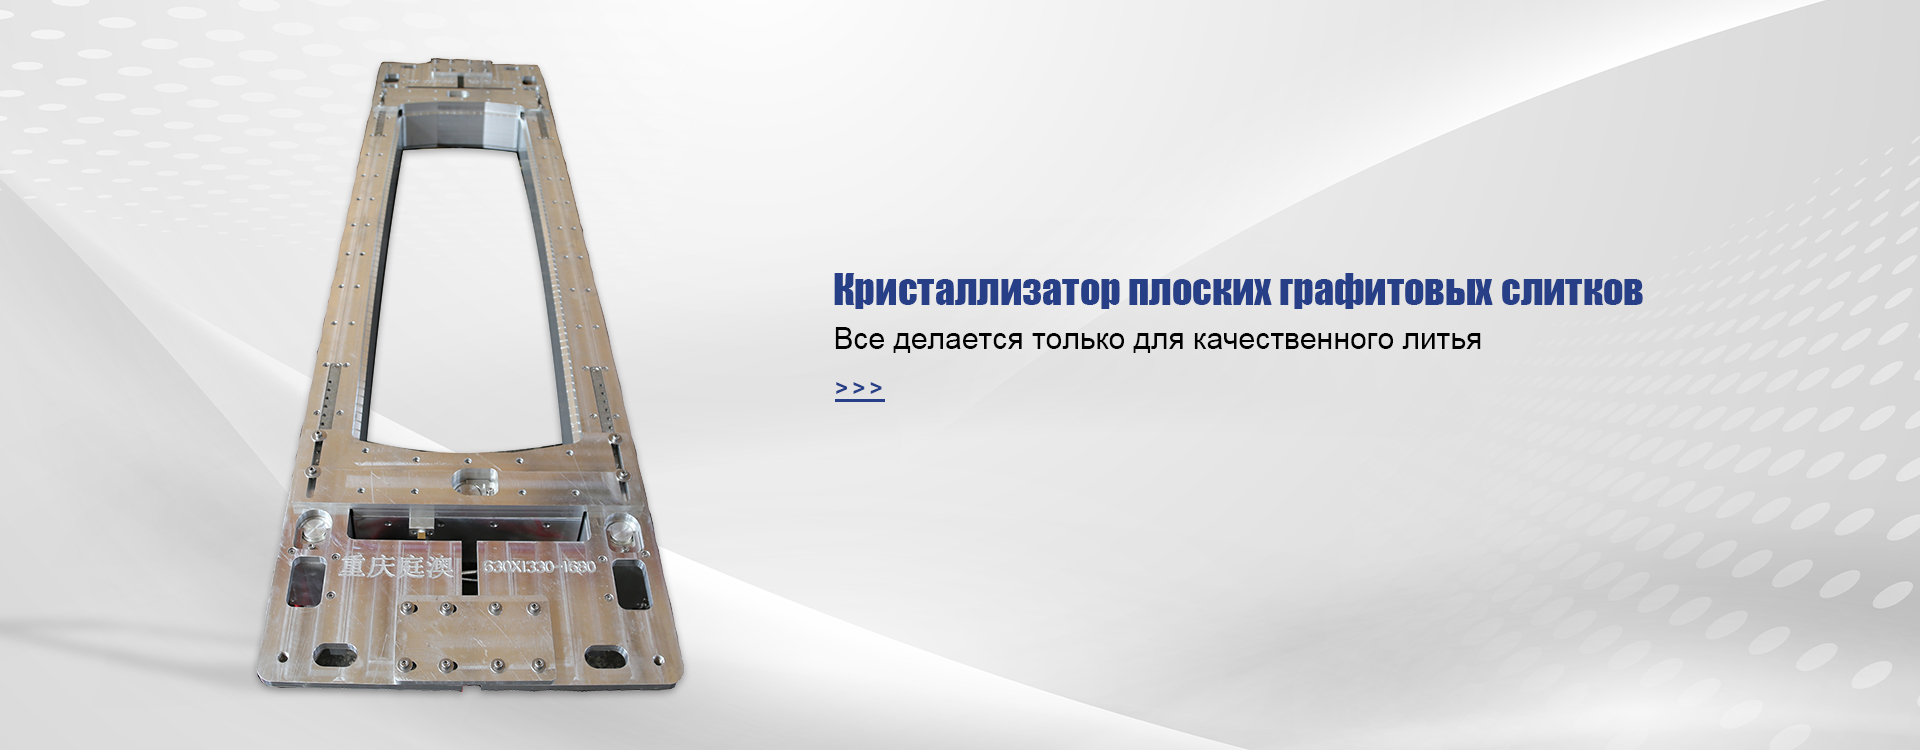
Плоские слитки являются основным полуфабрикатом для последующей прокатки в листы и плиты. Кристаллизаторы для них имеют прямоугольное сечение и характеризуются большой шириной рабочей зоны. Основные технические вызовы при их проектировании связаны с обеспечением равномерного охлаждения по всей ширине слитка и предотвращением коробления графитовой вставки под воздействием термических нагрузок.
Важным аспектом является качество поверхности графита. Любые микронеровности или поры могут привести к дефектам на поверхности алюминия, которые потребуют дополнительной механической обработки (скальпирования) перед прокаткой. Поэтому производители уделяют особое внимание финишной обработке внутренних каналов.
Кристаллизаторы для круглых слитков (Round Billet Molds)
Круглые слитки используются для экструзии и ковки. Стационарные графитовые кристаллизаторы для круглого профиля должны обеспечивать идеальную цилиндричность. Отклонения от круглости приводят к неравномерному охлаждению и внутренним напряжениям в металле. Для крупных диаметров задача усложняется необходимостью поддержания жесткости конструкции при значительных габаритах.
Современные решения позволяют производить оснастку для слитков диаметром до 1450 мм. Такие крупногабаритные изделия требуют применения специальных марок графита с повышенной прочностью и однородностью структуры, а также прецизионного оборудования для механической обработки.
Полые кристаллизаторы (Hollow Billet Molds)
Производство полых слитков (трубных заготовок) требует использования кристаллизаторов со сложной внутренней геометрией, включающей сердечник. Стационарные графитовые кристаллизаторы для полых слитков состоят из внешней обечайки и внутреннего сердечника, которые формируют кольцевое пространство для расплава. Точность центрирования сердечника критически важна для обеспечения равномерной толщины стенки слитка.
Примером таких технических решений являются полые кристаллизаторы с наружным диаметром до 800 мм и внутренним диаметром до 420 мм. Изготовление такой оснастки требует высокой инженерной культуры, так как необходимо учитывать тепловое расширение обоих элементов (сердечника и внешней части) и компенсировать его в рабочих зазорах.
Компоненты и вспомогательная оснастка
Стационарный кристаллизатор редко работает изолированно. В его состав часто входят:
- Защитные кольца от шлака: предотвращают попадание оксидных пленок и включений в рабочую зону кристаллизации.
- Обечайки и переходные плиты: обеспечивают механическую фиксацию графитового блока в корпусе машины литья и герметичность соединения с системой охлаждения.
- Основания для резервуаров расплава: служат опорой и направляющей для начальной стадии формирования слитка.
Все эти элементы должны быть согласованы по материалам и коэффициентам теплового расширения, чтобы избежать возникновения зазоров или чрезмерных напряжений в процессе эксплуатации.
Критерии выбора производителя и поставщика оснастки
Рынок литейной оснастки насыщен предложениями, однако выбор поставщика стационарных графитовых кристаллизаторов требует тщательной оценки технических возможностей предприятия. Ошибка в выборе может привести не только к браку дорогостоящей партии металла, но и к простое производственной линии. Ниже приведены ключевые факторы, на которые следует обращать внимание техническим специалистам и отделам закупок.
1. Технологическая экспертиза и адаптивность
Производитель должен демонстрировать глубокое понимание процессов алюминиевого литья. Важно не просто наличие станков, а способность инженерной команды решать нестандартные задачи. Например, возможность адаптации и локализации решений, совместимых с ведущими импортными литейными системами, такими как Wagstaff, Novelis или Almex. Это говорит о том, что поставщик понимает международные стандарты качества и требования к совместимости оснастки с существующим парком оборудования заказчика.
Наличие опыта работы с различными типами сплавов и режимами литья позволяет производителю предлагать оптимальные конструктивные решения, а не просто копировать чертежи. Инженерная поддержка на этапе проектирования помогает избежать ошибок, связанных с неправильным выбором зазоров или конфигурации каналов охлаждения.
2. Собственное производство и контроль качества
Критически важно, чтобы поставщик имел собственную производственную базу, оснащенную современным оборудованием для механической обработки, термообработки и контроля геометрических параметров. Аутсорсинг ключевых этапов производства может привести к потере контроля над качеством и сроками.
Система управления качеством должна быть многоуровневой и включать:
- Входной контроль сырья: проверка качества графитовых заготовок на однородность структуры и отсутствие скрытых дефектов.
- Операционный контроль: мониторин параметров на всех этапах изготовления (черновая обработка, чистовая обработка, шлифовка).
- Окончательную приемочную проверку: измерение готовой продукции на соответствие чертежам, включая точность размеров, шероховатость поверхности и геометрию каналов.
Все изделия должны проходить проверку на устойчивость к термическим и механическим нагрузкам. Наличие протоколов испытаний и возможности предоставления отчетов о качестве является признаком зрелого производителя.
3. Способность реализовывать проекты сложной геометрии
Современные тенденции в алюминиевой промышленности направлены на увеличение габаритов слитков и усложнение их профиля. Поставщик должен иметь подтвержденный опыт разработки крупногабаритной оснастки. Наличие в портфолио кристаллизаторов для слитков диаметром более метра или сложных полых профилей свидетельствует о технической зрелости компании и наличии парка тяжелого и прецизионного оборудования.
Умение работать с нестандартными заказами и быстро прототипировать новые решения дает заказчику гибкость в освоении новых продуктов.
4. Репутация и опыт сотрудничества с лидерами отрасли
Одним из наиболее объективных показателей надежности поставщика является его клиентская база. Сотрудничество с ведущими промышленными холдингами и научно-исследовательскими институтами подтверждает способность компании выполнять строгие требования крупнейших игроков рынка.
Например, компания ООО «Чунцин ТингАо Металлургический новый материал» (Chongqing TingAo Metallurgical New Material Co., Ltd.) позиционирует себя как системный поставщик решений для литья под давлением и непрерывного литья. Базируясь в городе Чунцин (Китай), предприятие действует как независимая юридическая единица с фокусом на технологическую поддержку современных алюминиевых производств.
Рыночная деятельность компании охватывает ключевые регионы Китая и активно развивается на международном уровне. Среди партнеров компании числятся такие гиганты, как Китайская алюминиевая корпорация (Chalco), включающая предприятия «Чжунлюй Жуйминь», «Северо-восточный легкий сплав», «Цинхайский алюминий», а также «Шаньдунь Наньшань Алюминий», «Хэнань Чжунфу Алюминий» и другие. Кроме того, компания поставляет оснастку для исследовательских работ в ведущие академические центры, такие как Центральный Южный университет и Пекинский университет науки и техники.
Особым индикатором доверия со стороны международного сообщества служит тот факт, что министр закупок ПАО «Русал» (одного из крупнейших мировых производителей алюминия) дважды посещал производственную площадку компании — в октябре 2018 года и в феврале 2024 года. Такие визиты подтверждают высокий уровень интереса и доверия к технологиям и качеству продукции производителя со стороны глобальных игроков.
Эксплуатационные требования и обслуживание графитовой оснастки
Даже самый качественный стационарный графитовый кристаллизатор требует правильного обращения и обслуживания для обеспечения длительного срока службы и стабильного качества литья. Графит, несмотря на свою прочность, является хрупким материалом и чувствителен к механическим ударам и резким перепадам температур.
Подготовка к запуску и прогрев
Перед началом литья кристаллизатор должен быть правильно установлен и отцентрован. Важным этапом является предварительный прогрев оснастки. Холодный графит при контакте с расплавом алюминия (температура около 700–750 °C) испытывает сильный термический шок, который может привести к образованию микротрещин. Прогрев до рабочей температуры (обычно 150–300 °C, в зависимости от рекомендаций производителя) позволяет сгладить температурный градиент и продлить жизнь инструмента.
Система смазки
Хотя графит обладает самосмазывающимися свойствами, в процессах непрерывного литья часто применяется дополнительная смазка для улучшения скольжения и защиты поверхности. Использование специализированных средств, таких как помпы для литьевой смазки и качественные смазочные материалы, обязательно. Недостаток смазки приводит к повышенному трению и риску обрыва поверхностного слоя слитка («задиров»), а избыток — к загрязнению поверхности и ухудшению теплоотвода.
Компании-производители оснастки часто предлагают комплексные решения, включающие не только сами кристаллизаторы, но и вспомогательное оборудование, такое как заправочные станции для масла и газа, что обеспечивает согласованность всех компонентов системы.
Очистка и хранение
После окончания кампании литья кристаллизаторы должны быть тщательно очищены от остатков алюминия и оксидов. Механическая очистка должна проводиться с осторожностью, чтобы не повредить рабочую поверхность. Хранить графитовую оснастку следует в сухом помещении, защищенном от влаги и механических повреждений. Влажность может негативно сказаться на свойствах графита при последующем нагреве.
При обнаружении трещин или сколов необходимо оценивать их глубину и расположение. Для ремонта мелких дефектов могут применяться специализированные средства, например, составы типа DR-LD 168, однако решение о дальнейшем использовании отремонтированного кристаллизатора должно приниматься технологом на основе оценки рисков для качества продукции.
Логистика и сроки поставки: что нужно знать закупщику
При планировании закупок литейной оснастки важно учитывать не только технические характеристики, но и логистические аспекты. Производство стационарных графитовых кристаллизаторов, особенно крупногабаритных или сложных полых конструкций, требует времени на обработку материала и контроль качества.
Отлаженная логистика и гибкие производственные циклы позволяют надежным поставщикам обеспечивать стабильные сроки поставки как стандартной, так и заказной оснастки. Однако конкретные сроки производства (lead time) и минимальные объемы заказа (MOQ) всегда зависят от:
- Сложности геометрии изделия.
- Объема партии.
- Текущей загрузки производственных линий.
- Необходимости изготовления специальной технологической оснастки или чертежей.
Поэтому на этапе запроса коммерческого предложения (RFQ) рекомендуется предоставлять максимально подробную техническую документацию. Это позволит производителю точно оценить трудоемкость и назвать реалистичные сроки. Компания ООО «Чунцин ТингАо Металлургический новый материал», благодаря собственной производственной базе и опыту работы с международными клиентами, обеспечивает стабильность поставок, что является критическим фактором для непрерывных производственных циклов алюминиевых заводов.
Заключение: стратегический подход к выбору оснастки
Выбор поставщика стационарных графитовых кристаллизаторов — это стратегическое решение, влияющее на эффективность всего литейного производства. Экономия на качестве оснастки или выборе неквалифицированного подрядчика часто оборачивается значительно большими потерями из-за брака металла, простоев оборудования и частой замены инструментов.
Ключевыми факторами успеха являются:
- Техническая компетентность поставщика: наличие инженерной экспертизы и опыта работы с аналогичными задачами.
- Контроль качества: прозрачная система проверки сырья и готовой продукции.
- Производственные возможности: наличие оборудования для изготовления крупногабаритных и сложных изделий.
- Доказанная надежность: наличие референсов от ведущих промышленных предприятий.
Сотрудничество с такими компаниями, как ООО «Чунцин ТингАо Металлургический новый материал», которые сочетают в себе глубокие технологические знания, современное производство и подтвержденный опыт работы с лидерами отрасли (включая такие компании, как Chalco, Nanshan Aluminum и интерес со стороны Русал), позволяет минимизировать риски и обеспечить стабильно высокое качество выпускаемой алюминиевой продукции.
При подготовке к закупке рекомендуется запрашивать не только коммерческие условия, но и технические паспорта изделий, сертификаты на материалы и примеры выполненных проектов. Это поможет сделать обоснованный выбор в пользу партнера, способного обеспечить долгосрочную эффективность вашего производства.