-
+86-23-68061307


Стационарный алюминиевый кристаллизатор: производители и цены
2026-09-19
- Что такое стационарный алюминиевый кристаллизатор и его роль в процессе литья
- Ключевые типы и конструктивные особенности кристаллизаторов
- Материалы изготовления: графит, твердые сплавы и композиты
- Факторы, влияющие на стоимость стационарных кристаллизаторов
- Критерии выбора производителя и оценка надежности поставщика
- Технические аспекты эксплуатации и обслуживания
- Логистика и сроки поставки
- Часто задаваемые вопросы (FAQ) по закупке кристаллизаторов
- Заключение: комплексный подход к выбору оснастки
Что такое стационарный алюминиевый кристаллизатор и его роль в процессе литья
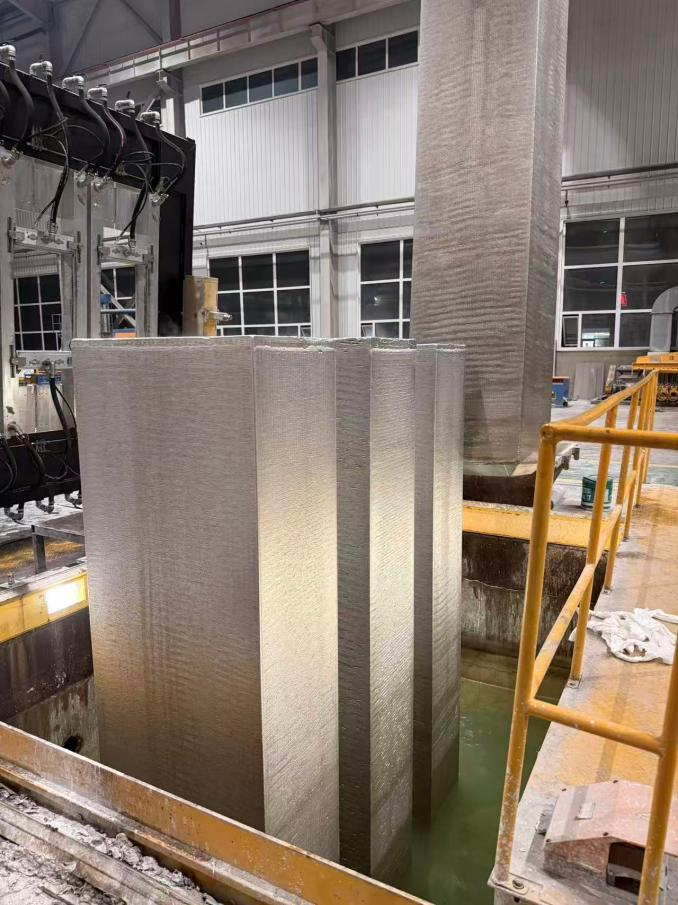
Стационарный алюминиевый кристаллизатор является ключевым элементом технологической линии непрерывного или полунепрерывного литья заготовок. В отличие от подвижных форм, используемых в некоторых специфических процессах, стационарные кристаллизаторы фиксируются в строго заданном положении относительно разливочного стола и системы охлаждения. Их основная функция заключается в формировании внешней оболочки расплавленного алюминия или его сплавов на начальном этапе затвердевания, обеспечивая геометрию будущего слитка — будь то плоская плита, круглый слиток или полая заготовка.
Для специалистов по закупкам и главных инженеров металлургических предприятий понимание конструкции и характеристик кристаллизатора критически важно, так как именно этот узел определяет качество поверхности продукции, наличие внутренних дефектов (таких как трещины или ликвация) и общую производительность линии. Неправильный выбор материала рабочей стенки, неточность механической обработки или неэффективная система вторичного охлаждения могут привести к браку всей партии металла и длительным простоям оборудования.
В современной промышленности термин «стационарный» подразумевает, что форма не совершает возвратно-поступательных движений (как в машинах непрерывного литья заготовок для стали), а процесс вытягивания слитка осуществляется механизмами тянущих устройств через неподвижную водоохлаждаемую оболочку. Это требует от кристаллизатора исключительной термостойкости, высокой теплопроводности и точной геометрии канала формирования.
Ключевые типы и конструктивные особенности кристаллизаторов
Выбор типа кристаллизатора диктуется конечной формой продукта и технологией литья. На рынке представлены решения для различных задач, и каждый тип имеет свои инженерные особенности, которые необходимо учитывать при планировании закупок.
Кристаллизаторы для плоских слитков
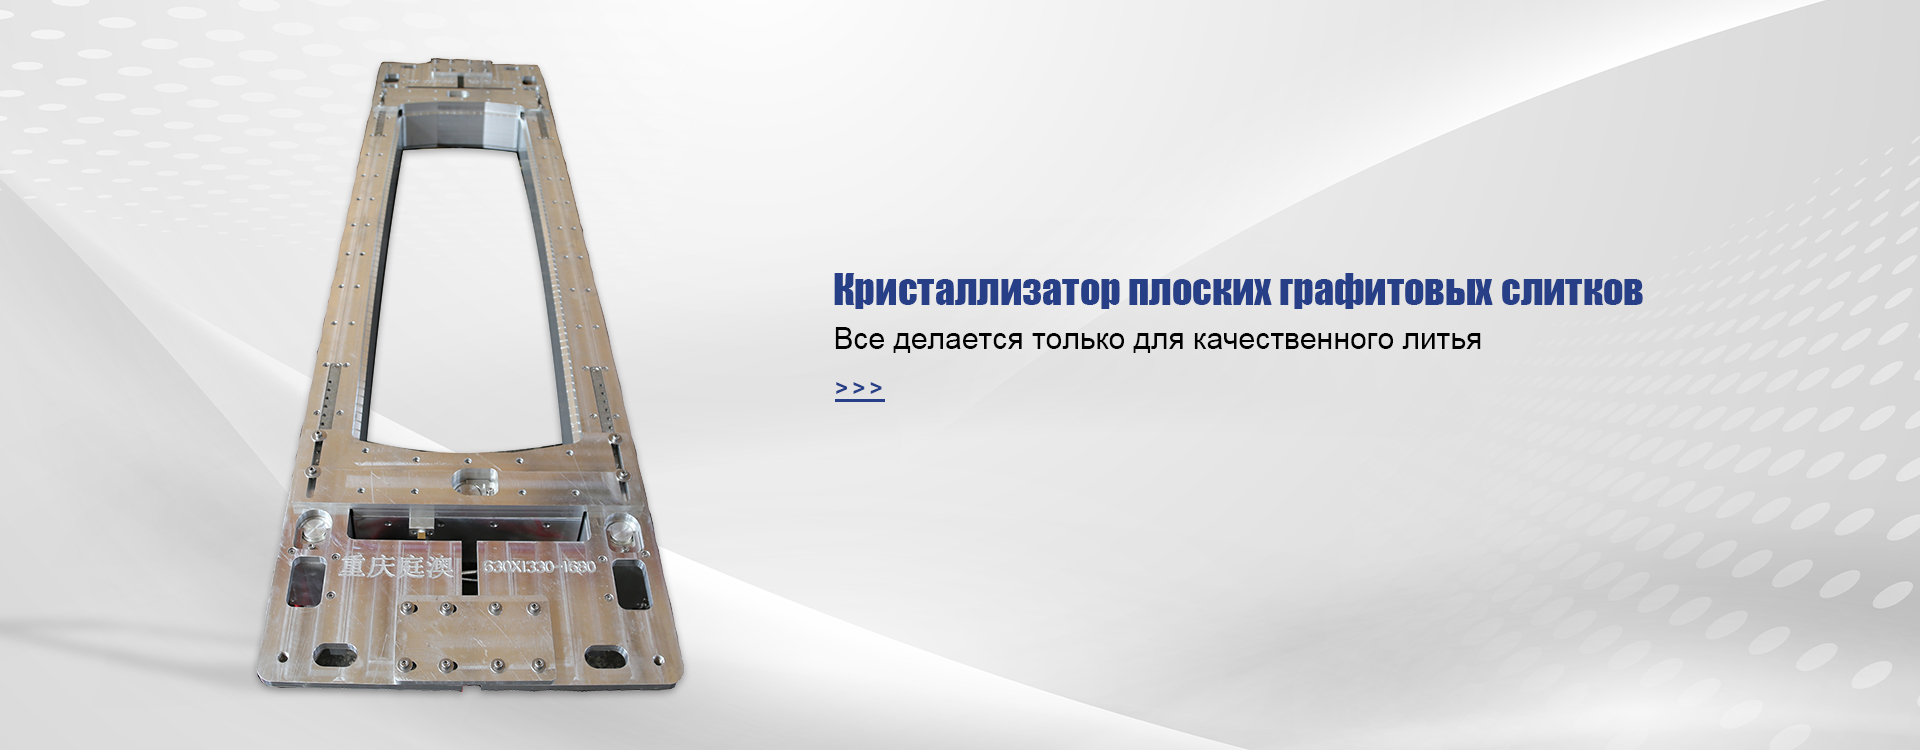
Плоские слитки (плиты) широко используются в прокатном производстве для получения листового алюминия. Кристаллизаторы для таких заготовок представляют собой прямоугольные рамки, внутренние стенки которых формируют ширину и толщину плиты. Ключевым требованием здесь является обеспечение равномерного отвода тепла по всей широкой поверхности. Часто такие кристаллизаторы изготавливаются из графита или специальных медных сплавов с высокой теплопроводностью. Графитовые кристаллизаторы для плоских слитков обладают преимуществом в виде естественных смазывающих свойств материала, что снижает трение между растущим слитком и стенкой формы, минимизируя риск поверхностных дефектов.
Кристаллизаторы для круглых слитков
Круглые слитки являются исходным материалом для экструзии и ковки. Диаметр таких заготовок может варьироваться от небольших значений до экстремально больших. Например, современные технологии позволяют производить оснастку для круглых слитков диаметром до 1450 мм. Конструкция такого кристаллизатора обычно включает внешнюю металлическую оболочку (часто из нержавеющей стали или алюминия) и внутреннюю рабочую вставку. Важнейшим аспектом является точность центрирования и однородность зазора между стенкой кристаллизатора и поверхностью металла, что влияет на симметрию кристаллической структуры слитка.
Полые кристаллизаторы
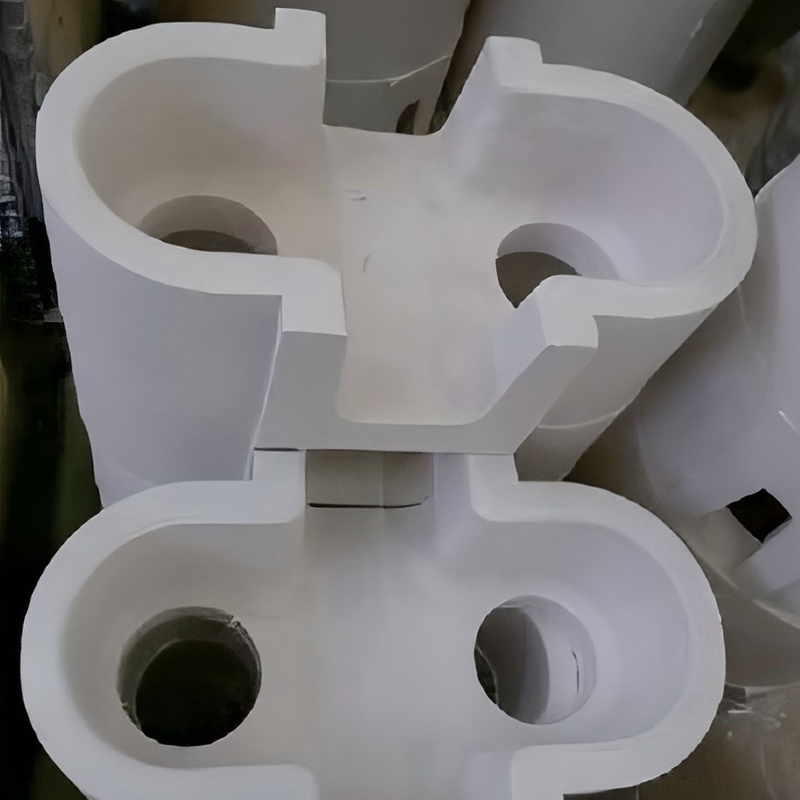
Производство полых заготовок (трубных слитков) требует наиболее сложной инженерной реализации. Полый кристаллизатор состоит из двух основных частей: внешней матрицы и внутреннего сердечника (иглы), который формирует внутреннее отверстие. Синхронизация охлаждения внешней и внутренней поверхностей является главной технологической_challenge. Компания ООО «Чунцин ТингАо Металлургический новый материал» демонстрирует высокие компетенции в этой области, предлагая полые кристаллизаторы с наружным диаметром до 800 мм и внутренним диаметром до 420 мм. Такие параметры требуют прецизионной механической обработки и тщательного расчета гидродинамики охлаждающей воды, чтобы избежать перегрева сердечника и деформации заготовки.
Материалы изготовления: графит, твердые сплавы и композиты
Материал рабочей поверхности кристаллизатора напрямую влияет на срок его службы, качество поверхности слитка и скорость литья. Выбор материала зависит от температуры расплава, скорости вытягивания и требований к чистоте поверхности конечного продукта.
Графитовые кристаллизаторы
Графит остается одним из самых популярных материалов для литья алюминия благодаря сочетанию высокой теплопроводности, термостойкости и низкого коэффициента трения. Графитовые вставки обеспечивают гладкую поверхность слитка («зеркальную»), что особенно важно для последующей холодной прокатки без необходимости глубокой фрезеровки поверхности. Однако графит является хрупким материалом и требует осторожного обращения при монтаже и демонтаже. Качество графита (его плотность и размер зерна) определяет устойчивость к эрозии потоком расплава и термоударам.
Твердосплавные и металлические решения
Для особо крупных и ответственных применений, таких как кристаллизаторы плоских слитков большого формата, могут использоваться твердые сплавы или специальные алюминиевые бронзы. Твердый сплав обеспечивает высокую износостойкость и сохранение геометрических размеров канала на протяжении длительного времени. Это критично для поддержания жестких допусков по толщине и ширине плиты. Металлические кристаллизаторы часто требуют применения систем смазки (масло или эмульсия), подаваемой непосредственно в зону контакта металла со стенкой формы, чтобы предотвратить приваривание алюминия к меди или стали.
Композитные конструкции
Современные стационарные кристаллизаторы часто имеют модульную структуру. Внешний корпус, выполняющий функцию силового элемента и распределителя охлаждающей воды, изготавливается из конструкционной стали. Внутренняя рабочая часть, контактирующая с расплавом, выполняется из графита или спецсплава и является сменной. Такая конструкция позволяет оптимизировать затраты: дорогостоящий рабочий элемент заменяется по мере износа, в то время как основной корпус служит годами. При закупке важно уточнять возможность поставки запасных рабочих вставок отдельно от корпуса.
Факторы, влияющие на стоимость стационарных кристаллизаторов
Запрос «производители и цены» часто исходит от специалистов, занимающихся бюджетированием проектов или заменой изношенной оснастки. Важно понимать, что в сегменте промышленного литейного оборудования понятие «фиксированная цена» применимо только к стандартным расходным материалам. Стационарный алюминиевый кристаллизатор — это изделие, стоимость которого формируется индивидуально под каждый проект.
Отсутствие единого прайс-листа обусловлено следующими факторами:
- Геометрия и размеры: Стоимость материалов и сложности механической обработки растет нелинейно с увеличением габаритов. Кристаллизатор для слитка диаметром 1450 мм потребует значительно больше ресурсов на изготовление, чем стандартная форма для малого диаметра. Полые кристаллизаторы также дороже цельных из-за сложности изготовления и центровки внутреннего сердечника.
- Материал исполнения: Высокоплотный изотропный графит премиум-класса стоит существенно дороже обычного электродного графита. Использование твердых сплавов или специальных медных сплавов также существенно удорожает изделие, но может окупаться за счет увеличения межремонтного периода.
- Точность обработки: Требования к шероховатости поверхности и геометрическим допускам влияют на время станочной обработки. Для производства высококачественного авиационного или автомобильного алюминия требуются допуски в пределах десятых долей миллиметра, что necessitates использование высокоточного оборудования и контроля.
- Степень кастомизации: Необходимость адаптации кристаллизатора под существующую линию литья (например, совместимость с системами Wagstaff, Novelis или Almex) требует инженерных работ по проектированию переходных плит, крепежных элементов и каналов охлаждения.
- Объем заказа: Единичное изготовление прототипа всегда дороже серийного производства партии кристаллизаторов для модернизации всего парка машин.
Таким образом, точная стоимость может быть определена только после предоставления производителю технического задания, включающего чертежи, требуемые материалы и условия эксплуатации. Коммерческие предложения обычно включают не только цену самого изделия, но и стоимость упаковки, логистики и, при необходимости, шеф-монтажа.
Критерии выбора производителя и оценка надежности поставщика
Рынок производителей литейной оснастки насыщен предложениями, однако для B2B-заказчика критически важно выбирать партнера, способного обеспечить не просто поставку «железа», а технологическое сопровождение. Ошибка в выборе кристаллизатора может стоить предприятию миллионов рублей из-за брака металла и простоев.
Инженерная экспертиза и адаптивность
Ведущие производители позиционируют себя как инжиниринговые компании. Способность адаптировать свои решения под существующие импортные литейные системы является ключевым конкурентным преимуществом. Например, компания ООО «Чунцин ТингАо Металлургический новый материал» декларирует успешную локализацию решений, совместимых с технологиями ведущих мировых брендов, таких как Wagstaff, Novelis и Almex. Это означает, что покупатель может заменить оригинальную оснастку на аналог без необходимости переделки всей линии литья, что существенно снижает капитальные затраты.
Производственные возможности и контроль качества
При оценке поставщика необходимо запрашивать информацию о производственной базе. Наличие современного оборудования для механической обработки, термообработки и, что особенно важно, контроля геометрических параметров, является обязательным условием. Многоуровневая система управления качеством, включающая входной контроль сырья (например, сертификаты на графит или сплавы), операционный контроль на этапах изготовления и финальную приемочную проверку, гарантирует соответствие изделия заявленным характеристикам.
Проверка должна включать оценку способности производителя контролировать:
- Точность размеров рабочих каналов;
- Однородность структуры материалов;
- Устойчивость компонентов к термическим и механическим нагрузкам.
Опыт работы с крупными промышленными игроками
Референс-лист производителя служит лучшим подтверждением его компетенций. Сотрудничество с ведущими алюминиевыми холдингами свидетельствует о том, что продукция прошла строгий аудит и соответствует высоким стандартам отрасли. В частности, опыт взаимодействия с такими гигантами, как Китайская алюминиевая корпорация (Chalco), включая её подразделения («Чжунлюй Жуйминь», «Цинхайский алюминий» и др.), «Шаньдунь Наньшань Алюминий», «Хэнань Чжунфу Алюминий», указывает на масштаб производственных возможностей.
Для российских покупателей особым маркером надежности является опыт работы с местными лидерами рынка. Факт двукратного визита министра закупок ПАО «Русал» на производственную площадку компании в октябре 2018 года и феврале 2024 года подтверждает высокий уровень доверия со стороны одного из крупнейших мировых производителей алюминия. Это свидетельствует о том, что продукция соответствует международным стандартам качества и требованиям российского рынка.
Научно-техническая база
Наличие партнерских связей с научно-исследовательскими институтами говорит о том, что компания инвестирует в R&D. Поставки испытательного оборудования и оснастки в такие центры, как Центральный Южный университет, Пекинский университет науки и техники, Шанхайский университет Цзяотун, а также сотрудничество с Хунаньским Чжунчуаньским аэрокосмическим институтом новых материалов, позволяют производителю внедрять передовые разработки в серийную продукцию. Для заказчика это означает доступ к более совершенным техническим решениям, повышающим эффективность литья.
Технические аспекты эксплуатации и обслуживания
Даже самый качественный кристаллизатор требует правильной эксплуатации. Срок службы оснастки зависит не только от её начального качества, но и от режимов литья и обслуживания.
Подготовка и монтаж
Перед началом литья кристаллизатор должен быть тщательно очищен от остатков предыдущей плавки и оксидов. Поверхность проверяется на отсутствие микротрещин и забоин. Монтаж должен осуществляться с соблюдением рекомендованных моментов затяжки крепежных элементов, чтобы избежать перекосов, которые могут привести к неравномерному охлаждению и клину слитка.
Системы смазки и охлаждения
Эффективность работы стационарного кристаллизатора неразрывно связана с системой подачи смазки и воды. Использование специализированных средств, таких как помпы для литьевой смазки и качественные смазочные материалы, критично для снижения трения. Компания-производитель часто предлагает комплексные решения, включая заправочные станции для масла и газа, что упрощает интеграцию оснастки в существующую инфраструктуру завода.
Контроль параметров охлаждающей воды (температура, давление, расход) должен проводиться непрерывно. Загрязнение водяных каналов накипью или шламом снижает теплоотвод, что ведет к перегреву стенок кристаллизатора и их быстрому выходу из строя. Регулярная профилактическая очистка каналов является обязательной процедурой.
Ремонт и восстановление
Некоторые компоненты кристаллизаторов подлежат восстановлению. Например, наличие в портфеле компании специализированных средств для ремонта трещин (таких как DR-LD 168) позволяет оперативно устранять мелкие дефекты на металлических частях оснастки, продлевая её ресурс. Однако для графитовых вставок ремонт, как правило, нецелесообразен — они подлежат замене при достижении предельного износа или появлении сколов.
Логистика и сроки поставки
В условиях глобальных цепочек поставок вопросы логистики становятся стратегическими. Производитель, базирующийся в городе Чунцин (Китай), но позиционирующий себя как российско-китайская инжиниринговая компания, должен обладать отлаженными каналами доставки в Россию и страны СНГ.
Гибкие производственные циклы позволяют обеспечивать стабильные сроки поставки как стандартной, так и заказной оснастки. Однако конкретные сроки зависят от сложности изделия и текущей загрузки завода. Для критически важных проектов рекомендуется закладывать временной резерв и обсуждать условия поставки (Incoterms) на ранних этапах переговоров. Наличие складских запасов стандартных компонентов или возможность быстрого производства аналогов может стать решающим фактором при выборе поставщика в случае аварийной ситуации на производстве.
Часто задаваемые вопросы (FAQ) по закупке кристаллизаторов
Можно ли использовать кристаллизатор одного производителя на линии другого бренда?
Да, это возможно при условии правильной инженерной адаптации. Многие современные производители, включая ООО «Чунцин ТингАо Металлургический новый материал», специализируются на создании совместимой оснастки для систем Wagstaff, Novelis, Almex и других. Ключевым моментом является предоставление производителю точных чертежей посадочных мест и требований к интерфейсам вашей линии. Переходные плиты и крепежные элементы проектируются индивидуально для обеспечения полной взаимозаменяемости.
Как определить необходимость замены кристаллизатора?
Основными признаками износа являются ухудшение качества поверхности слитка (появление глубоких борозд, трещин, наплывов), изменение геометрии заготовки (выход за допуски по диаметру или толщине), а также визуальные дефекты самой формы (трещины, эрозия, коробление). Регулярный замер размеров рабочего канала и инспекция поверхности должны проводиться после каждой серии плавок или согласно внутреннему регламенту предприятия.
Влияет ли материал кристаллизатора на скорость литья?
Да, влияет значительно. Материалы с высокой теплопроводностью (например, определенные марки графита или медные сплавы) позволяют интенсивнее отводить тепло, что потенциально дает возможность увеличить скорость вытягивания слитка без риска образования внутренних трещин. Однако увеличение скорости должно быть сбалансировано с возможностями системы вторичного охлаждения и характеристиками конкретного сплава алюминия.
Заключение: комплексный подход к выбору оснастки
Выбор стационарного алюминиевого кристаллизатора — это не просто покупка расходного материала, а инвестиция в стабильность технологического процесса. Правильно подобранная оснастка обеспечивает высокое качество продукции, снижение процента брака и увеличение производительности линии.
При поиске производителя следует обращать внимание не только на цену, но и на техническую экспертизу компании, наличие референсов в отрасли, способность к кастомизации и качество системы контроля продукции. Партнерство с компанией, обладающей глубоким пониманием процессов алюминиевого производства, такой как ООО «Чунцин ТингАо Металлургический новый материал», позволяет получить не просто изделие, а комплексное инженерное решение, адаптированное под специфические задачи вашего производства.
Для получения точного коммерческого предложения и технической консультации рекомендуется направить производителю подробное техническое задание, включающее тип литейной машины, марку отливаемого сплава, требуемые размеры слитка и желаемые объемы поставок. Это позволит инженерам компании предложить оптимальную конфигурацию кристаллизатора, обеспечивающую наилучшее соотношение цены и эксплуатационных характеристик.