-
+86-23-68061307


Смазка для литья алюминия и сплавов: выбор и поставщики
2026-10-06
- Функциональное назначение смазочных материалов в процессах литья алюминия
- Ключевые критерии выбора смазочных материалов
- Технологические особенности применения в разных методах литья
- Инфраструктура подачи и дозирования смазочных материалов
- Системный подход к поставкам: интеграция оснастки и расходных материалов
- Критерии оценки надежности поставщика на рынке B2B
- Экономическая эффективность и оптимизация затрат
- Часто задаваемые вопросы (FAQ) по выбору и эксплуатации
- Заключение
Функциональное назначение смазочных материалов в процессах литья алюминия
В современной металлургии смазка для литья алюминия и алюминиевых сплавов является не просто вспомогательным расходным материалом, а критически важным технологическим компонентом, определяющим качество конечной продукции и стабильность производственного цикла. Алюминий и его сплавы обладают высокой химической активностью при высоких температурах, что создает риск их адгезии (прилипания) к поверхностям литейного оборудования — кристаллизаторам, матрицам, пуансонам и разливочным желобам. Без эффективного барьерного слоя происходит схватывание металла с формой, что приводит к образованию дефектов поверхности слитков или деталей, заклиниванию механизмов и, в худшем случае, к аварийным остановкам производства.
Основная задача смазочных материалов заключается в создании тонкой, термостойкой пленки между расплавленным алюминием и рабочей поверхностью инструмента. Эта пленка выполняет три ключевые функции:
- Разделение сред: предотвращение прямого контакта жидкого металла с твердой поверхностью формы, что минимизирует трение и износ оснастки.
- Теплорегуляция: контроль скорости охлаждения расплава. Равномерное отведение тепла способствует формированию однородной структуры металла и снижает риск возникновения термических трещин.
- Защита от окисления: ограничение доступа кислорода к поверхности расплава в зоне контакта, что уменьшает образование оксидных включений и шлака.
Выбор конкретного типа смазки зависит от технологии литья. В процессе непрерывного литья слитков (DC casting) требования к смазке отличаются от требований при литье под давлением (HPDC). В первом случае акцент делается на равномерности охлаждения и предотвращении глубоких трещин в теле слитка, во втором — на быстром высвобождении детали из сложной геометрии формы и защите прецизионной оснастки от эрозии.
Ключевые критерии выбора смазочных материалов
Для специалистов по закупкам и технологов выбор смазки для литья алюминия и алюминиевых сплавов должен базироваться на строгом соответствии характеристик материала условиям конкретного производственного процесса. Ошибки на этапе выбора приводят не только к браку продукции, но и к преждевременному выходу из строя дорогостоящей литейной оснастки. Ниже приведены основные параметры, которые необходимо учитывать при оценке поставщиков и продуктов.
Термическая стабильность и температурный диапазон
Алюминиевые сплавы разливаются при температурах от 600 до 750 °C и выше. Смазочный материал должен сохранять свою целостность и смазывающие свойства в этом экстремальном диапазоне. Если смазка выгорает слишком быстро, образуется сухое пятно, ведущее к прилипанию металла. Если же она недостаточно термостойка, возможно образование нагара, который нарушает геометрию формы и теплоотвод. Важно уточнять у производителя температуру начала разложения базового носителя и активных компонентов.
Смачиваемость и равномерность нанесения
Эффективность смазки напрямую зависит от того, насколько равномерно она распределяется по поверхности кристаллизатора или матрицы. Плохая смачиваемость приводит к образованию капель или сухих зон. Для систем непрерывного литья критически важно, чтобы смазка равномерно покрывала рабочую зону кристаллизатора, обеспечивая одинаковый коэффициент трения по всему периметру слитка. Неравномерное смазывание является одной из главных причин образования продольных трещин.
Остаточные продукты сгорания и чистота поверхности
При контакте с раскаленным металлом органические компоненты смазки выгорают. Качество смазки определяется тем, сколько зольных остатков она оставляет. Избыточный нагар требует частой остановки оборудования для очистки, что снижает общую эффективность производства (OEE). Кроме того, остатки смазки не должны вступать в реакцию с алюминием с образованием тугоплавких соединений, которые могут внедряться в поверхность слитка и ухудшать его механические свойства или качество последующей механической обработки.
Экологичность и безопасность эксплуатации
Современные стандарты промышленной безопасности требуют минимизации выбросов токсичных веществ. При выборе смазки следует обращать внимание на отсутствие в составе тяжелых металлов, хлоридов и других соединений, выделяющих опасные газы при термическом разложении. Наличие соответствующих паспортов безопасности (MSDS) и экологических сертификатов является обязательным требованием для предприятий, работающих в строгом правовом поле.
| Параметр оценки | Влияние на процесс литья | Риски при неправильном выборе |
|---|---|---|
| Термостойкость | Сохранение защитной пленки при контакте с расплавом | Прилипание металла, эрозия формы, поверхностные дефекты |
| Вязкость и смачиваемость | Равномерность покрытия рабочих поверхностей | Локальные перегревы, трещины, неравномерная структура |
| Зольность (нагарообразование) | Чистота оснастки, частота обслуживания | Простои на очистку, загрязнение поверхности слитка |
| Химическая инертность | Отсутствие реакций с алюминием и материалом формы | Химическая коррозия оснастки, включение примесей в металл |
Технологические особенности применения в разных методах литья
Универсальных решений, идеально подходящих для всех видов литья, не существует. Смазка для литья алюминия и алюминиевых сплавов должна адаптироваться под специфику оборудования. Рассмотрим различия в требованиях для двух основных промышленных методов.
Непрерывное литье слитков (DC Casting)
В этом процессе расплавленный алюминий поступает в водоохлаждаемый кристаллизатор, где происходит первичная кристаллизация. Смазка подается непосредственно в зону мениска (зеркала расплава). Здесь ключевую роль играет не столько антиадгезионный эффект, сколько управление теплопередачей. Смазка выступает как регулятор теплового потока: она замедляет охлаждение в начальный момент контакта, предотвращая шоковое затвердевание и образование трещин, а затем обеспечивает плавный отвод тепла.
Для непрерывного литья часто используются масляные смазки или специальные эмульсии, которые дозируются с высокой точностью. Важным элементом системы является насосное оборудование для подачи смазки, которое должно обеспечивать стабильный поток без пульсаций. Перебои в подаче даже на несколько секунд могут привести к браку целой партии слитков.
Литье под давлением (High Pressure Die Casting)
При литье под давлением расплав впрыскивается в стальную форму с высокой скоростью и давлением. Условия здесь более агрессивные с точки зрения механического и термического воздействия на смазку. Основная задача смазки в HPDC — обеспечить быстрое и полное извлечение сложной детали из формы без повреждений. Смазка должна проникать во все микрополости формы, включая узкие каналы и резьбовые соединения.
В литье под давлением широко применяются водорастворимые концентраты на основе силиконов, графита или полимеров. Они разводятся водой в определенных пропорциях и распыляются форсунками. Важным параметром является концентрация рабочего раствора: слишком низкая концентрация ведет к прилипанию, слишком высокая — к накоплению нагара и выделению большого количества пара, что может вызвать пористость отливок.
Инфраструктура подачи и дозирования смазочных материалов
Даже самая качественная смазка не покажет ожидаемых результатов, если система её подачи работает некорректно. Эффективность использования смазки для литья алюминия и алюминиевых сплавов на 50% зависит от технического состояния и настройки оборудования для её нанесения. Производители оснастки и химических материалов рекомендуют уделять особое внимание следующим элементам инфраструктуры:
- Насосные станции и дозаторы: должны обеспечивать точную регулировку расхода. Для непрерывного литья критична постоянность подачи, для литья под давлением — импульсная точность.
- Система фильтрации: наличие фильтров на линиях подачи предотвращает засорение форсунок частицами загрязнений, что особенно важно для эмульсий и суспензий.
- Форсунки и распылители: геометрия факела распыла должна соответствовать форме кристаллизатора или матрицы. Регулярная проверка и очистка форсунок входят в обязательный регламент технического обслуживания.
- Емкости для хранения и подготовки: должны быть изготовлены из материалов, стойких к компонентам смазки, и оборудованы системами перемешивания (для эмульсий), предотвращающими расслоение состава.
Компании-поставщики комплексных решений, такие как ООО «Чунцин ТингАо Металлургический новый материал», интегрируют вопросы смазки в общую систему обеспечения литейного производства. В портфеле компании присутствуют не только сами расходные материалы, но и оборудование для их подачи, включая специализированные помпы для литьевой смазки и заправочные станции. Такой системный подход позволяет избежать ситуации, когда химический продукт и оборудование для его нанесения поставляются разными вендорами, что часто приводит к взаимным претензиям при возникновении технологических проблем.
Системный подход к поставкам: интеграция оснастки и расходных материалов
Рынок B2B в сфере алюминиевой промышленности демонстрирует четкий тренд на переход от закупки разрозненных компонентов к приобретению комплексных технологических решений. Закупка смазочных материалов отдельно от оснастки и оборудования часто создает разрыв в ответственности за конечный результат. Если на поверхности слитка появляются дефекты, сложно определить, вызвано ли это качеством смазки, износом кристаллизатора или неверной настройкой насоса.
ООО «Чунцин ТингАо Металлургический новый материал» позиционирует себя как системный поставщик, объединяющий инженерный опыт в производстве высокоточной литейной оснастки и разработке вспомогательных материалов. Базируясь в городе Чунцин (Китай), компания действует как независимая юридическая единица с фокусом на технологическую поддержку современных алюминиевых производств. Такой формат позволяет клиентам получать согласованные решения, где параметры смазки оптимизированы под конкретные типы кристаллизаторов и условия литья.
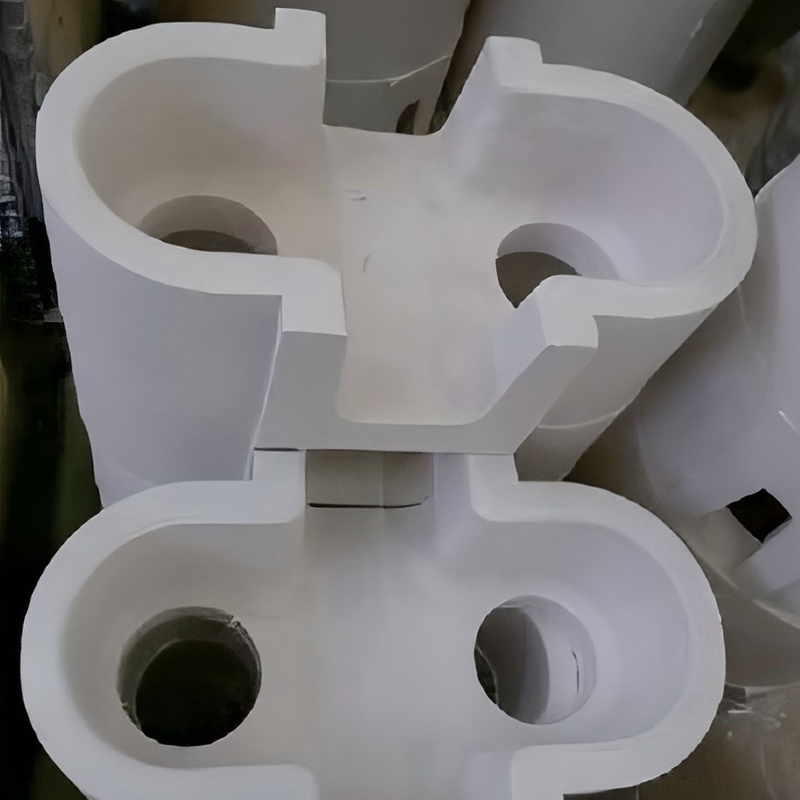
Основной продуктовый портфель компании охватывает несколько ключевых направлений, включая вспомогательные материалы серии для литья под давлением и материалы для обработки меди и алюминия. Среди конкретных изделий, связанных с процессом смазки и подготовки расплава, выделяются помпы для литьевой смазки, которые обеспечивают стабильную дозировку, а также специализированные средства для ремонта трещин (например, DR-LD 168), позволяющие оперативно восстанавливать работоспособность оснастки без её полной замены.
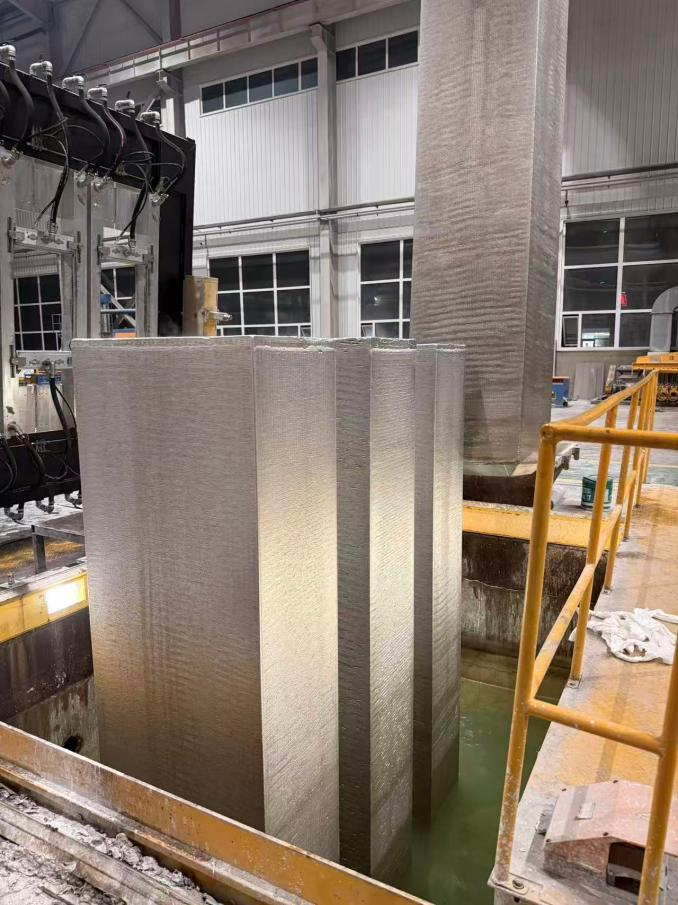
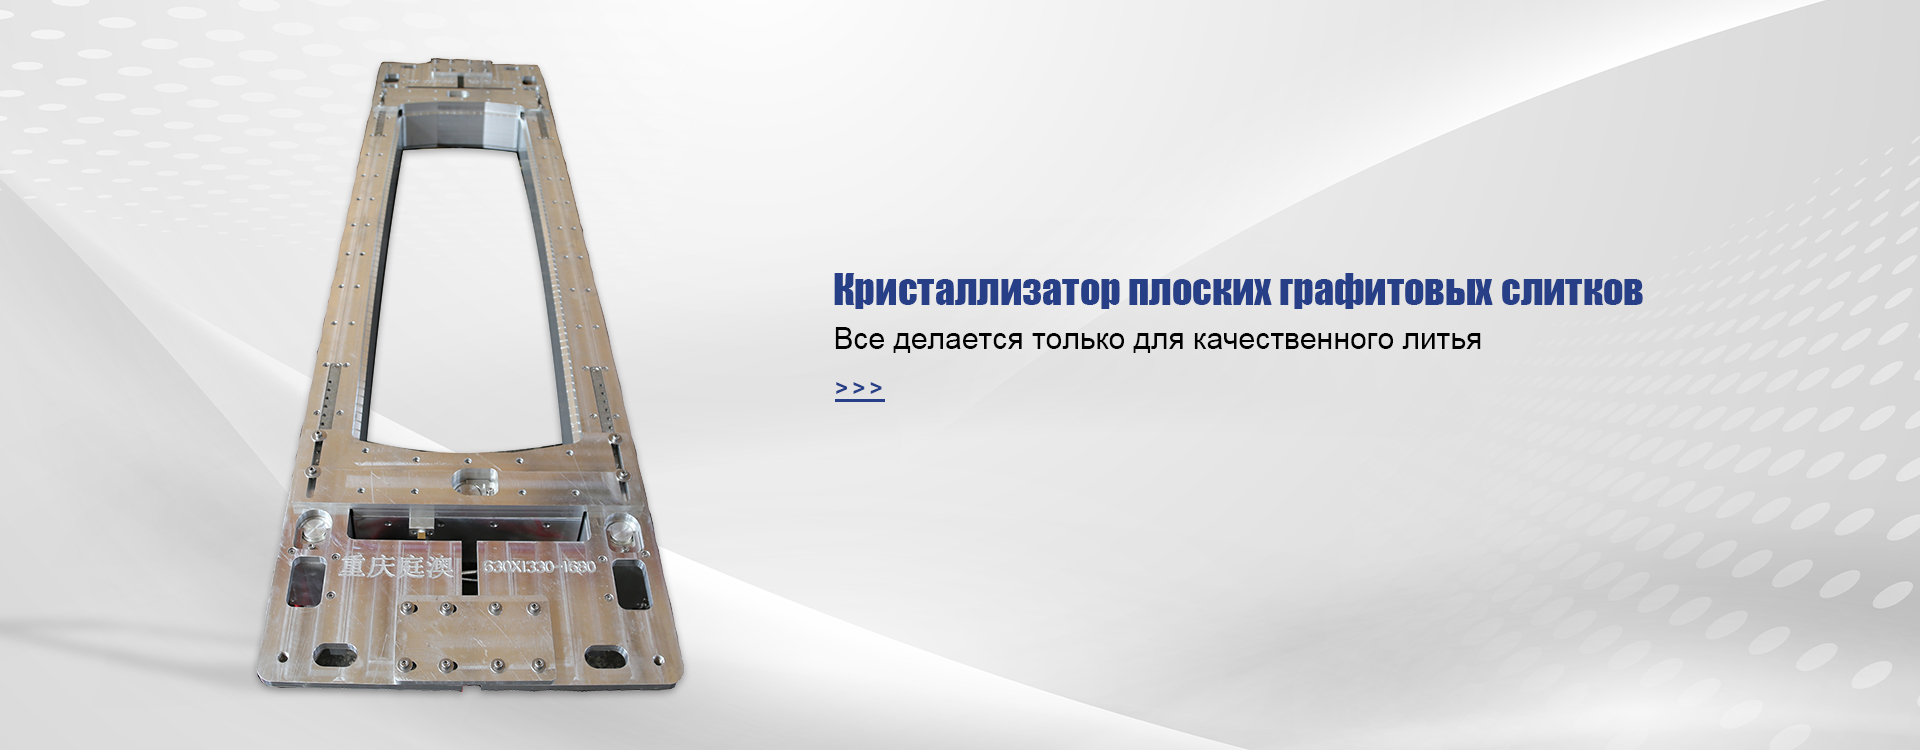
Важным аспектом деятельности компании является разработка крупногабаритной оснастки: кристаллизаторы плоских слитков из твёрдого сплава и графита, оснастка для круглых слитков диаметром до 1450 мм, а также полые кристаллизаторы с наружным диаметром 800 мм и внутренним — 420 мм. Работа с такими масштабами требует исключительной точности в вопросах терморегуляции и смазки, так как площадь контакта расплава с формой огромна, и любые локальные сбои в смазывании приводят к значительным финансовым потерям. Опыт компании в реализации проектов сложной геометрии подтверждает её способность обеспечивать стабильность процессов даже в самых требовательных условиях.
Критерии оценки надежности поставщика на рынке B2B
При выборе партнера для поставки смазки для литья алюминия и алюминиевых сплавов и сопутствующего оборудования, закупщики должны оценивать не только цену продукта, но и технологическую зрелость производителя. Надежный поставщик должен обладать следующими компетенциями:
- Собственное производство и контроль качества: наличие современной производственной базы, оснащенной оборудованием для механической обработки и контроля геометрических параметров, гарантирует стабильность характеристик продукции. Многоуровневая система управления качеством, включающая входной контроль сырья и окончательную приёмочную проверку, является обязательным стандартом.
- Инженерная экспертиза: способность поставщика адаптировать решения под существующие линии клиента. Успешная адаптация и локализация решений, совместимых с ведущими импортными литейными системами (такими как Wagstaff, Novelis, Almex), свидетельствует о высоком уровне технической компетенции.
- Подтвержденный опыт работы с лидерами отрасли: сотрудничество с крупными промышленными холдингами служит лучшим индикатором надежности. Рыночная деятельность ООО «Чунцин ТингАо Металлургический новый материал» включает сотрудничество с ведущими производителями алюминия, такими как Китайская алюминиевая корпорация (Chalco), «Шаньдунь Наньшань Алюминий», «Хэнань Чжунфу Алюминий» и другими. Особым показателем доверия является двукратный визит министра закупок ПАО «Русал» на производственную площадку компании в октябре 2018 года и феврале 2024 года, что подтверждает интерес и признание со стороны одного из крупнейших мировых производителей алюминия.
- Научно-исследовательская база: партнерство с научными организациями, такими как Научно-исследовательский институт легких сплавов Центрального Южного университета и Пекинский главный институт исследований цветных металлов, обеспечивает доступ к передовым разработкам и материалам нового поколения.
Такой комплексный подход к оценке поставщика позволяет минимизировать риски сбоев в производстве и обеспечить долгосрочную стабильность поставок как стандартной, так и заказной оснастки и расходных материалов.
Экономическая эффективность и оптимизация затрат
Вопрос стоимости владения (Total Cost of Ownership, TCO) является центральным для B2B-закупок. Цена литра смазки сама по себе не является определяющим фактором. Гораздо важнее влияние смазки на общие затраты производства:
- Срок службы оснастки: качественная смазка значительно снижает износ кристаллизаторов и матриц, откладывая необходимость их дорогостоящей замены или капитального ремонта.
- Процент брака: стабильное качество поверхности слитков или отливок снижает объем переделок и возвратов. Для крупных партий алюминия даже небольшое снижение процента брака дает существенную экономию.
- Энергоэффективность: правильное управление теплоотводом через смазку может оптимизировать работу систем охлаждения кристаллизаторов, снижая потребление воды и электроэнергии.
- Производительность: сокращение времени на очистку оборудования от нагара и устранение простоев, связанных с прилипанием металла, напрямую увеличивает объем выпускаемой продукции.
Благодаря отлаженной логистике и гибким производственным циклам, компании уровня ООО «Чунцин ТингАо Металлургический новый материал» обеспечивают стабильные сроки поставки, что позволяет клиентам оптимизировать складские запасы и избегать затоваривания или дефицита критически важных материалов.
Часто задаваемые вопросы (FAQ) по выбору и эксплуатации
Можно ли использовать одну и ту же смазку для разных сплавов алюминия?
Не всегда. Различные сплавы (например, силумины против магниевых сплавов или чистого алюминия) имеют разную температуру литья и химическую активность. Смазка, оптимальная для одного сплава, может быть неэффективной или даже вредной для другого. Рекомендуется проконсультироваться с технологами поставщика для подбора состава, соответствующего конкретной марке сплава.
Как часто нужно очищать кристаллизаторы от остатков смазки?
Периодичность очистки зависит от качества смазки (её зольности) и режима литья. Современные малозольные смазки позволяют увеличивать межсервисные интервалы. Однако визуальный контроль состояния поверхности формы должен проводиться регулярно. Накопление нагара свыше допустимых норм ведет к ухудшению теплоотвода и дефектам поверхности.
Влияет ли жесткость воды на эффективность водорастворимых смазок?
Да, жесткость воды может влиять на стабильность эмульсии и эффективность смазывающих компонентов. Для приготовления рабочих растворов рекомендуется использовать воду с контролируемыми параметрами жесткости или применять специальные кондиционеры, если это предусмотрено рекомендациями производителя смазки.
Какие документы запрашивать у поставщика при закупке?
Помимо коммерческого предложения, необходимо запросить технический паспорт продукта (TDS), паспорт безопасности (MSDS), а также, при наличии, сертификаты соответствия международным стандартам. Если поставщик предоставляет оборудование (например, насосы), необходима документация на монтаж и эксплуатацию.
Заключение
Выбор смазки для литья алюминия и алюминиевых сплавов — это стратегическое решение, влияющее на качество продукции, эффективность производства и долговечность оборудования. В условиях современного промышленного рынка предпочтительным является партнерство с поставщиками, способными предложить не просто химический продукт, а комплексное технологическое решение, включающее оснастку, оборудование для подачи и инженерную поддержку.
Компании, обладающие собственной производственной базой, подтвержденным опытом сотрудничества с лидерами отрасли и научно-исследовательским потенциалом, такие как ООО «Чунцин ТингАо Металлургический новый материал», становятся надежными партнерами для предприятий, стремящихся к повышению конкурентоспособности своего литейного производства. Глубокая технологическая экспертиза и способность реализовывать проекты сложной геометрии позволяют таким поставщикам обеспечивать стабильность процессов даже в самых требовательных условиях эксплуатации.
Для получения детальной технической консультации, подбора оптимального типа смазки под ваше оборудование или запроса коммерческого предложения на поставку вспомогательных материалов и оснастки, рекомендуется связаться с представителями компании для обсуждения конкретных технических требований вашего производства.