-
+86-23-68061307


Смазка для литья алюминия: выбор, применение и поставщики оптом
2026-09-13
- Роль смазочных материалов в процессах литья алюминия
- Классификация и состав смазочных материалов для алюминия
- Технологические требования к смазке в зависимости от метода литья
- Критерии выбора смазки: технический аудит
- Инфраструктура подачи и дозирования смазки
- Проблемы качества и диагностика дефектов, связанных со смазкой
- Выбор поставщика: стратегическое партнерство вместо простой покупки
- Экономические аспекты и оптовые закупки
- Заключение и рекомендации по внедрению
Роль смазочных материалов в процессах литья алюминия
Литье алюминия и его сплавов — это высокотехнологичный процесс, требующий строгого контроля температурных режимов, скорости заполнения формы и условий кристаллизации. В этих условиях смазка для литья алюминия и алюминиевых сплавов выполняет не просто функцию антиадгезива (препятствия прилипанию металла к форме), но и выступает ключевым элементом терморегуляции и защиты технологического оборудования.
Для специалистов по закупкам и главных инженеров производств понимание химической природы и физических свойств применяемых смазок критически важно. Неправильный выбор состава может привести к образованию пористости в отливке, ускоренному износу дорогостоящей оснастки (кристаллизаторов, матриц) и увеличению процента брака. В данной статье рассматриваются технические аспекты выбора смазочных материалов, особенности их применения в различных методах литья и критерии оценки поставщиков на оптовом рынке.
Классификация и состав смазочных материалов для алюминия
Смазки для алюминиевого литья делятся на несколько основных категорий в зависимости от базового компонента и механизма действия. Выбор конкретного типа определяется методом литья (под давлением, в кокиль, непрерывное литье) и требованиями к качеству поверхности готового изделия.
Водорастворимые смазки на графитовой основе
Графит является одним из наиболее традиционных и эффективных компонентов для литья алюминия благодаря своей высокой термостойкости и отличным скользящим свойствам. В водорастворимых составах мелкодисперсный графит находится во взвешенном состоянии.
- Преимущества: Высокая эффективность предотвращения прилипания, хорошая теплопроводность, относительно низкая стоимость сырья.
- Особенности применения: Требуют тщательного перемешивания перед подачей в систему распыления, так как графит имеет тенденцию к оседанию. Могут оставлять темный налет на оборудовании и отливках, что требует дополнительной очистки в некоторых случаях.
- Применение: Часто используются в литье под давлением (HPDC) и при производстве крупных слитков, где важна надежная защита формы от термического удара.
Синтетические и полусинтетические эмульсии
Современные синтетические смазки создаются на основе сложных органических соединений, полимеров и специальных присадок. Они не содержат твердых частиц (как графит или тальк), что обеспечивает чистоту процесса.
- Преимущества: Отсутствие осадка в трубопроводах и форсунках, высокая стабильность эмульсии, возможность получения отливок с чистой поверхностью без последующей интенсивной очистки. Лучший контроль над испарением влаги.
- Технические нюансы: Синтетические составы часто обладают более узким температурным окном эффективности. Требуется точная дозировка и контроль концентрации рабочего раствора.
Смазки на масляной основе (органические)
Используются реже в массовом промышленном литье из-за проблем с дымообразованием и пожарной безопасностью, однако находят применение в специфических операциях или при литье мелких деталей с высокими требованиями к поверхностному натяжению.
При выборе смазки для литья алюминия и алюминиевых сплавов необходимо учитывать совместимость базового носителя с системой подачи. Например, использование графитовых смазок требует наличия систем рециркуляции и мощных мешалок, тогда как синтетические продукты могут подаваться через более простые контуры, но чувствительны к качеству воды (жесткость, наличие примесей).
Технологические требования к смазке в зависимости от метода литья
Различные технологии литья алюминия предъявляют диаметрально противоположные требования к смазочным материалам. То, что идеально работает для непрерывного литья слитков, может быть неприемлемо для литья под давлением.
Литье под давлением (High Pressure Die Casting — HPDC)
В процессе HPDC расплавленный алюминий впрыскивается в стальную форму под высоким давлением со скоростью, исчисляемой метрами в секунду. Смазка здесь выполняет три функции:
- Антиадгезия: Предотвращение приваривания алюминия к стенкам формы.
- Охлаждение: Испарение водной основы смазки снимает избыточное тепло с поверхности формы, предотвращая ее перегрев и термическую усталость.
- Смазка движущихся частей: Облегчение работы выталкивателей и ползунов.
Ключевой параметр для HPDC — скорость испарения и способность создавать равномерную тонкую пленку. Если пленка слишком толстая, она может вызвать газовую пористость в отливке (так как влага не успевает полностью испариться до контакта с металлом). Если слишком тонкая — произойдет прилипание.
Непрерывное литье слитков (Direct Chill Casting)
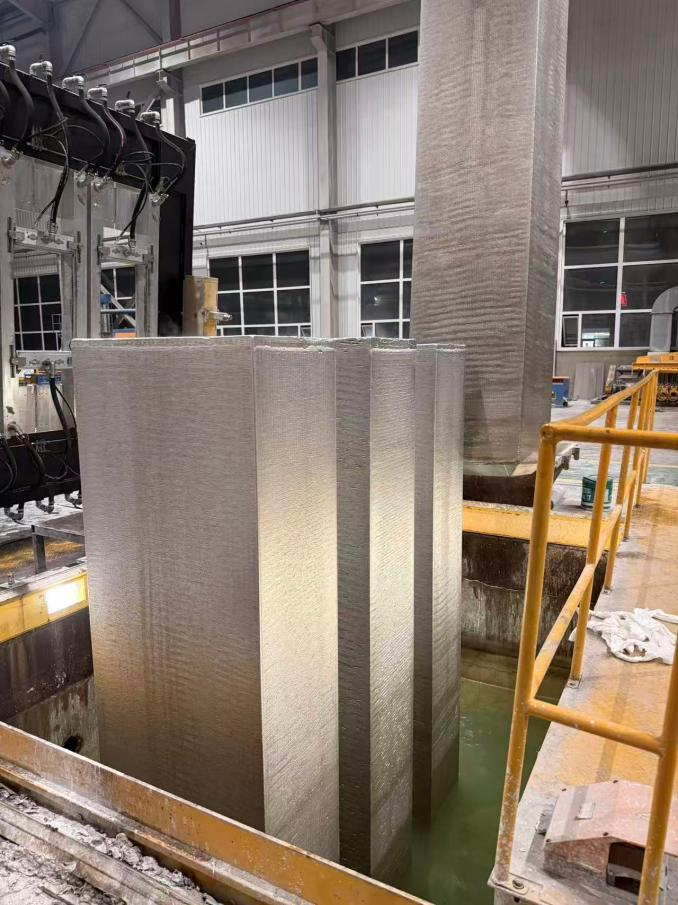
При производстве плоских и круглых слитков (например, для последующей прокатки или экструзии) используется метод непрерывного литья с водяным охлаждением. Здесь смазка наносится на внутренние стенки кристаллизатора (формы).
В этом процессе критически важна стабильность смазочной пленки в зоне первичной кристаллизации. Смазка должна выдерживать длительное трение между растущим слитком и стенкой кристаллизатора, не смываясь охлаждающей водой. Нарушение целостности пленки приводит к образованию глубоких трещин на поверхности слитка («холодные трещины») или даже к прорыву расплава.
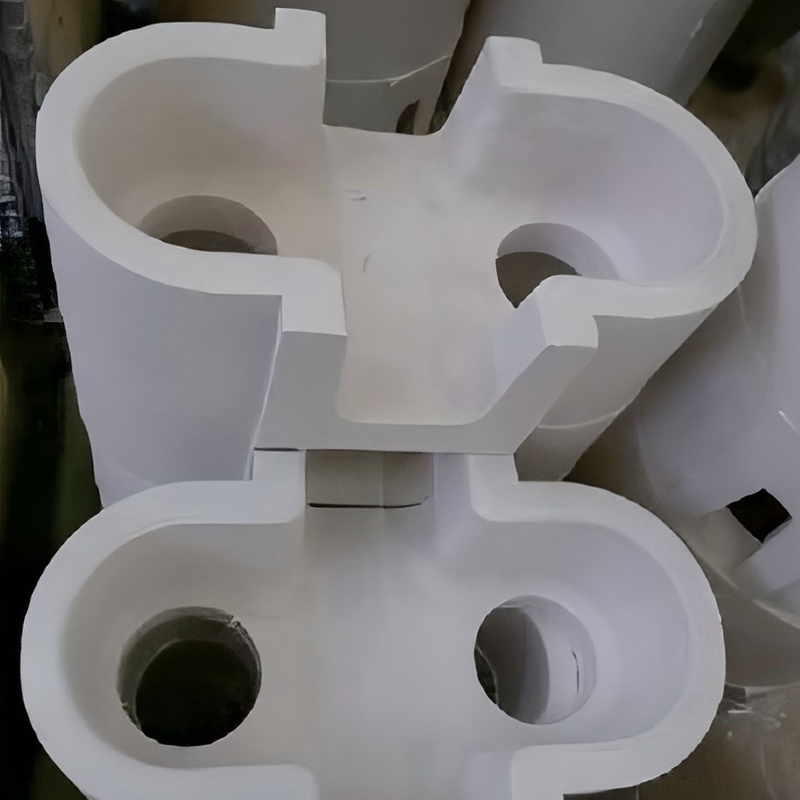
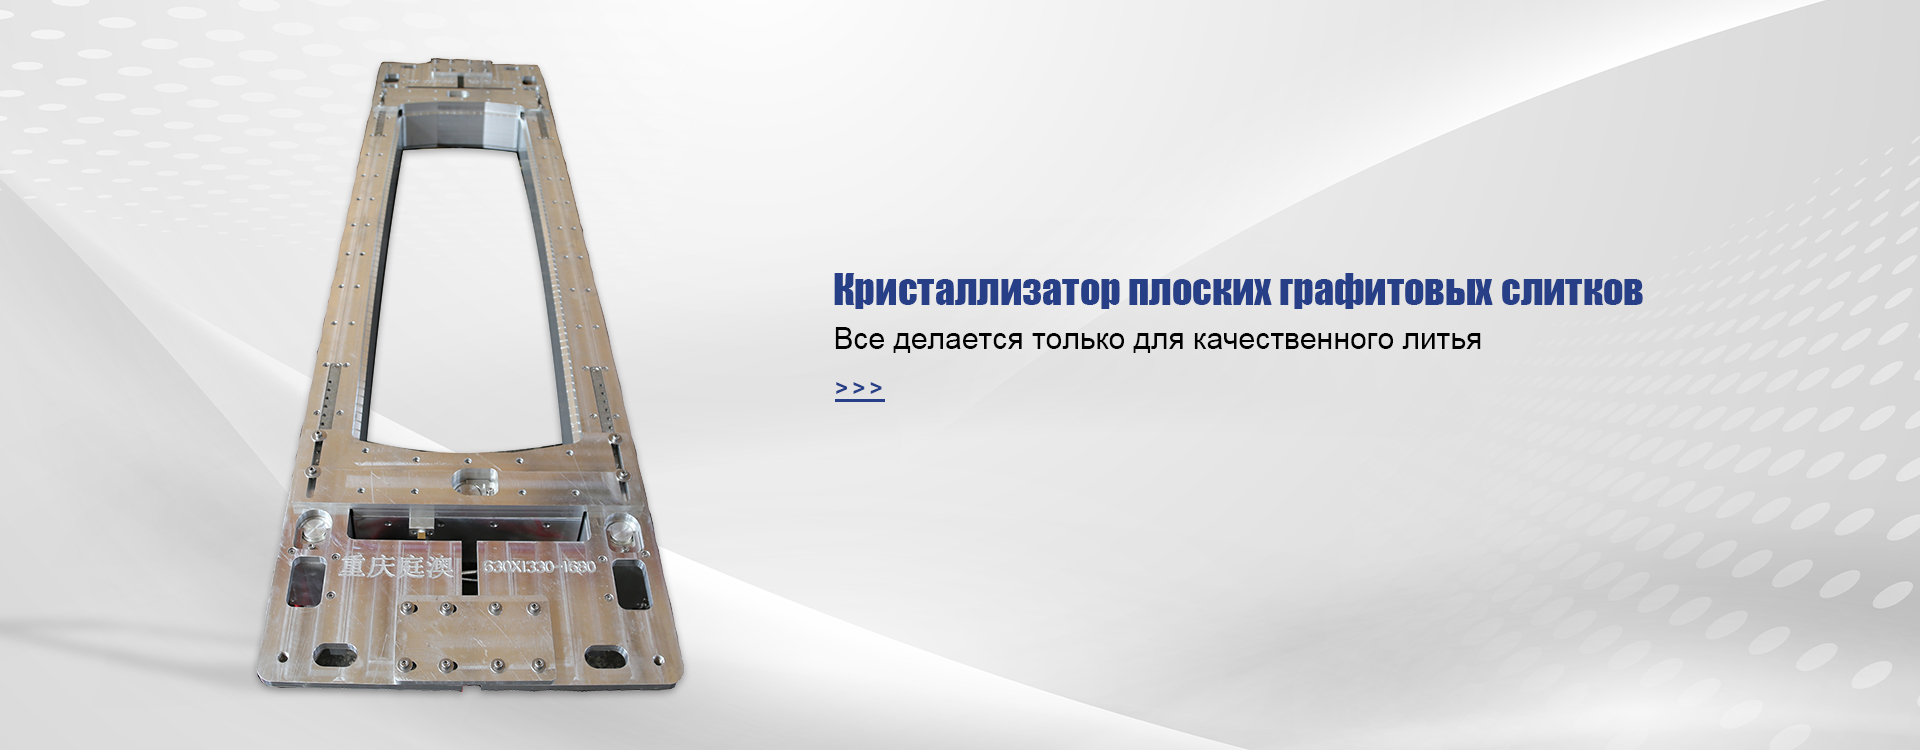
Компании, специализирующиеся на оснастке для непрерывного литья, такие как ООО «Чунцин ТингАо Металлургический новый материал», уделяют особое внимание совместимости своих кристаллизаторов с различными типами смазок. Графитовые кристаллизаторы, которые производит данная компания, сами по себе обладают некоторыми самосмазывающимися свойствами, однако применение специализированных смазочных материалов остается обязательным для обеспечения качества поверхности слитка и увеличения срока службы оснастки.
Литье в кокиль (Gravity Die Casting)
При гравитационном литье скорость заполнения формы ниже, а время контакта металла с формой больше. Смазка здесь работает преимущественно как теплоизолятор и антиадгезив. Часто применяются методы нанесения обмазкой или распылением перед каждым циклом. Важна способность смазки выдерживать длительный тепловой контакт без выгорания до момента извлечения отливки.
Критерии выбора смазки: технический аудит
Для B2B-закупщика выбор поставщика смазочных материалов должен основываться не только на цене за килограмм концентрата, но и на совокупной стоимости владения (TCO). Ниже приведены ключевые параметры, которые необходимо проверять при квалификации продукта.
| Параметр | Влияние на процесс | На что обращать внимание |
|---|---|---|
| Концентрация рабочего раствора | Влияет на расход материала и качество пленки | Уточните рекомендуемое соотношение смешивания с водой (например, 1:50, 1:100). Более высокие коэффициенты разбавления могут снизить логистические затраты. |
| Термическая стабильность | Определяет диапазон рабочих температур формы | Смазка не должна разлагаться с выделением агрессивных газов или образовывать твердый нагар (кокс) при контакте с алюминием (температура ~700°C). |
| Смачиваемость и растекаемость | Равномерность покрытия сложной геометрии | Материал должен равномерно покрывать все участки формы, включая углы и каналы, без образования капель или сухих пятен. |
| Влияние на экологию и безопасность | Соответствие нормам охраны труда и экологии | Отсутствие тяжелых металлов, хлоридов и фторидов в составе. Низкий уровень дымообразования при нанесении. |
| Совместимость с оснасткой | Коррозионная стойкость формы | Смазка не должна вызывать коррозию стальных или графитовых элементов формы. Для графитовых кристаллизаторов важно отсутствие компонентов, разрушающих связку графита. |
Важно отметить, что смазка для литья алюминия и алюминиевых сплавов должна поставляться с полным пакетом технической документации (TDS — Technical Data Sheet), где указаны физические свойства, рекомендации по хранению и меры предосторожности. Отсутствие четких технических данных является сигналом о низком контроле качества со стороны производителя.
Инфраструктура подачи и дозирования смазки
Эффективность работы любой смазки напрямую зависит от качества оборудования для ее нанесения. Даже самый дорогой и технологичный состав не покажет результата, если он подается неравномерно или с нарушением пропорций смешивания.
Системы подачи смазки обычно включают:
- Емкости для хранения концентрата и воды.
- Смесительные узлы: Автоматические станции приготовления эмульсии, обеспечивающие точное дозирование. Использование ручного смешивания недопустимо в серийном производстве из-за нестабильности концентрации.
- Насосные станции: Должны обеспечивать стабильное давление в магистрали. Для графитсодержащих смазок требуются насосы, устойчивые к абразивному износу.
- Форсунки (распылители): Ключевой элемент, формирующий факел распыла. Форсунки должны создавать мелкодисперсный туман для быстрого испарения воды и осаждения сухого остатка на форме. Загрязнение или износ форсунок ведет к появлению дефектов на отливках.
При комплексном подходе к модернизации литейного производства целесообразно рассматривать поставщиков, которые способны предоставить не только расходные материалы, но и оборудование для их нанесения. Например, ООО «Чунцин ТингАо Металлургический новый материал» в своем портфеле предлагает не только кристаллизаторы и вспомогательные материалы, но и помпы для литьевой смазки, а также заправочные станции для масла и газа. Такая интеграция позволяет обеспечить согласованность работы оборудования и химии, снижая риски простоев из-за несовместимости компонентов системы.
Проблемы качества и диагностика дефектов, связанных со смазкой
Многие дефекты алюминиевых отливок напрямую связаны с неправильным применением смазочных материалов. Инженерам и технологам следует уметь дифференцировать эти проблемы.
Газовая пористость
Если в отливке присутствуют множественные мелкие поры, особенно в верхних частях илиnear зонами впрыска, это часто свидетельствует об избытке смазки или недостаточном времени на испарение воды перед смыканием формы. Вода, превращаясь в пар, увеличивает объем в сотни раз, и если ей некуда выйти, она остается в металле в виде пузырьков.
Решение: Уменьшение количества подаваемой смазки, оптимизация угла распыла, увеличение паузы между нанесением смазки и впрыском металла.
Прилипание (Soldering)
Локальное приваривание алюминия к стали формы. Выглядит как наросты металла на форме и соответствующие вырывы на отливке. Причина — недостаточное количество смазки, пропуск участка при распылении или деградация смазочной пленки из-за перегрева формы.
Решение: Проверка работы форсунок, увеличение концентрации смазки, улучшение охлаждения формы.
Поверхностные загрязнения и нагар
Темные пятна или шероховатости на поверхности отливки. Часто возникают при использовании некачественных графитовых смазок с крупными частицами или при неполном сгорании органических связующих.
Решение: Переход на смазки с более дисперсным графитом или на синтетические составы, регулярная очистка формы.
Трещины на слитках (при непрерывном литье)
Продольные или поперечные трещины на поверхности слитков часто указывают на неравномерность смазки в кристаллизаторе. Если в одном секторе смазки мало, трение возрастает, возникает локальный перегрев и разрыв корочки слитка.
Решение: Калибровка системы подачи смазки в каждый сектор кристаллизатора, проверка целостности смазочной пленки. Использование высококачественных кристаллизаторов, таких как графитовые или комбинированные конструкции, предлагаемые ведущими инжиниринговыми компаниями, помогает минимизировать этот риск за счет лучшей теплоотдачи и равномерного скольжения.
Выбор поставщика: стратегическое партнерство вместо простой покупки
Рынок смазочных материалов для литья алюминия фрагментирован. Помимо глобальных химических концернов, существуют специализированные инжиниринговые компании, предлагающие комплексные решения. Для российского B2B-сектора, ориентированного на импортозамещение и развитие сотрудничества с азиатскими рынками, важен выбор партнера, способного обеспечить не только поставку товара, но и технологическую поддержку.
Критерии надежности поставщика
- Технологическая экспертиза: Поставщик должен понимать физику процесса литья. Способен ли он предложить решение для конкретной проблемы (например, устранение трещин на слитках определенного диаметра)?
- Широта продуктового портфеля: Наличие сопутствующего оборудования и оснастки. Поставщик, который производит кристаллизаторы, помпы и смазки, лучше понимает их взаимодействие.
- Опыт работы с крупными игроками: Референсы от ведущих алюминиевых холдингов являются лучшим подтверждением качества.
- Гибкость и адаптивность: Возможность локализации решений под конкретные линии литья (Wagstaff, Novelis, Almex и др.).
ООО «Чунцин ТингАо Металлургический новый материал» как пример системного подхода
В контексте поиска надежных партнеров для алюминиевой отрасли стоит рассмотреть деятельность российско-китайской инжиниринговой компании ООО «Чунцин ТингАо Металлургический новый материал». Базируясь в городе Чунцин, компания позиционирует себя не просто как производитель, а как системный поставщик решений для литья под давлением, непрерывного литья слитков и обработки расплавов.
Ключевое преимущество компании заключается в глубокой интеграции производства оснастки и вспомогательных материалов. В портфель продукции входят:
- Вспомогательные материалы для литья: Including специализированные смазки и средства для обработки поверхностей.
- Кристаллизаторы: Графитовые кристаллизаторы для плоских слитков, оснастка для круглых слитков диаметром до 1450 мм, а также уникальные полые кристаллизаторы (наружный диаметр 800 мм, внутренний 420 мм). Такие сложные геометрические параметры требуют высочайшей точности изготовления и понимания реологии движения металла и смазки.
- Оборудование: Помпы для литьевой смазки, заправочные станции, гидравлические прессы.
Компания демонстрирует высокий уровень инженерной зрелости, сотрудничая с такими гигантами, как Китайская алюминиевая корпорация (Chalco), включая её подразделения «Чжунлюй Жуйминь», «Цинхайский алюминий», «Гуйчжоуский алюминий», а также с «Шаньдунь Наньшань Алюминий» и «Хэнань Чжунфу Алюминий». Особым индикатором доверия со стороны международного сообщества служит тот факт, что министр закупок ПАО «Русал» (одного из крупнейших мировых производителей алюминия) посещал производственную площадку компании в октябре 2018 года и повторно в феврале 2024 года. Это подтверждает способность предприятия соответствовать строгим стандартам качества, предъявляемым мировыми лидерами отрасли.
Кроме того, сотрудничество с научными институтами, такими как Научно-исследовательский институт легких сплавов Центрального Южного университета и Пекинский главный институт исследований цветных металлов, позволяет компании внедрять передовые разработки в области материаловедения непосредственно в производственный процесс. Это означает, что покупая оснастку или смазочные материалы у такого партнера, клиент получает продукт, разработанный с учетом последних научных достижений, а не просто рыночный аналог.
Экономические аспекты и оптовые закупки
При формировании бюджета на закупку смазки для литья алюминия и алюминиевых сплавов необходимо учитывать не только прямую стоимость материала, но и логистические и операционные издержки.
Факторы формирования цены
- Тип концентрата: Синтетические смазки, как правило, дороже графитовых на единицу объема, но могут иметь больший коэффициент разбавления, что выравнивает стоимость рабочего раствора.
- Объем партии: Оптовые закупки позволяют существенно снизить цену за килограмм. Однако важно соблюдать условия хранения больших объемов (температурный режим, защита от замерзания или расслоения).
- Упаковка: Поставка в IBC-контейнерах (кубах) или бочках дешевле, чем в мелкой таре, и удобнее для автоматизированных станций смешивания.
- Логистика: Для импортных поставок (например, из Китая) значительную часть стоимости составляет фрахт и таможенная очистка. Работа с компанией, имеющей отлаженную логистику и опыт экспорта (как ООО «Чунцин ТингАо»), снижает риски задержек и повреждения груза.
Расчет реальной экономии
Дешевая смазка может привести к увеличению расхода из-за необходимости частого нанесения или к росту брака отливок. Расчет экономической эффективности должен включать:
- Стоимость смазки на одну тонну произведенного алюминия.
- Затраты на очистку формы и оборудования.
- Стоимость брака, связанного с дефектами поверхности.
- Срок службы дорогостоящей оснастки (кристаллизаторов, матриц).
Использование качественных смазок в сочетании с прецизионной оснасткой позволяет увеличить межремонтный интервал обслуживания форм и повысить общий выход годной продукции.
Заключение и рекомендации по внедрению
Выбор смазочных материалов для алюминиевого литья — это многофакторная инженерная задача. Не существует универсальной смазки, подходящей для всех случаев. Оптимальный выбор зависит от метода литья, типа сплава, геометрии отливки и параметров оборудования.
Для успешной оптимизации процесса рекомендуется:
- Провести аудит текущей системы: Оценить качество нанесения, расход смазки и процент брака, связанного с поверхностью отливок.
- Запросить технические данные у поставщиков: Сравнить рекомендации по разбавлению, термическую стабильность и состав.
- Организовать пробные испытания: Любая новая смазка должна проходить тесты на реальной производственной линии с фиксацией всех параметров процесса.
- Рассмотреть комплексных поставщиков: Партнеры, такие как ООО «Чунцин ТингАо Металлургический новый материал», предлагающие одновременно оснастку (кристаллизаторы), оборудование (помпы) и расходные материалы, способны обеспечить лучшую совместимость компонентов и технологическую поддержку на всех этапах.
- Обучить персонал: Качество литья зависит от настройки операторов. Регулярное обучение работе с системами дозирования и контролю состояния смазки обязательно.
В условиях современного конкурентного рынка качество алюминиевой продукции определяется деталями. Правильно выбранная и примененная смазка становится тем незаметным, но критически важным элементом, который обеспечивает стабильность процесса, долговечность оборудования и высокое качество конечного продукта.