-
+86-23-68061307


Покрытие для литья алюминиевых сплавов: производители и поставщики
2026-09-14
- Классификация и функциональное назначение покрытий в алюминиевом литье
- Материалы и конструкции кристаллизаторов: роль поверхностного слоя
- Вспомогательные материалы и смазки для литья под давлением
- Критерии выбора поставщика покрытий и оснастки для алюминиевого литья
- Сравнительный анализ решений: графит против металла и твердых сплавов
- Логистика и поставка: обеспечение бесперебойности производства
- Часто задаваемые вопросы (FAQ) по закупке литейных материалов
- Заключение: комплексный подход к обеспечению литейного производства
Классификация и функциональное назначение покрытий в алюминиевом литье
В контексте промышленного производства алюминия термин «покрытие» (покрытие для литья алюминиевых сплавов) может трактоваться двояко, что критически важно учитывать при формировании технического задания для поставщика. В зависимости от технологии литья — непрерывное литье слитков или литье под давлением (HPDC) — под покрытием понимаются принципиально разные классы материалов и оснастки.
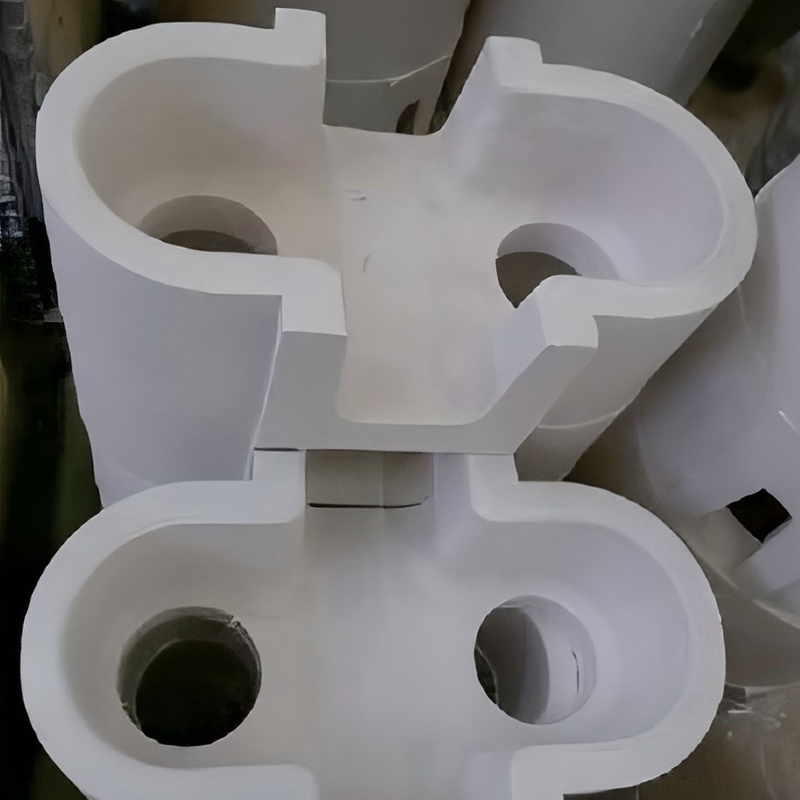
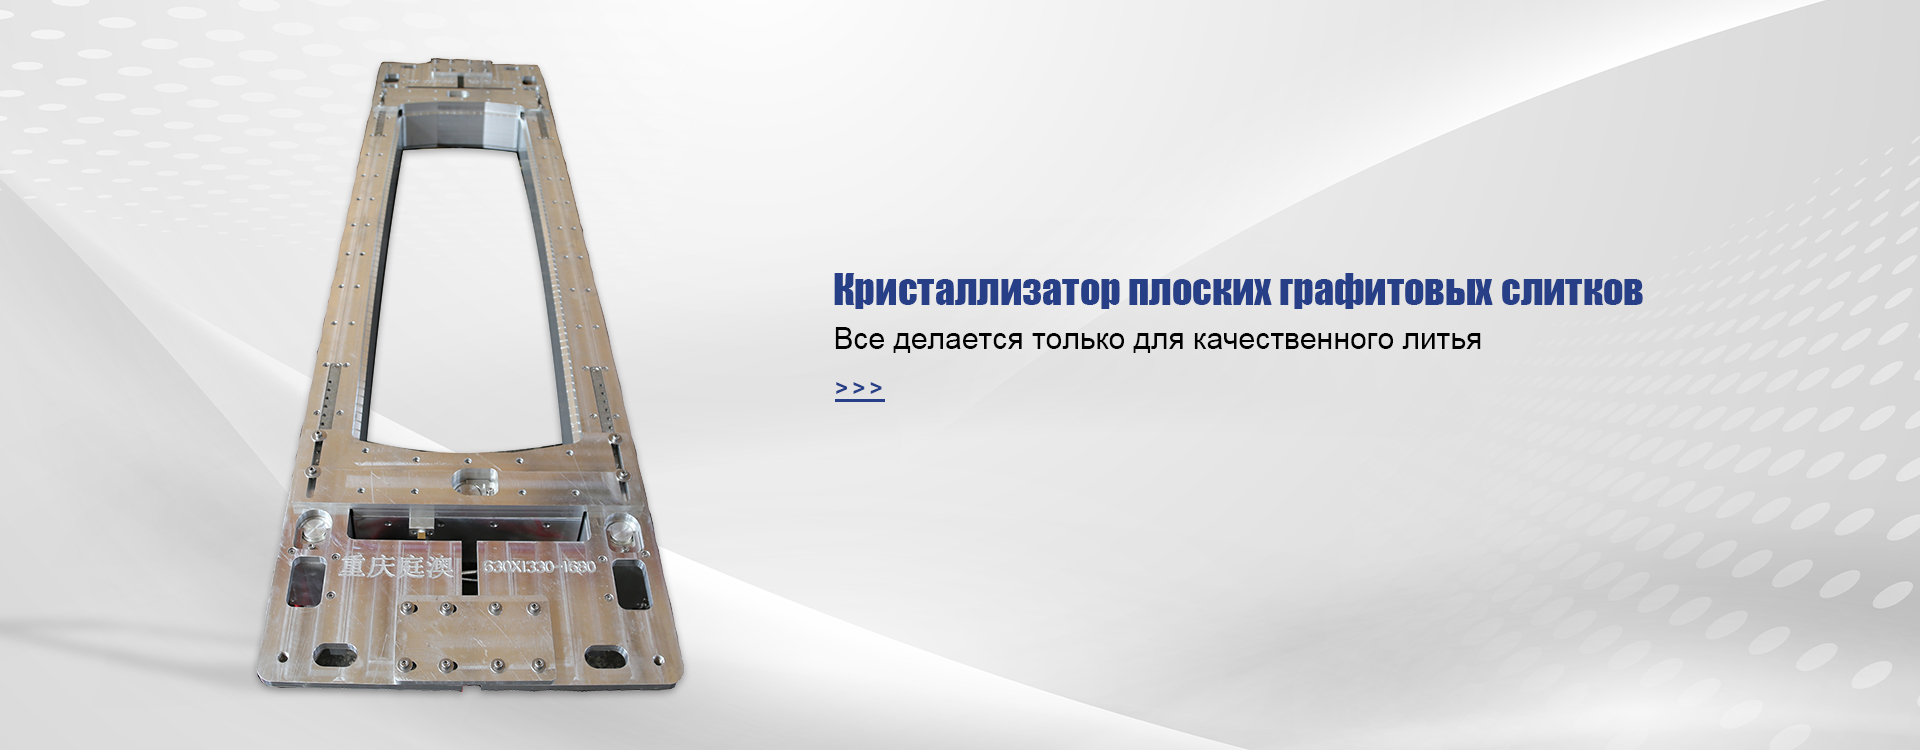
Первая категория относится к литейной оснастке и кристаллизаторам. В процессе непрерывного литья поверхность контакта расплава с формой определяет качество поверхностного слоя слитка. Здесь «покрытием» часто называют материал рабочей поверхности кристаллизатора (например, графит или твердый сплав) или специальные защитные покрытия, наносимые на металлические элементы формы для предотвращения адгезии алюминия и улучшения теплоотвода. Качество этого контактного слоя напрямую влияет на отсутствие поверхностных трещин, раковин и загрязнений.
Вторая категория — это технологические смазки и разделительные покрытия, используемые преимущественно в литье под давлением. Эти материалы наносятся на рабочую поверхность матрицы перед каждым циклом литья. Их задачи:
- Терморегуляция: охлаждение формы в локальных зонах перегрева;
- Разделение: предотвращение приваривания алюминия к стали;
- Смазка: облегчение выталкивания отливки;
- Защита: снижение эрозии поверхности формы потоком расплава.
Для закупщиков и инженеров-технологов понимание этой разницы является первичным фильтром при выборе поставщика. Компания, специализирующаяся на химических смазках, не сможет предоставить решения для изготовления графитовых кристаллизаторов, и наоборот. Поэтому поиск надежного партнера требует четкого определения технологического процесса.
Материалы и конструкции кристаллизаторов: роль поверхностного слоя
При непрерывном литье алюминиевых сплавов ключевым элементом, формирующим поверхность слитка, является кристаллизатор. Именно здесь понятие «покрытия» трансформируется в выбор материала рабочей стенки, который контактирует с жидким металлом. От свойств этого материала зависят скорость кристаллизации, глубина жидкой лунки и, следовательно, внутренняя структура слитка.
Графитовые кристаллизаторы
Графит остается одним из наиболее востребованных материалов для литья плоских и круглых слитков благодаря своим уникальным свойствам:
- Низкая адгезия: алюминий практически не прилипает к графиту, что минимизирует риск образования задиров на поверхности слитка;
- Высокая теплопроводность: обеспечивает быстрый отвод тепла и формирование мелкозернистой структуры;
- Самосмазываемость: снижает трение между растущим слитком и стенкой формы.
Однако графит обладает ограниченной механической прочностью и подвержен окислению при высоких температурах. Поэтому современные решения требуют высокоточной механической обработки и строгого контроля геометрии каналов охлаждения.
Кристаллизаторы из твердых сплавов
Для особо ответственных применений и крупногабаритного литья применяются кристаллизаторы из твердых сплавов. Они обеспечивают повышенную износостойкость и стабильность геометрических параметров при длительной эксплуатации. Такие решения актуальны для производителей, работающих с высокими скоростями литья или агрессивными сплавами.
Инженерная сложность заключается в том, что кристаллизатор — это не просто труба или пластина, а сложная система, включающая основание, переходные плиты и элементы крепления. Любое несоответствие в сопряжении деталей может привести к утечке расплава или неравномерному охлаждению.
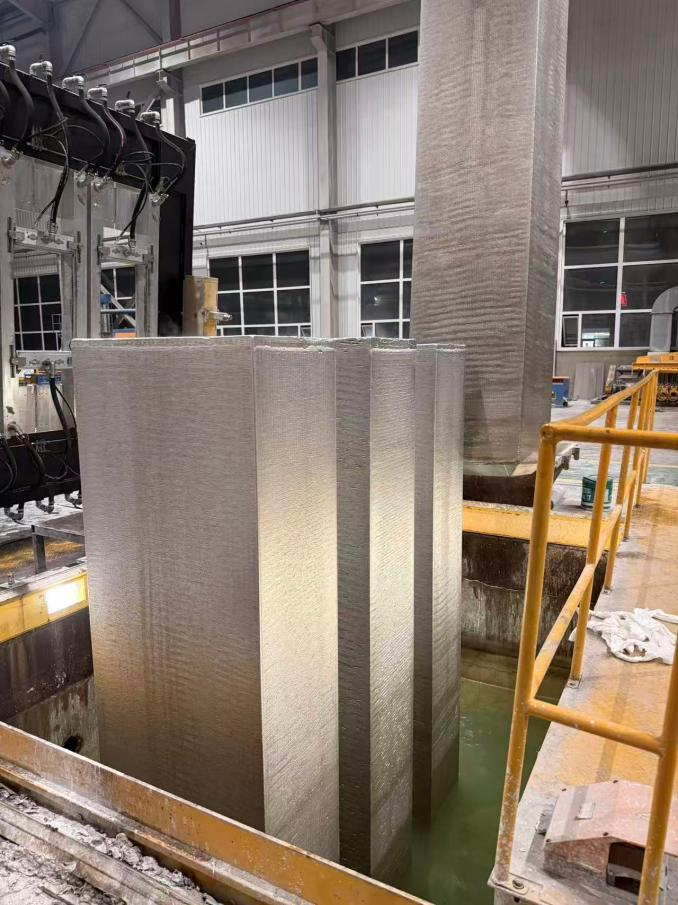
В этом сегменте рынка выделяется ООО «Чунцин ТингАо Металлургический новый материал» как производитель, способный закрывать потребности в сложной оснастке. Компания базируется в Чунцине (Китай) и позиционирует себя как системный поставщик решений для непрерывного литья. В портфеле предприятия присутствуют графитовые кристаллизаторы для плоских слитков, а также изделия из твердых сплавов. Особый интерес для крупных алюминиевых заводов представляет способность компании производить крупногабаритную оснастку: круглые кристаллизаторы диаметром до 1450 мм и полые кристаллизаторы с наружным диаметром 800 мм и внутренним — 420 мм. Такие параметры позволяют обеспечивать сырьем производство трубных заготовок и других профилей большого сечения.
Вспомогательные материалы и смазки для литья под давлением
Если рассматривать «покрытие» в контексте литья под давлением (HPDC), то речь идет о жидких или пастообразных составах, которые формируют временный разделительный слой на поверхности стальной матрицы. Правильный подбор этих материалов критичен для срока службы дорогостоящей пресс-формы и качества получаемых деталей.
Основные функции литейных покрытий (смазок)
Современные смазки для алюминиевого литья выполняют комплекс задач:
- Термический барьер: защита формы от термических ударов при впрыске расплава с температурой свыше 700°C;
- Антиадгезионный эффект: предотвращение схватывания алюминия со сталью, особенно в узлах с тонкими стенками;
- Смазка движущихся частей: обеспечение свободного хода толкателей и подвижных элементов формы;
- Управление газообразованием: качественные покрытия минимизируют выделение газов, которые могут привести к пористости отливки.
Проблема ремонта и обслуживания форм
Даже при использовании качественных смазок формы подвергаются циклическим нагрузкам, ведущим к образованию микротрещин и эрозии. Важным аспектом работы поставщика является предоставление не только основных расходных материалов, но и средств для оперативного восстановления работоспособности оснастки.
В линейке продукции ООО «Чунцин ТингАо Металлургический новый материал» присутствуют специализированные средства для ремонта трещин, такие как состав DR-LD 168. Использование подобных материалов позволяет продлить жизненный цикл пресс-формы без необходимости её полной замены или длительного ремонта в мастерской, что существенно снижает простой оборудования.
Кроме того, эффективность нанесения покрытия зависит от оборудования. Компания поставляет помпы для литейной смазки и заправочные станции для масла и газа, что позволяет создавать единый технологический контур: от подготовки формы до нанесения разделительного слоя.
Критерии выбора поставщика покрытий и оснастки для алюминиевого литья
Выбор партнера для поставки критически важных компонентов литейного производства — будь то графитовые кристаллизаторы или химические покрытия — должен базироваться на объективных технических и организационных параметрах. Для B2B-закупщиков и главных инженеров алюминиевых заводов ключевыми являются следующие аспекты.
1. Технологическая совместимость и адаптивность
Литейное оборудование на заводах часто представляет собой парк машин разных производителей (Wagstaff, Novelis, Almex и др.). Поставщик должен демонстрировать способность адаптировать свою продукцию под существующие линии. Универсальные решения не всегда эффективны: геометрия кристаллизатора или химический состав смазки должны соответствовать конкретным параметрам скорости литья, температуре расплава и марке сплава.
ООО «Чунцин ТингАо Металлургический новый материал» декларирует успешную адаптацию и локализацию решений, совместимых с ведущими импортными литейными системами. Это важное конкурентное преимущество, так как оно снижает риски интеграции новых компонентов в действующее производство без необходимости модернизации всего агрегата.
2. Контроль качества и точность изготовления
Для кристаллизаторов и высокоточной оснастки решающее значение имеет геометрическая точность. Неравномерность стенки приводит к неравномерному охлаждению и внутренним напряжениям в слитке. Производственная база поставщика должна включать современное оборудование для механической обработки и термообработки, а также системы неразрушающего контроля.
Многоуровневая система управления качеством, включающая входной контроль сырья, операционный контроль на всех этапах и окончательную приемочную проверку, является обязательным требованием. Все изделия должны проходить проверку на соответствие заявленным техническим характеристикам, включая точность размеров и однородность структуры.
3. Инженерная экспертиза и поддержка
Поставщик должен обладать не только производственными мощностями, но и инженерным опытом. Способность консультировать клиента по выбору материалов, режимов охлаждения и методов нанесения покрытий отличает системного партнера от простого торговца. Наличие в штате команды инженеров и исследователей, способных решать нестандартные задачи (например, разработка оснастки для полых слитков сложной геометрии), подтверждает технологическую зрелость компании.
4. Репутация и опыт работы с лидерами отрасли
Опыт сотрудничества с крупными промышленными игроками служит индикатором надежности. Поставщик, чья продукция прошла квалификацию у ведущих производителей алюминия, уже доказал свою состоятельность в реальных производственных условиях.
Рыночная деятельность ООО «Чунцин ТингАо Металлургический новый материал» охватывает сотрудничество с такими гигантами, как Китайская алюминиевая корпорация (Chalco), включая её подразделения («Чжунлюй Жуйминь», «Цинхайский алюминий» и др.), «Шаньдунь Наньшань Алюминий», «Хэнань Чжунфу Алюминий» и другими. Кроме того, компания поставляет испытательное оборудование и оснастку в ведущие академические центры, такие как Центральный Южный университет и Пекинский университет науки и техники. Факт двукратного визита министра закупок ПАО «Русал» на производственную площадку компании (в октябре 2018 года и феврале 2024 года) свидетельствует о высоком уровне доверия со стороны международного заказчика и соответствии продукции строгим требованиям российского алюминиевого гиганта.
Сравнительный анализ решений: графит против металла и твердых сплавов
При выборе типа «покрытия» или материала рабочей поверхности кристаллизатора необходимо учитывать компромисс между стоимостью, долговечностью и качеством поверхности слитка. Ниже приведена сравнительная характеристика основных подходов.
| Параметр | Графитовые кристаллизаторы | Кристаллизаторы из твердых сплавов | Металлические формы с покрытием |
|---|---|---|---|
| Адгезия к алюминию | Очень низкая (отличная) | Низкая | Требует применения смазок/покрытий |
| Теплопроводность | Высокая (зависит от марки графита) | Средняя/Высокая | Высокая |
| Износостойкость | Средняя (хрупкость) | Очень высокая | Высокая |
| Стоимость изготовления | Средняя | Высокая | Средняя/Высокая |
| Сложность обслуживания | Требует аккуратности, защиты от окисления | Минимальная | Требует регулярного обновления покрытия |
| Применимость | Широкая, включая сложные профили | Крупногабаритное литье, высокие нагрузки | Стандартное литье, HPDC |
Выбор конкретного решения зависит от марки сплава, требуемой производительности линии и бюджета на обслуживание. Например, для литья высоколегированных сплавов, склонных к образованию трещин, предпочтительны графитовые решения благодаря их демпфирующим свойствам. Для массового производства стандартных слитков могут быть эффективны металлические формы с качественным технологическим покрытием.
Логистика и поставка: обеспечение бесперебойности производства
В алюминиевой промышленности простои литейных линий недопустимы из-за высоких энергозатрат на поддержание расплава и риска затвердевания металла в оборудовании. Поэтому надежность поставок оснастки и расходных материалов является не менее важным фактором, чем их технические характеристики.
Ключевые требования к логистике поставщика:
- Стабильность сроков: наличие отлаженных логистических цепочек и гибких производственных циклов позволяет обеспечивать поставки как стандартной, так и заказной оснастки в согласованные окна.
- Наличие складского запаса: для критических компонентов, таких как защитные кольца от шлака, обечайки или помпы для смазки, желательно наличие страхового запаса или возможность ускоренного производства.
- Упаковка и сохранность: графитовые изделия хрупки и требуют специальной упаковки для транспортировки на большие расстояния. Поставщик должен гарантировать доставку продукции без повреждений геометрии.
ООО «Чунцин ТингАо Металлургический новый материал» обеспечивает стабильные сроки поставки благодаря собственной производственной базе в Чунцине и опыту международной деятельности. Компания действует как независимая юридическая единица, что упрощает документооборот и contractual obligations при прямых контрактах с зарубежными партнерами.
Часто задаваемые вопросы (FAQ) по закупке литейных материалов
Как определить необходимость замены графитового кристаллизатора?
Основными признаками износа являются ухудшение качества поверхности слитка (появление продольных рисок, волнистости), увеличение усилия вытягивания слитка и изменение температурного режима в зоне кристаллизации. Регулярный контроль геометрии рабочей поверхности и визуальный осмотр на предмет сколов и трещин должны проводиться согласно регламенту предприятия.
Можно ли использовать универсальные смазки для всех сплавов?
Нет. Различные алюминиевые сплавы (например, силумины и магналии) имеют разную температуру кристаллизации и склонность к адгезии. Смазка, оптимальная для одного сплава, может быть неэффективна или даже вредна для другого. Необходимо подбирать состав покрытия индивидуально, исходя из технической документации на сплав и рекомендаций производителя оснастки.
Какие документы запрашивать у поставщика оснастки?
Помимо коммерческого предложения, следует запросить:
- Чертежи и 3D-модели изделий для проверки совместимости с существующим оборудованием;
- Сертификаты качества на материалы (графит, твердые сплавы);
- Протоколы испытаний готовой продукции (геометрия, шероховатость поверхности);
- Рекомендации по монтажу и эксплуатации.
Заключение: комплексный подход к обеспечению литейного производства
Поиск поставщика покрытий и оснастки для литья алюминиевых сплавов не должен сводиться только к сравнению цен на отдельные компоненты. Эффективность литейного передела зависит от синергии между качеством оснастки (кристаллизаторов, форм), расходными материалами (смазками, ремонтными составами) и инженерной поддержкой.
Такие компании, как ООО «Чунцин ТингАо Металлургический новый материал», демонстрируют модель системного поставщика, объединяющего производство высокоточной оснастки (включая уникальные крупногабаритные кристаллизаторы) с поставкой вспомогательных материалов и оборудования. Опыт сотрудничества с ведущими мировыми производителями алюминия и научными институтами подтверждает способность таких партнеров решать сложные технологические задачи, обеспечивая стабильное качество продукции и снижение эксплуатационных затрат на литейных линиях.
При формировании стратегии закупок рекомендуется проводить аудит потенциальных поставщиков на предмет наличия собственного производства, системы контроля качества и референс-листа в отрасли, чтобы минимизировать риски и обеспечить долгосрочную надежность поставок.