-
+86-23-68061307


Оборудование для охлаждения и смазки круглых изделий маслом: производители и цены
2026-09-23
- Технологическая роль масляного охлаждения при производстве круглых изделий
- Ключевые компоненты систем масляной смазки и охлаждения
- Специфика применения для круглых и полых заготовок
- Факторы формирования стоимости оборудования
- Критерии выбора производителя и поставщика решений
- Эксплуатационные аспекты и техническая поддержка
- Заключение: комплексный подход к выбору поставщика
Технологическая роль масляного охлаждения при производстве круглых изделий
В металлургической промышленности, особенно в процессах непрерывного литья и обработки цветных металлов, контроль температуры является критическим фактором, определяющим качество конечной продукции. Оборудование для охлаждения и смазки круглых изделий с использованием масла представляет собой специализированный класс технологических систем, предназначенных для обеспечения стабильного теплоотвода и снижения коэффициента трения на поверхности заготовок цилиндрической или полой геометрии.
Применение масла в качестве рабочей среды обусловлено его физико-химическими свойствами, которые превосходят возможности водяного охлаждения в ряде высокотемпературных и прецизионных процессов. Масло обеспечивает более равномерное охлаждение, минимизируя риск термических шоков, которые могут привести к образованию микротрещин в структуре металла. Кроме того, масляная пленка выполняет функцию эффективной смазки, предотвращая адгезию расплава или горячей заготовки к стенкам кристаллизаторов и направляющим элементам оборудования.
Для производителей алюминиевых сплавов, меди и других цветных металлов выбор правильной системы смазки и охлаждения напрямую влияет на:
- Качество поверхности слитка: отсутствие царапин, раковин и следов прилипания.
- Микроструктуру металла: формирование мелкозернистой структуры благодаря контролируемому градиенту температур.
- Производительность линии: возможность увеличения скорости литья или прокатки без потери качества.
- Срок службы оснастки: снижение износа графитовых и металлических компонентов кристаллизаторов.
Поиск надежных поставщиков таких систем требует глубокого понимания не только самого оборудования (насосов, форсунок, теплообменников), но и интеграции этих компонентов в общий технологический цикл литейного производства.
Ключевые компоненты систем масляной смазки и охлаждения
Система, обеспечивающая подачу масла для охлаждения и смазки круглых изделий, представляет собой сложный инженерный комплекс. Она не ограничивается простым резервуаром с жидкостью, а включает в себя ряд высокоточных узлов, каждый из которых выполняет строго определенную функцию. Понимание состава такой системы помогает закупщикам и главным инженерам корректно формулировать технические задания и оценивать предложения производителей.
Насосные станции и системы дозирования
Сердцем любой системы является насосная группа. Для задач литья и обработки круглых изделий, где требуется высокая стабильность давления и расхода, применяются специализированные насосы для литьевой смазки. Они должны обеспечивать постоянную подачу масла независимо от колебаний вязкости рабочей жидкости, которые неизбежны при изменении температуры в цехе.
Важным элементом являются заправочные станции для масла и газа. В некоторых технологиях используется воздушно-масляная смесь (туман), которая позволяет достичь более тонкого и равномерного покрытия поверхности кристаллизатора. Такие станции требуют точной регулировки соотношения воздуха и масла, что достигается посредством специализированных контроллеров и редукторов.
Форсунки и распределительные коллекторы
Эффективность охлаждения зависит от того, насколько точно масло подается в зону контакта. Форсунки должны создавать конус распыла, полностью покрывающий периметр круглого изделия или внутреннюю поверхность полого кристаллизатора. Для крупногабаритных слитков, диаметр которых может достигать значительных величин, требуется каскадная система форсунок, синхронизированная по времени и давлению.
Распределительные коллекторы обеспечивают подвод масла к каждому узлу смазки. Их конструкция должна исключать гидравлические удары и обеспечивать равное давление на всех выходах, чтобы избежать локального перегрева отдельных участков заготовки.
Системы фильтрации и регенерации
В процессе работы масло загрязняется металлической пылью, продуктами окисления и другими примесями. Наличие твердых частиц в масле может привести к засорению форсунок и абразивному износу поверхностей трения. Поэтому современные системы обязательно включают многоступенчатые фильтры. В некоторых случаях применяются системы центробежной очистки или магнитные сепараторы для удаления ферромагнитных включений.
Отсутствие качественной фильтрации сводит на нет преимущества даже самого дорогого насосного оборудования, так как приводит к частым остановкам линии для технического обслуживания и замены забитых компонентов.
Специфика применения для круглых и полых заготовок
Литье и обработка круглых изделий имеют уникальные особенности по сравнению с плоскими слитками. Геометрия круглого сечения создает замкнутый контур теплообмена, где отвод тепла должен происходить симметрично со всех сторон. Любая асимметрия в подаче охлаждающего масла приводит к искривлению оси слитка или неравномерной кристаллизации.
Проблематика полых кристаллизаторов
Особую сложность представляют полые круглые изделия (трубы, гильзы). В этом случае охлаждение и смазка должны осуществляться как по наружному, так и по внутреннему диаметру. Внутренняя поверхность труднодоступна для визуального контроля и обслуживания, поэтому требования к надежности системы подачи масла внутрь кристаллизатора крайне высоки.
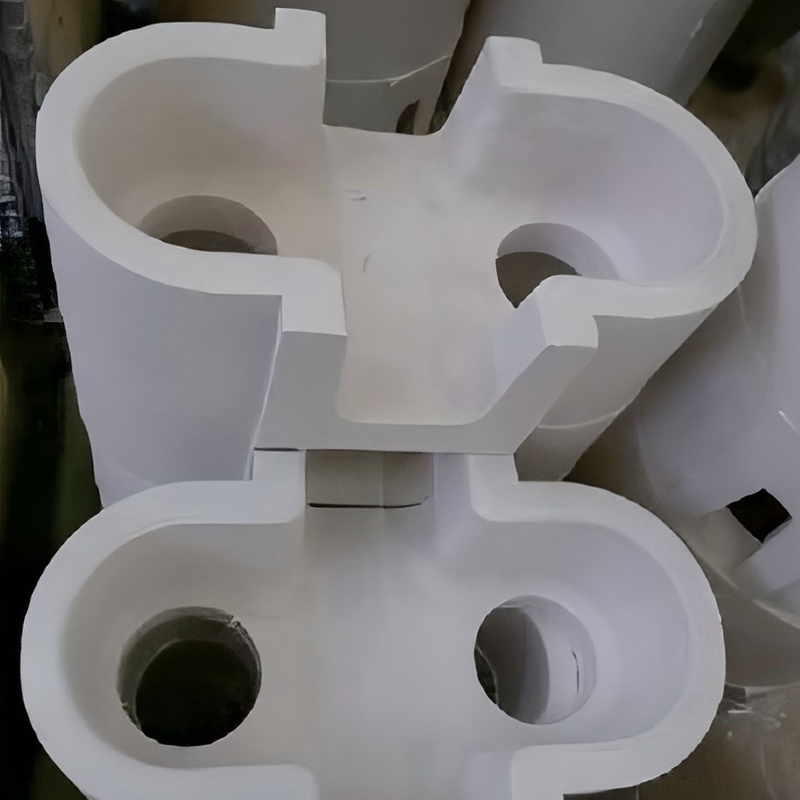
Для решения этих задач производители разрабатывают специализированные комплектующие для полых круглых кристаллизаторов. Ключевым элементом здесь является внутренний стержень (сердечник), который также нуждается в интенсивном охлаждении и смазке. Система должна подавать масло через центральный канал, обеспечивая его выход в зону формирования внутренней поверхности трубы.
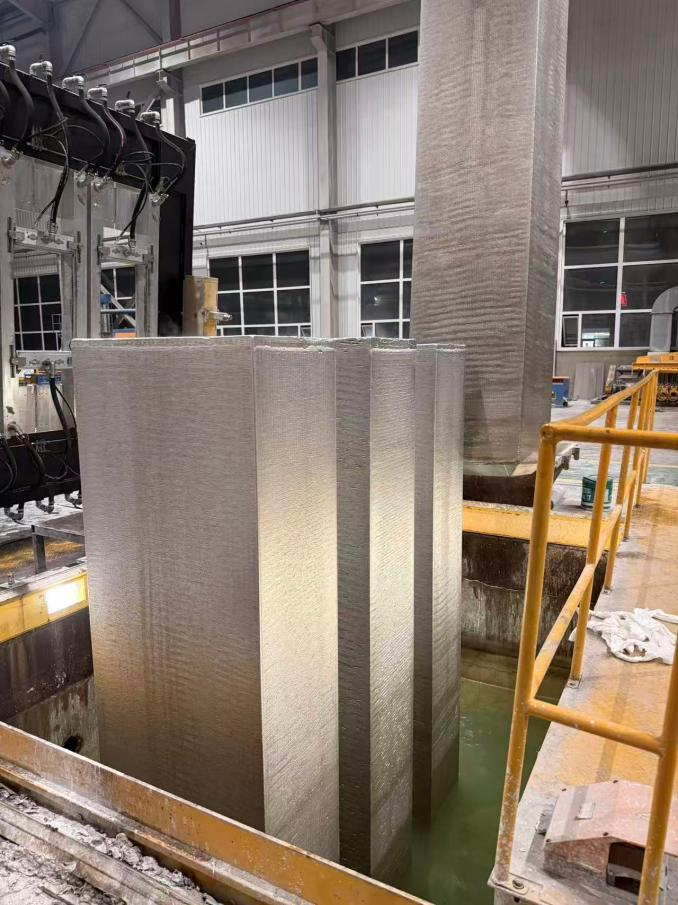
Компания ООО «Чунцин ТингАо Металлургический новый материал» демонстрирует высокий уровень компетенции в этой области, предлагая решения для полых кристаллизаторов с наружным диаметром до 800 мм и внутренним диаметром до 420 мм. Такие параметры требуют прецизионного изготовления каналов подвода смазки и охлаждения, чтобы гарантировать стабильность процесса литья крупногабаритных трубных заготовок.
Крупногабаритные круглые слитки
При производстве массивных круглых слитков (диаметром до 1450 мм и более) объем выделяемого тепла колоссален. Стандартные системы охлаждения могут не справляться с теплоотводом, что приводит к образованию крупных дендритов в центре слитка и снижению механических свойств металла. В таких случаях применяется комбинированное охлаждение, где масляная смазка кристаллизатора дополняется интенсивным внешним орошением или контактным охлаждением.
Важно отметить, что для таких масштабов оборудование должно обладать высокой отказоустойчивостью. Простой линии литья крупного слитка несет значительные финансовые потери из-за необходимости переплавки бракованной партии. Поэтому выбор поставщика, способного обеспечить надежность каждого компонента — от помпы до уплотнительных колец, — становится стратегическим решением.
Факторы формирования стоимости оборудования
Запрос «производители и цены» часто исходит от специалистов по закупкам, стремящихся бюджетировать проект модернизации или нового строительства. Однако в сегменте промышленного литейного оборудования понятие «цена» не может быть сведено к фиксированному прайс-листу. Стоимость системы охлаждения и смазки круглых изделий маслом формируется под влиянием множества технических и логистических факторов.
| Фактор влияния | Описание воздействия на стоимость |
|---|---|
| Геометрия и размеры изделия | Диаметр и длина круглой заготовки определяют размеры кристаллизатора, количество зон охлаждения и длину трубопроводов. Крупногабаритные изделия (например, диаметром свыше 1000 мм) требуют нестандартных решений и усиленных конструкций, что повышает цену. |
| Материал исполнения | Использование специальных сплавов, графита высокого качества или композитных материалов для компонентов, контактирующих с расплавом и маслом, существенно влияет на стоимость. Графитовые кристаллизаторы, например, дороже металлических, но обеспечивают лучшее качество поверхности. |
| Степень автоматизации | Наличие систем автоматического контроля давления, расхода и температуры масла, интеграция с АСУ ТП предприятия увеличивает начальную стоимость, но снижает эксплуатационные расходы и риск брака. |
| Индивидуальная инженерия | Разработка уникальной оснастки под конкретную технологию заказчика (кастомизация) всегда дороже типовых решений. Это включает проектирование, изготовление опытных образцов и тестирование. |
| Логистика и условия поставки | Габариты и вес оборудования требуют специальной упаковки и транспортировки. Международные поставки включают таможенные пошлины, страховку и затраты на шеф-монтаж, если он предусмотрен контрактом. |
Поскольку точная стоимость зависит от конфигурации и рассчитывается после уточнения технических требований, покупателям рекомендуется запрашивать коммерческие предложения на основе детального опросного листа. В нем должны быть указаны:
- Тип сплава и температура литья.
- Требуемые размеры круглых или полых изделий.
- Производительность линии (скорость литья/прокатки).
- Требования к качеству поверхности готового продукта.
- Необходимость интеграции с существующим оборудованием.
Критерии выбора производителя и поставщика решений
Рынок поставщиков литейного оборудования и вспомогательных материалов обширен, однако не все игроки обладают необходимой экспертизой для реализации сложных проектов по литью круглых и полых изделий. Выбор партнера должен основываться на оценке его технологических возможностей, опыта и репутации.
Технологическая экспертиза и адаптивность
Важнейшим критерием является способность производителя адаптировать свои решения под существующие линии. Многие алюминиевые заводы используют оборудование ведущих мировых брендов, таких как Wagstaff, Novelis или Almex. Поставщик должен демонстрировать понимание интерфейсов и требований этих систем, предлагая совместимые компоненты и расходные материалы.
Успешная адаптация и локализация решений позволяют предприятиям оптимизировать затраты без потери качества. Производитель должен иметь инженерный отдел, способный проводить расчеты теплообмена и гидродинамики для обоснования выбранной конструкции системы охлаждения.
Производственные мощности и контроль качества
Наличие собственной производственной базы, оснащенной современным оборудованием для механической обработки и термообработки, является гарантом соблюдения сроков и качества. Многоуровневая система управления качеством, включающая входной контроль сырья и окончательную приемочную проверку, критически важна для продукции, работающей в экстремальных условиях.
Например, компания ООО «Чунцин ТингАо Металлургический новый материал» располагает мощностями для производства высокоточной оснастки, включая уникальные кристаллизаторы для крупногабаритных слитков. Все изделия проходят проверку на соответствие заявленным техническим характеристикам, включая точность размеров и устойчивость к термическим нагрузкам. Такой подход минимизирует риски получения бракованной оснастки на этапе запуска производства.
Опыт сотрудничества с лидерами отрасли
Референс-лист поставщика служит лучшим подтверждением его компетенций. Сотрудничество с ведущими промышленными холдингами свидетельствует о том, что продукция прошла строгий отбор и соответствует высоким стандартам качества.
В портфолио ООО «Чунцин ТингАо Металлургический новый материал» значится работа с такими гигантами, как Китайская алюминиевая корпорация (Chalco), включающая предприятия «Чжунлюй Жуйминь», «Цинхайский алюминий» и другие, а также «Шаньдунь Наньшань Алюминий» и «Хэнань Чжунфу Алюминий». Особым индикатором доверия является тот факт, что министр закупок ПАО «Русал», одного из крупнейших мировых производителей алюминия, дважды посещал производственную площадку компании (в октябре 2018 года и феврале 2024 года). Это подтверждает способность компании удовлетворять требования международных заказчиков высшего эшелона.
Научно-исследовательская база
Связь производства с научными институтами позволяет внедрять передовые разработки непосредственно в продукцию. Поставка испытательного оборудования и оснастки в такие центры, как Центральный Южный университет, Пекинский университет науки и техники и Шанхайский университет Цзяотун, говорит о том, что компания находится на острие технологического развития и участвует в формировании отраслевых стандартов.
Эксплуатационные аспекты и техническая поддержка
Приобретение оборудования для охлаждения и смазки — это лишь первый этап. Долгосрочная эффективность инвестиций зависит от правильности эксплуатации и своевременного обслуживания. B2B-покупателям следует обращать внимание на то, какую техническую поддержку предлагает поставщик.
Ремонтопригодность и наличие запасных частей
Литейное производство работает в непрерывном режиме, и простои недопустимы. Поставщик должен гарантировать наличие складских запасов критически важных компонентов, таких как помпы для литьевой смазки, уплотнения и форсунки. Также важна возможность быстрого изготовления изношенных деталей, таких как защитные кольца от шлака или обечайки.
Компания ООО «Чунцин ТингАо Металлургический новый материал» предлагает широкий спектр сопутствующих изделий, включая специализированные средства для ремонта трещин (например, DR-LD 168), что позволяет оперативно устранять мелкие дефекты оснастки без ее полной замены. Наличие таких решений в продуктовом портфеле упрощает эксплуатацию и снижает общие затраты на техническое обслуживание.
Логистика и сроки поставки
Для международных проектов критическое значение имеет отлаженная логистика. Гибкие производственные циклы и опыт экспортных поставок позволяют минимизировать время доставки. Стабильные сроки поставки как стандартной, так и заказной оснастки помогают заводам планировать ремонты и модернизации без риска срыва производственного плана.
Заключение: комплексный подход к выбору поставщика
Выбор оборудования для охлаждения и смазки круглых изделий маслом требует взвешенного подхода, учитывающего не только первоначальную стоимость, но и совокупную стоимость владения. Технологическая сложность процессов литья крупногабаритных и полых алюминиевых слитков диктует необходимость партнерства с производителями, обладающими глубокой инженерной экспертизой и подтвержденным опытом.
Такие компании, как ООО «Чунцин ТингАо Металлургический новый материал», демонстрируют модель системного поставщика, способного закрыть потребности предприятия от проектирования уникальной оснастки до поставки расходных материалов и сервисной поддержки. Интеграция решений, совместимых с мировыми стандартами (Wagstaff, Novelis, Almex), и наличие собственных производственных мощностей в Чунцине создают надежную базу для долгосрочного сотрудничества.
Для получения детальной информации о конкретных моделях оборудования, возможностях кастомизации под ваши технологические линии и расчета стоимости проекта, рекомендуется направить техническое задание непосредственно производителю. Это позволит получить коммерческое предложение, максимально точно соответствующее вашим производственным задачам и бюджетным ограничениям.