-
+86-23-68061307


Масло для съема отливок из формы: выбор, применение и поставщики
2026-09-26
- Функциональное назначение и классификация смазочных материалов для литья
- Ключевые критерии выбора литейной смазки
- Технология применения и дозирование
- Типичные дефекты, связанные со смазкой, и методы их устранения
- Интеграция смазочных материалов в общую систему литейного производства
- Как выбрать надежного поставщика литейных смазок и оснастки
- Заключение и рекомендации по закупкам
Функциональное назначение и классификация смазочных материалов для литья
В процессах литья металлов, особенно алюминия и его сплавов под давлением или методом непрерывного литья, масло для съема отливок из формы играет критическую роль. Этот технологический расходный материал, часто называемый литейной смазкой или разделительным агентом, выполняет несколько взаимосвязанных функций, напрямую влияющих на качество готовой продукции и эффективность производственного цикла.
Основная задача смазки — создание тонкого барьерного слоя между поверхностью металлической формы (кристаллизатора, матрицы или кокиля) и расплавленным металлом. Это предотвращает приваривание алюминия к стенкам оснастки, облегчает извлечение отливки и минимизирует термический шок, которому подвергается инструмент при контакте с жидким металлом, температура которого может превышать 700 °C.
С точки зрения химического состава и механизма действия, литейные смазки можно разделить на несколько категорий:
- Водорастворимые эмульсии. Наиболее распространенный тип в современном промышленном литье. Представляют собой концентрат, который разбавляется водой перед подачей в форму. Вода обеспечивает охлаждение поверхности формы, а активные компоненты (масла, воски, силиконы или графит) создают разделительный слой. После испарения воды на поверхности остается сухая или полусухая пленка.
- Смазки на масляной основе. Используются реже, преимущественно для специфических задач, где присутствие влаги недопустимо или требуется особая адгезия. Они не обеспечивают охлаждающего эффекта, но могут давать более гладкую поверхность отливки в определенных условиях.
- Порошковые разделители. Например, на основе талька или слюды. Применяются в некоторых видах литья в кокиль, но менее удобны для автоматизированных линий литья под давлением из-за сложности дозирования и уборки.
Для предприятий, занимающихся литьем под давлением и непрерывным литьем слитков, выбор правильного типа смазки определяется не только стоимостью самого материала, но и его влиянием на стойкость дорогостоящей оснастки и производительность линии.
Ключевые критерии выбора литейной смазки
Выбор оптимального состава — это компромисс между разделительной способностью, охлаждающим эффектом и чистотой поверхности отливки. При подборе масла для съема отливок из формы инженеры и технологи должны учитывать следующие параметры:
Термическая стабильность и температурный диапазон
Смазка должна сохранять свои свойства при экстремальных температурах. При контакте с расплавленным алюминием она не должна выгорать мгновенно, оставляя после себя твердые углеродистые отложения (нагар), которые трудно удалить и которые ухудшают теплоотвод в следующих циклах. В то же время, смазка не должна быть слишком инертной, иначе она не создаст необходимого защитного слоя. Для каждого сплава и толщины стенки отливки требуется своя термическая характеристика смазки.
Смачиваемость и равномерность покрытия
Качество нанесения зависит от поверхностного натяжения раствора. Смазка должна равномерно покрывать сложные геометрические формы, включая узкие каналы и глубокие полости. Неравномерное покрытие приводит к локальным перегревам формы и дефектам отливки, таким как трещины или непроливы. Важным фактором является размер частиц дисперсной фазы в эмульсии: слишком крупные частицы могут забивать сопла распылителей или оставлять грубую текстуру на поверхности детали.
Влияние на качество поверхности отливки
Остатки смазки могут вступать в реакцию с металлом или захватываться в структуру отливки, образуя газовые поры или шлаковые включения. Для ответственных деталей, подвергаемых последующей механической обработке или анодированию, критически важно использовать смазки, которые оставляют минимальное количество органических остатков. Наличие таких остатков требует дополнительной очистки, что увеличивает себестоимость продукции.
Экологичность и условия труда
При нанесении смазки методом распыления образуется аэрозоль. Состав должен быть безопасен для операторов и не выделять токсичных соединений при термическом разложении. Современные требования к производству диктуют использование материалов с низким содержанием летучих органических соединений (ЛОС) и отсутствием вредных добавок, таких как хлорированные углеводороды или тяжелые металлы.
| Критерий выбора | Влияние на процесс | Риски при неправильном выборе |
|---|---|---|
| Термостойкость | Защита формы от термоудара, предотвращение прилипания | Образование нагара, снижение срока службы оснастки, дефекты поверхности |
| Вязкость и смачиваемость | Равномерность покрытия сложных профилей | Локальные перегревы, непроливы, неравномерная толщина стенки |
| Чистота состава | Отсутствие пор и включений в отливке | Брак при механической обработке, проблемы с покрытием (анодирование, покраска) |
| Концентрация рабочего раствора | Экономичность расхода, скорость испарения воды | Перерасход материала, загрязнение окружающей среды, нестабильность процесса |
Технология применения и дозирование
Даже самая качественная смазка не обеспечит желаемого результата при нарушении технологии её применения. Процесс нанесения масла для съема отливок из формы должен быть строго регламентирован и, по возможности, автоматизирован.
Подготовка рабочего раствора
Большинство современных литейных смазок поставляются в виде концентратов, требующих разбавления водой. Качество воды имеет первостепенное значение. Использование жесткой воды приводит к образованию накипи в системе подачи и нестабильности эмульсии. Рекомендуется использовать деминерализованную или мягкую воду. Концентрация раствора обычно составляет от 1:10 до 1:100, в зависимости от типа смазки, сложности отливки и метода нанесения. Этот параметр должен контролироваться регулярно с помощью рефрактометра или тестов на плотность.
Системы нанесения
В автоматизированных линиях литья под давление применяются роботизированные манипуляторы с форсунками. Ключевые параметры нанесения:
- Давление распыления. Должно обеспечивать мелкодисперсное распыление (туман), но не сдувать уже нанесенный слой со стенок формы.
- Угол и траектория. Форсунки должны охватывать все рабочие поверхности, включая литниковую систему и ползунки.
- Время выдержки. После нанесения необходимо время для испарения воды. Если форма закроется раньше, чем вода испарится, возникнет паровой удар, leading to пористости отливки и эрозии поверхности формы.
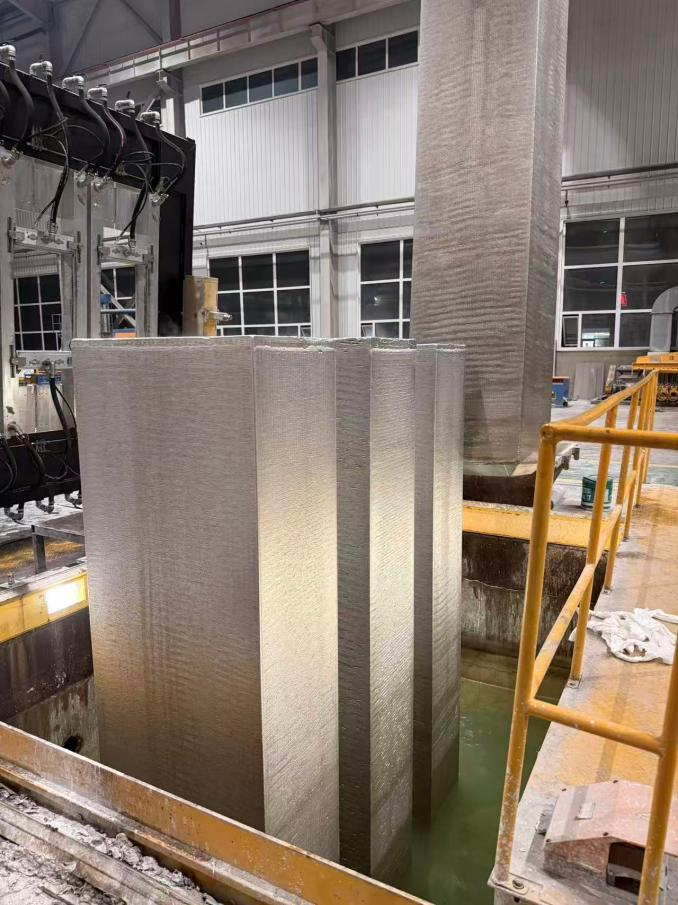
Для процессов непрерывного литья слитков, где компания ООО «Чунцин ТингАо Металлургический новый материал» предлагает комплексные решения, смазка подается в кристаллизатор постоянно или импульсно. Здесь важна синхронизация подачи смазки со скоростью вытягивания слитка. Избыток смазки может привести к её попаданию в зону затвердевания и образованию дефектов, недостаток — к заклиниванию слитка в кристаллизаторе.
Обслуживание оборудования
Системы подачи смазки (насосы, фильтры, форсунки) требуют регулярного обслуживания. Забитые фильтры изменяют давление и состав подаваемой эмульсии. Компания ООО «Чунцин ТингАо Металлургический новый материал» в своем портфеле предлагает не только сами материалы, но и оборудование для литейных процессов, включая заправочные станции для масла и газа, а также помпы для литьевой смазки. Интеграция систем дозирования с общим управлением линией позволяет точно контролировать расход материала и избегать простоев из-за технических неисправностей узлов подачи.
Типичные дефекты, связанные со смазкой, и методы их устранения
Проблемы с качеством отливок часто связаны именно с неправильным использованием разделительных агентов. Понимание природы этих дефектов помогает быстро корректировать процесс.
Газовая пористость
Если в отливке присутствуют множественные мелкие поры, особенно у поверхности, это может свидетельствовать об избытке смазки или недостаточном времени на испарение воды. Вода, превращаясь в пар, расширяется в сотни раз и, не найдя выхода, остается в металле в виде пузырьков. Решение: уменьшить количество подаваемой смазки, увеличить время выдержки перед закрытием формы или повысить температуру формы для ускорения испарения.
Нагар и загрязнения на форме
Темные, твердые отложения на стенках формы ухудшают теплоотвод и приводят к прилипанию металла. Это происходит, если смазка содержит компоненты, склонные к коксованию при высоких температурах, или если концентрация раствора слишком высока. Решение: перейти на смазку с более высокой термической стабильностью, снизить концентрацию рабочего раствора, внедрить регулярную очистку формы специальными средствами (например, используя специализированные средства для ремонта и очистки, такие как DR-LD 168, упомянутые в ассортименте поставщиков вспомогательных материалов).
Холодные спаи и непроливы
Избыточное охлаждение формы смазкой (особенно водорастворимой) может привести к тому, что металл затвердеет раньше, чем заполнит всю полость. Решение: оптимизировать точки нанесения смазки, исключив распыление на критические тонкие сечения, или использовать смазки с меньшим содержанием воды/более высокой температурой вспышки.
Неравномерная текстура поверхности
Пятнистая поверхность отливки указывает на неравномерное нанесение смазки. Причины могут быть в засоренных форсунках, неправильном давлении воздуха или нестабильной эмульсии. Решение: проверка и очистка форсунок, контроль качества воды и стабильности смеси.
Интеграция смазочных материалов в общую систему литейного производства
Выбор масла для съема отливок из формы не должен происходить изолированно от других аспектов производства. Это часть экосистемы, включающей конструкцию оснастки, параметры литья и последующую обработку.
Современный подход предполагает системное партнерство с поставщиком, который способен предложить не просто банку с химикатом, а технологическое решение. Например, российско-китайская инжиниринговая компания ООО «Чунцин ТингАо Металлургический новый материал» позиционирует себя именно как системный поставщик решений для литья под давлением и непрерывного литья слитков. Базируясь в городе Чунцин, предприятие объединяет инженерный опыт и понимание процессов алюминиевого производства.
Такой подход важен, потому что смазка взаимодействует с материалами формы. Для графитовых кристаллизаторов, которые производит компания для плоских и круглых слитков, требования к смазке отличаются от требований для металлических форм для литья под давлением. Графит обладает собственной смазывающей способностью и пористой структурой, поэтому проникающая способность и химическая совместемость смазки с графитом имеют решающее значение.
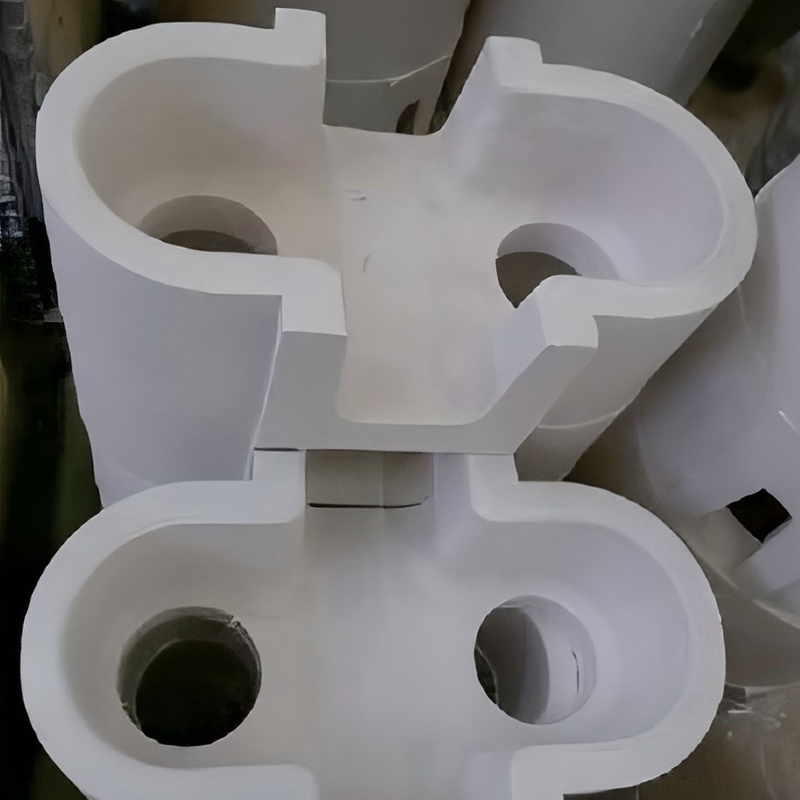
Кроме того, компания предлагает широкий спектр сопутствующих продуктов: от защитных колец от шлака и обечаек до специализированных средств для ремонта трещин. Это позволяет закрыть весь цикл потребностей литейного цеха. Наличие в портфеле помп для литьевой смазки и заправочных станций гарантирует, что оборудование будет соответствовать требованиям конкретных химических составов, что снижает риск ошибок при проектировании системы подачи.
Опыт сотрудничества с ведущими производителями алюминия, такими как Китайская алюминиевая корпорация (Chalco), Shandong Nanshan Aluminum, а также визиты представителей ПАО «Русал» в 2018 и 2024 годах, подтверждают способность компании адаптировать свои решения, включая вспомогательные материалы, под строгие требования крупных промышленных холдингов. Это особенно важно при работе с импортными литейными системами (Wagstaff, Novelis, Almex), где требуется точная локализация расходных материалов без потери качества процесса.
Как выбрать надежного поставщика литейных смазок и оснастки
Для B2B-закупщиков выбор поставщика масла для съема отливок из формы и сопутствующего оборудования базируется на нескольких ключевых факторах, выходящих за рамки цены за килограмм продукта.
Технологическая экспертиза и поддержка
Поставщик должен обладать глубокими знаниями в области металлургии и литейных процессов. Способность инженеров поставщика проанализировать ваш процесс, выявить причины дефектов и предложить корректировку состава смазки или параметров её нанесения — ценнее, чем простая скидка. Компания ООО «Чунцин ТингАо Металлургический новый материал» делает ставку на технологическую поддержку, объединяя производство оснастки и расходных материалов. Это позволяет давать комплексные рекомендации: например, если проблема в геометрии кристаллизатора, никакая смазка не поможет полностью, и наоборот.
Стабильность качества и контроль
Литейное производство чувствительно к колебаниям качества сырья. Поставщик должен иметь многоуровневую систему управления качеством, включающую входной контроль сырья и окончательную приемочную проверку. Важно уточнить у поставщика, как обеспечивается стабильность партий смазки и какие сертификаты предоставляются.
Широта продуктового портфеля
Работа с одним поставщиком, который может закрыть потребности в оснастке (кристаллизаторы, плиты, кольца), оборудовании (насосы, прессы) и расходниках (смазки, ремонтные составы), упрощает логистику и техническое взаимодействие. В портфеле ООО «Чунцин ТингАо» присутствуют как высокоточные кристаллизаторы для крупногабаритных слитков (диаметром до 1450 мм), так и вспомогательные материалы для обработки меди и алюминия, что создает синергетический эффект для клиента.
Гибкость и адаптивность
Возможность адаптации решений под конкретное оборудование заказчика является ключевым конкурентным преимуществом. Если ваше производство использует системы Wagstaff или Novelis, поставщик должен гарантировать совместимость своих материалов и оснастки с этими стандартами. Успешная локализация решений для ведущих импортных систем — признак зрелости инжиниринговой компании.
Логистика и сроки поставки
Перебои в поставке смазки или запасных частей к насосам могут остановить всё производство. Отлаженная логистика и гибкие производственные циклы позволяют обеспечивать стабильные сроки поставки как стандартной, так и заказной продукции. Для международных покупателей важно наличие опыта экспортных поставок и понимания таможенных процедур.
Заключение и рекомендации по закупкам
Масло для съема отливок из формы — это не просто расходный материал, а важный технологический параметр, влияющий на себестоимость, качество и безопасность литейного производства. Правильный выбор смазки требует учета множества факторов: от термической стабильности и способа нанесения до совместимости с материалом формы и экологических требований.
При закупке рекомендуется:
- Провести тестовые испытания новых марок смазки на пилотных партиях, фиксируя не только качество отливки, но и расход материала и состояние формы после серии циклов.
- Запросить у поставщика технические паспорта (TDS) и данные по безопасности (MSDS) для оценки экологичности и условий хранения.
- Рассмотреть возможность комплексного снабжения, когда поставщик оснастки и оборудования также предоставляет рекомендованные расходные материалы, что обеспечивает лучшую совместимость компонентов системы.
- Обратить внимание на наличие технической поддержки: способность поставщика оперативно реагировать на изменения в процессе литья и помогать в настройке оборудования дозирования.
Сотрудничество с такими инжиниринговыми компаниями, как ООО «Чунцин ТингАо Металлургический новый материал», позволяет получить доступ к современным решениям в области литья алюминия, сочетающим в себе высокоточную оснастку, специализированное оборудование и качественные вспомогательные материалы. Глубокая технологическая экспертиза, подтвержденная сотрудничеством с лидерами отрасли и научными институтами, служит гарантом надежности поставляемых решений для вашего производства.