-
+86-23-68061307


Кристаллизатор с масляной смазкой для круглых слитков: производители и цена
2026-10-03
- Принцип работы и конструктивные особенности кристаллизаторов с масляной смазкой
- Ключевые параметры выбора и технические требования
- Факторы формирования стоимости и анализ рынка производителей
- Эксплуатационные нюансы и обслуживание
- Сравнительный анализ решений для различных типов литья
- Заключение и рекомендации по закупке
Принцип работы и конструктивные особенности кристаллизаторов с масляной смазкой
В технологии непрерывного литья алюминия и его сплавов качество поверхности слитка и внутренняя структура металла напрямую зависят от эффективности первичного охлаждения. Кристаллизатор является ключевым узлом литейной установки, где происходит формирование твердой оболочки расплава. Для круглых слитков, которые широко используются в последующей экструзии и прокатке, критически важно обеспечить равномерное отведение тепла по всему периметру заготовки.
Традиционные системы водяного охлаждения могут сталкиваться с проблемой неравномерности теплоотвода из-за образования паровой рубашки или нестабильности потока воды на начальном этапе контакта с горячим металлом. Альтернативным и высокоэффективным решением является применение кристаллизаторов с масляной смазкой. В таких системах специальная литейная смазка подается в зону кристаллизации, выполняя двойную функцию: она действует как теплоноситель, обеспечивая интенсивный и контролируемый отвод тепла, и как смазывающий агент, снижающий трение между формирующейся твердой оболочкой слитка и стенками кристаллизатора.
Использование масляной смазки позволяет минимизировать риск возникновения поверхностных дефектов, таких как продольные трещины, риски и следы от вибрации. Это особенно актуально для высокоскоростного литья и при производстве слитков из сложных сплавов, чувствительных к термическим напряжениям. Стабильность процесса смазки обеспечивает предсказуемую скорость кристаллизации, что положительно сказывается на мелкозернистости структуры металла и его механических свойствах.
Роль смазки в процессе формирования слитка
Литейная смазка, подаваемая в кристаллизатор, должна обладать строго определенными физико-химическими свойствами. Она должна быть термостабильной, не разлагаться при контакте с расплавленным алюминием (температура которого может достигать 700–750 °C) и не выделять токсичных газов. Кроме того, вязкость смазки подбирается таким образом, чтобы обеспечить ее проникновение в микронный зазор между металлом и стенкой кристаллизатора, но при этом предотвратить чрезмерное вытекание или разбрызгивание.
В системах с масляной смазкой часто используются специализированные насосные станции, которые обеспечивают точную дозировку подачи масла. Равномерность распределения смазки по окружности круглого слитка является залогом симметричного охлаждения. Любые отклонения в подаче могут привести к локальным перегревам или переохлаждениям, что вызывает искривление оси слитка или образование внутренних напряжений.
Ключевые параметры выбора и технические требования
При закупке оснастки для непрерывного литья круглых слитков инженеры и технологи должны учитывать ряд взаимосвязанных параметров. Ошибка в выборе геометрии или материала кристаллизатора может привести не только к браку продукции, но и к аварийным остановкам литейного комплекса.
Геометрические характеристики и размеры
Основным параметром является диаметр получаемого слитка. Производители оснастки предлагают решения для широкого спектра размеров. Например, для стандартных экструзионных заготовок commonly используются диаметры от 100 до 300 мм. Однако современные производственные линии требуют возможности литья и более крупных заготовок.
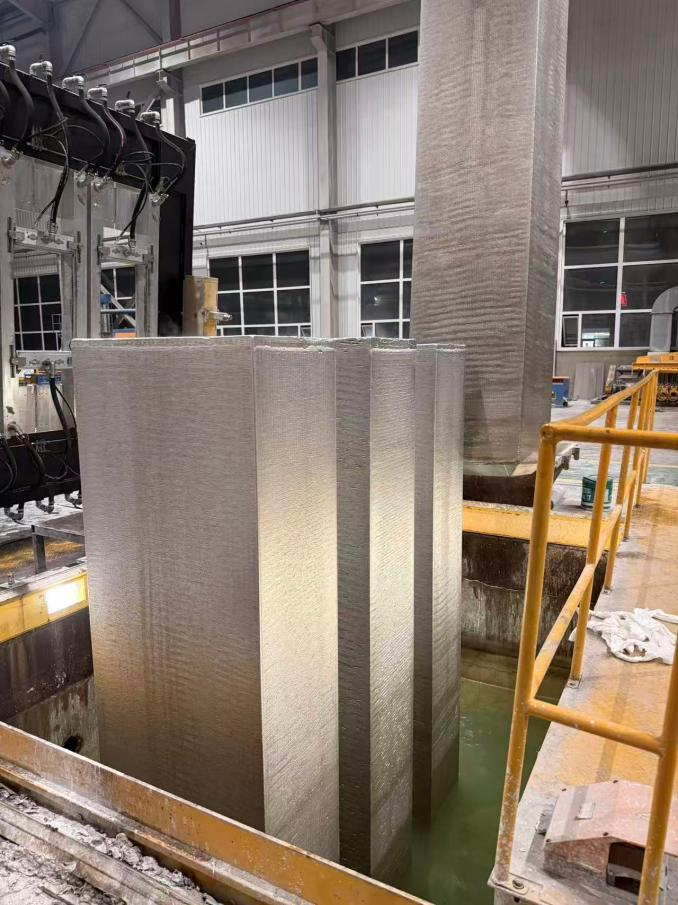
Важно различать понятия рабочего диаметра и габаритных размеров самой кассеты или корпуса кристаллизатора. При проектировании системы необходимо учитывать толщину стенки кристаллизатора, которая влияет на жесткость конструкции и эффективность теплоотвода. Для крупногабаритных изделий, таких как круглые слитки диаметром до 1450 мм, требования к точности изготовления многократно возрастают. В таких случаях малейшее отклонение от цилиндрической формы может привести к заклиниванию слитка или неравномерному охлаждению массивной заготовки.
Также на рынке присутствуют решения для полых круглых слитков, которые используются для производства труб и других профилей. Для такой оснастки критичными становятся два диаметра: наружный и внутренний. Например, существуют кристаллизаторы для полых слитков с наружным диаметром 800 мм и внутренним диаметром 420 мм. Изготовление такой оснастки требует высокой технологической зрелости производителя, так как необходимо обеспечить коаксиальность внутренней и внешней поверхностей с высокой точностью.
Материалы изготовления и их влияние на ресурс
Материал кристаллизатора определяет его теплопроводность, износостойкость и срок службы. Наиболее распространенными материалами являются:
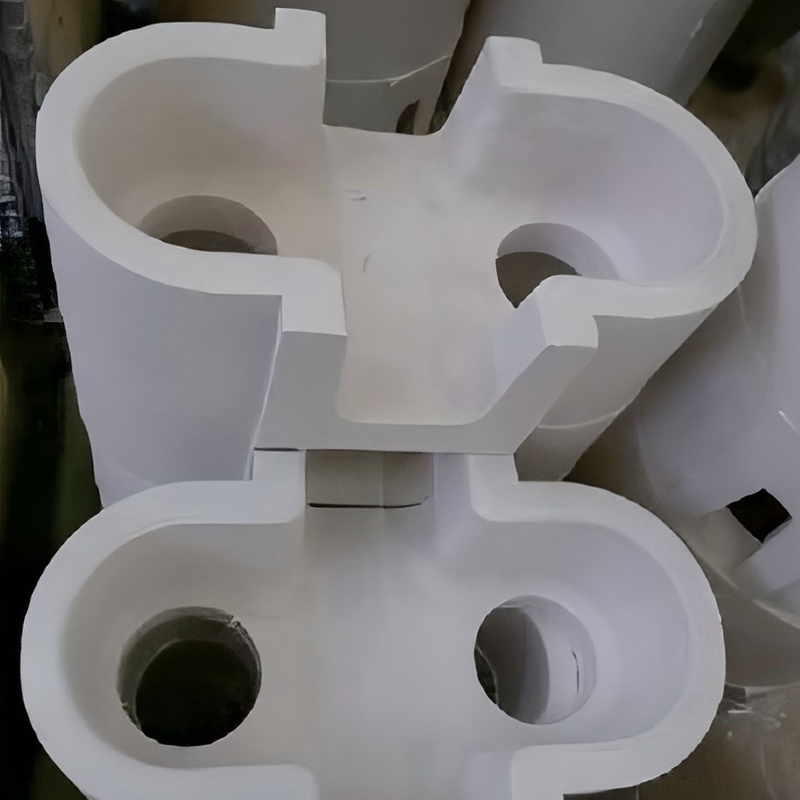
- Графит: Обладает отличными антифрикционными свойствами и высокой термостойкостью. Графитовые кристаллизаторы часто используются благодаря их способности самосмазываться и устойчивости к пригару алюминия. Они обеспечивают гладкую поверхность слитка, однако требуют бережного обращения из-за хрупкости материала.
- Твердые сплавы и специальные чугуны: Применяются для изготовления рабочих втулок и корпусов. Эти материалы обладают высокой прочностью и хорошей теплопроводностью. Выбор конкретного сплава зависит от скорости литья и типа используемого алюминиевого сплава.
Компании-производители, такие как ООО «Чунцин ТингАо Металлургический новый материал», уделяют особое внимание контролю однородности структуры материалов. Наличие включений или пор в материале кристаллизатора может привести к локальным изменениям теплопроводности, что негативно скажется на качестве слитка. Поэтому входной контроль сырья и операционный контроль на этапах механической обработки являются обязательными процедурами на современных предприятиях.
Система подачи смазки и совместимость оборудования
Кристаллизатор не работает изолированно; он является частью комплексной литейной системы. Эффективность масляной смазки зависит от правильной интеграции кристаллизатора с системой подачи. Важным элементом являются каналы подвода смазки, которые должны быть выполнены с высокой точностью, чтобы обеспечить равномерное распределение масла по всему периметру.
При выборе поставщика необходимо уточнять совместимость предлагаемой оснастки с существующими на предприятии системами. Многие современные производители, включая российско-китайские инжиниринговые компании, специализируются на адаптации и локализации решений, совместимых с ведущими импортными литейными системами, такими как Wagstaff, Novelis или Almex. Это позволяет модернизировать существующие линии без полной замены основного оборудования, заменяя лишь изношенную или неэффективную оснастку на более совершенные аналоги.
Факторы формирования стоимости и анализ рынка производителей
Запрос «цена кристаллизатора» часто является одним из первых шагов в процессе закупки, однако в сегменте промышленной литейной оснастки понятие фиксированной цены применимо лишь к стандартным изделиям малых размеров. В большинстве случаев стоимость рассчитывается индивидуально под конкретный проект.
Из чего складывается цена оснастки
Стоимость кристаллизатора с масляной смазкой для круглых слитков зависит от множества факторов:
- Геометрическая сложность и размер: Изготовление крупногабаритных кристаллизаторов (например, диаметром свыше 1000 мм) требует использования уникального оборудования и большего объема дорогостоящих материалов. Полые кристаллизаторы также стоят дороже сплошных аналогов того же наружного диаметра из-за сложности обработки внутренних поверхностей.
- Материал исполнения: Использование высококачественного графита специальных марок или импортных твердых сплавов существенно увеличивает себестоимость изделия, но при этом продлевает его срок службы и улучшает качество литья.
- Точность изготовления: Требования к шероховатости поверхности и геометрическим допускам для литейной оснастки крайне высоки. Достижение необходимой точности требует многоступенчатой механической обработки и контроля, что отражается на цене.
- Объем заказа и кастомизация: Единичное изготовление прототипа всегда дороже серийного производства. Также наличие нестандартных конструктивных элементов, таких как специальные крепежи или интегрированные датчики, увеличивает стоимость.
- Логистика и упаковка: Учитывая хрупкость некоторых материалов (графит) и большой вес металлических частей, затраты на надежную упаковку и транспортировку могут составлять значительную часть бюджета.
Поскольку точная стоимость зависит от конфигурации и технических требований, профессиональные поставщики обычно предоставляют коммерческое предложение после анализа чертежей или опросного листа заказчика.
Критерии выбора надежного производителя
Рынок производителей литейной оснастки насыщен предложениями, однако не все поставщики обладают необходимыми компетенциями для производства высокоточных кристаллизаторов. При выборе партнера B2B-закупщикам следует обращать внимание на следующие аспекты:
Наличие собственного производства и контроля качества. Компания должна располагать современным оборудованием для механической обработки и термообработки, а также лабораторией для контроля геометрических параметров. Многоуровневая система управления качеством, включающая окончательную приемочную проверку готовой продукции, является гарантией того, что изделие будет соответствовать заявленным характеристикам.
Инженерная экспертиза и опыт. Способность компании решать сложные технические задачи подтверждается ее портфолио и сотрудничеством с лидерами отрасли. Например, опыт взаимодействия с такими гигантами, как Китайская алюминиевая корпорация (Chalco), включающей предприятия «Чжунлюй Жуйминь», «Цинхайский алюминий» и другие, или с компанией «Шаньдунь Наньшань Алюминий», свидетельствует о высоком уровне доверия со стороны крупных промышленных игроков.
Международное признание и референсы. Важным индикатором надежности является интерес со стороны международных корпораций. Так, двукратный визит министра закупок ПАО «Русал» на производственную площадку ООО «Чунцин ТингАо Металлургический новый материал» (в октябре 2018 года и феврале 2024 года) служит объективным подтверждением способности компании удовлетворять строгие требования одного из крупнейших мировых производителей алюминия. Такие аудиты проверяют не только качество продукции, но и стабильность производственных процессов, экологические стандарты и систему менеджмента.
Научно-техническая база. Сотрудничество с научно-исследовательскими институтами, такими как Центральный Южный университет, Пекинский университет науки и техники или Шанхайский университет Цзяотун, позволяет производителям внедрять передовые разработки в области металлургии и материаловедения. Это обеспечивает постоянное улучшение свойств выпускаемой оснастки.
Эксплуатационные нюансы и обслуживание
Даже самый качественный кристаллизатор требует правильного обслуживания для обеспечения длительного срока службы и стабильного качества литья. Ошибки в эксплуатации часто приводят к преждевременному выходу оснастки из строя.
Подготовка и монтаж
Перед установкой кристаллизатора необходимо тщательно проверить состояние его рабочей поверхности. Наличие царапин, забоин или остатков предыдущей смазки недопустимо. Монтаж должен осуществляться с соблюдением соосности относительно направляющих литейной машины. Перекосы при установке приведут к неравномерному износу и ухудшению геометрии слитка.
Система подачи масляной смазки должна быть промыта и проверена на герметичность перед началом литья. Давление и расход масла должны быть настроены в соответствии с рекомендациями производителя оснастки и технологической картой литья конкретного сплава.
Контроль в процессе литья
Во время работы литейной установки операторы должны мониторить температуру охлаждающей воды (если используется комбинированное охлаждение) и состояние смазки. Появление дыма или изменение цвета смазки может свидетельствовать о перегреве зоны кристаллизации. В таких случаях необходимо оперативно корректировать параметры литья или останавливать процесс для предотвращения аварии.
Регулярная очистка кристаллизатора от накопившихся отложений алюминия и оксидов является обязательной процедурой. Для этого могут использоваться специализированные средства, такие как DR-LD 168, которые позволяют эффективно удалять загрязнения без повреждения рабочей поверхности оснастки. Использование агрессивных химических средств или механических абразивов без разрешения производителя запрещено, так как это может изменить шероховатость поверхности и ухудшить скольжение слитка.
Диагностика износа и ремонт
Кристаллизаторы подлежат периодическому контролю износа. Изменение внутреннего диаметра или появление эрозии на рабочей поверхности сигнализирует о необходимости ремонта или замены. Попытка эксплуатировать изношенную оснастку приводит к росту брака и увеличению расхода смазочных материалов. Некоторые виды повреждений, такие как мелкие трещины или сколы, могут быть устранены с помощью специализированных ремонтных составов, однако решение о ремонте должно приниматься технологами на основе оценки глубины и характера дефекта.
Сравнительный анализ решений для различных типов литья
Выбор между различными типами кристаллизаторов и систем смазки зависит от конкретных задач производства. Ниже приведено сравнение ключевых характеристик, которое помогает принять обоснованное решение.
| Критерий | Кристаллизатор с масляной смазкой | Традиционный кристаллизатор (водяное охлаждение) |
|---|---|---|
| Качество поверхности слитка | Высокое, минимальное количество дефектов | Среднее, возможен риск рисок и трещин |
| Скорость литья | Может быть увеличена благодаря лучшему смазыванию | Ограничена условиями теплоотвода |
| Расход consumables | Требуется постоянная подача специальной смазки | Только вода, но выше риск загрязнения системы |
| Сложность обслуживания | Требует контроля системы смазки и очистки от масел | Требует контроля качества воды и очистки от накипи |
| Применимость для сложных сплавов | Высокая, лучше справляется с термическими напряжениями | Средняя, требует тщательной настройки режима охлаждения |
Для предприятий, ориентированных на выпуск продукции высокого качества, особенно для аэрокосмической или автомобильной промышленности, использование кристаллизаторов с масляной смазкой является экономически оправданным, несмотря на более высокие первоначальные затраты на оснастку и расходные материалы. Снижение процента брака и возможность работы на повышенных скоростях быстро окупают инвестиции.
Заключение и рекомендации по закупке
Кристаллизатор с масляной смазкой для круглых слитков представляет собой высокотехнологичное решение, позволяющее значительно улучшить качество алюминиевой продукции. Выбор такого оборудования требует глубокого понимания технологического процесса и тщательной оценки возможностей поставщика.
При формировании технического задания рекомендуется четко указывать требуемые диаметры слитков, тип используемого алюминиевого сплава, желаемую скорость литья и совместимость с существующим оборудованием. Не стоит экономить на качестве материалов и точности изготовления, так как эти параметры напрямую влияют на себестоимость конечной продукции за счет снижения брака.
Сотрудничество с проверенными инженерными компаниями, имеющими подтвержденный опыт работы с крупнейшими мировыми производителями алюминия и научными центрами, минимизирует риски при закупке. Компании, способные предлагать комплексные решения — от проектирования оснастки до поставки вспомогательных материалов и сервисной поддержки, — становятся стратегическими партнерами для литейных производств, стремящихся к повышению эффективности и конкурентоспособности.
Для получения точной информации о стоимости, сроках изготовления и технических возможностях адаптации оснастки под конкретные условия производства, заинтересованным сторонам рекомендуется направлять детализированные запросы непосредственно производителям, предоставляя полную информацию о параметрах существующих литейных линий.