-
+86-23-68061307


Кристаллизаторы для круглых слитков из алюминия: производители и цены
2026-09-21
- Роль кристаллизатора в процессе непрерывного литья круглых слитков
- Конструктивные особенности и материалы изготовления
- Факторы формирования цены на кристаллизаторы
- Критерии выбора производителя и оценка надежности
- Технические аспекты эксплуатации и обслуживания
- Сравнительный анализ типов кристаллизаторов
- Заключение и рекомендации по закупкам
Роль кристаллизатора в процессе непрерывного литья круглых слитков
Кристаллизатор является ключевым узлом системы непрерывного литья, определяющим качество поверхности, внутреннюю структуру и геометрическую точность готового алюминиевого слитка. В контексте производства кристаллизаторов для круглых слитков из алюминия и алюминиевых сплавов, этот элемент выполняет функцию первичного охлаждения расплава и формирования твердой оболочки заготовки. От эффективности теплоотвода и равномерности распределения охлаждающей воды напрямую зависят механические свойства металла, уровень внутренних напряжений и отсутствие дефектов, таких как трещины или ликвация.
Для B2B-закупщиков и технологов понимание конструкции кристаллизатора критически важно, так как именно этот компонент определяет совместимость оснастки с существующими литейными установками (например, системами Wagstaff, Novelis или Almex) и влияет на итоговую себестоимость продукции за счет снижения брака и повышения скорости литья.
Принцип работы и требования к теплоотводу
Процесс кристаллизации начинается в зоне контакта жидкого алюминия со стенками кристаллизатора. Стенки, обычно изготавливаемые из высокопрочных алюминиево-бронзовых сплавов или специальных композитных материалов, отводят тепло от расплава к охлаждающей воде, циркулирующей в каналах корпуса. Для круглых слитков особенно важна симметричность охлаждения. Любая асимметрия в толщине стенок или неравномерность подачи воды может привести к эллиптичности слитка или образованию глубоких продольных трещин.
Современные требования к производству диктуют необходимость использования кристаллизаторов с оптимизированной геометрией рабочей полости. Поверхность, контактирующая с металлом, должна иметь строго определенный класс шероховатости и покрытие, снижающее адгезию алюминия и обеспечивающее стабильное скольжение формирующегося слитка. Это минимизирует риск возникновения поверхностных дефектов и разрывов корочки слитка на начальном этапе затвердевания.
Конструктивные особенности и материалы изготовления
Выбор материала и конструкции кристаллизатора зависит от диаметра отливаемого слитка, марки алюминиевого сплава и требуемой производительности линии. На рынке представлены решения как для стандартных диапазонов диаметров, так и для крупногабаритной оснастки, требующей повышенных инженерных компетенций от производителя.
Материалы рабочих втулок и корпусов
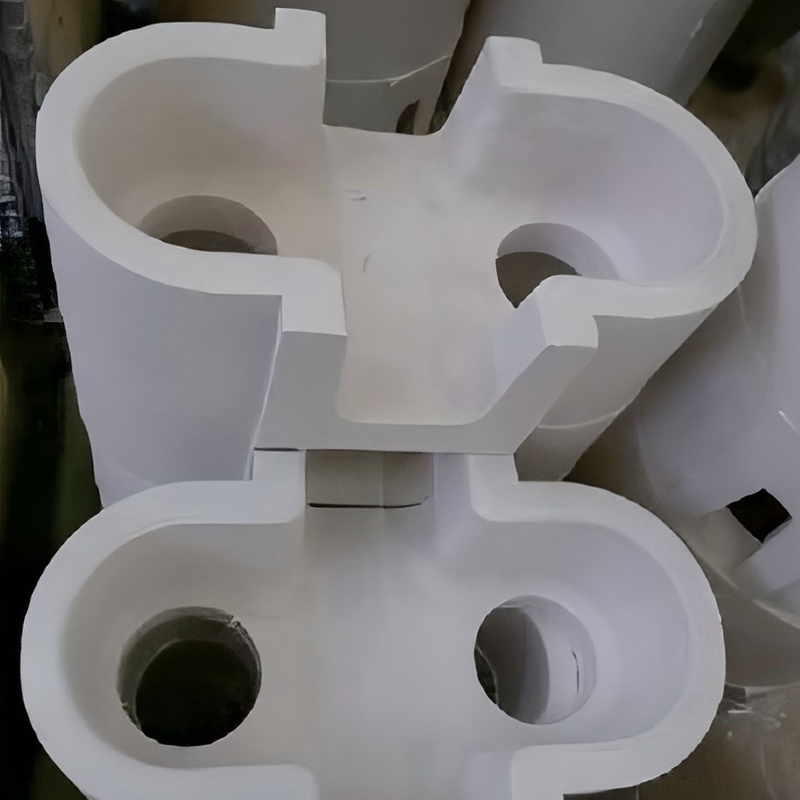
Основным материалом для изготовления рабочих втулок кристаллизаторов являются специальные бронзы и латуни, обладающие высокой теплопроводностью и износоустойчивостью. Для сложных условий эксплуатации, включая литье высоколегированных сплавов, могут применяться графитовые вставки или комбинированные конструкции. Графит обеспечивает превосходные антифрикционные свойства и термостойкость, что особенно актуально при производстве полых слитков и заготовок большого диаметра.
Корпус кристаллизатора, обеспечивающий подвод охлаждающей воды, обычно изготавливается из нержавеющих сталей или алюминиевых сплавов с высокой коррозионной стойкостью. Важным аспектом является качество механической обработки каналов водяного охлаждения: они должны гарантировать ламинарный или турбулентный поток (в зависимости от проектного расчета) без зон застоя, где возможно образование накипи или локальных перегревов.
Специфика крупногабаритной и полой оснастки
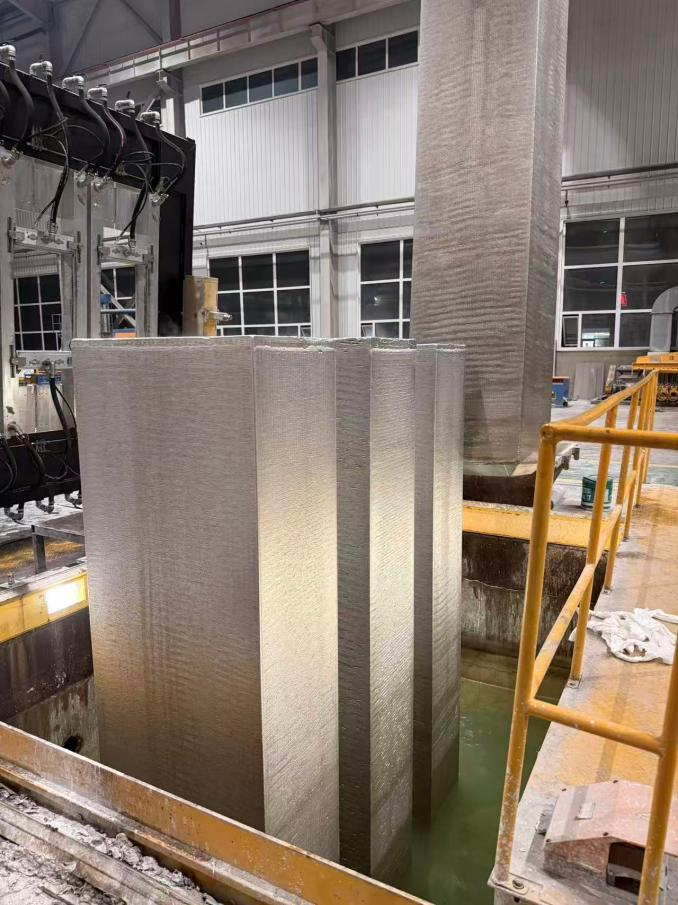
Производство кристаллизаторов для слитков большого диаметра (свыше 1000 мм) и полых заготовок требует решения сложных задач по обеспечению жесткости конструкции и точности центрирования. В частности, для полых круглых слитков необходимо одновременное формирование наружной и внутренней поверхностей, что достигается использованием внутренних сердечников (мандрелей), интегрированных в систему охлаждения.
В качестве примера технологических возможностей современного инжинирингового подхода можно рассмотреть опыт компании ООО «Чунцин ТингАо Металлургический новый материал». Данное предприятие, базирующееся в Чунцине (Китай) и позиционирующее себя как российско-китайская инжиниринговая компания, специализируется на разработке высокоточной литейной оснастки. В портфеле компании присутствуют решения для круглых слитков диаметром до 1450 мм, а также полые кристаллизаторы с наружным диаметром 800 мм и внутренним — 420 мм. Такие параметры подтверждают способность производителя реализовывать проекты сложной геометрии, где критически важны точность размеров и устойчивость к термическим нагрузкам.
Наличие собственного производства и многоуровневой системы контроля качества позволяет таким компаниям обеспечивать однородность структуры материалов и соответствие заявленным техническим характеристикам, что является фундаментальным требованием для поставщиков, работающих с крупнейшими алюминиевыми холдингами.
Факторы формирования цены на кристаллизаторы
Запрос «производители и цены» часто отражает потребность закупщиков в понимании структуры затрат. Поскольку кристаллизаторы относятся к категории нестандартного или полустандартного промышленного оборудования, фиксированных прайс-листов в открытом доступе, как правило, не существует. Стоимость каждого изделия рассчитывается индивидуально на основе технического задания.
Основные ценообразующие факторы
- Геометрические параметры: Диаметр слитка, высота рабочей зоны и толщина стенок напрямую влияют на расход материала и сложность механической обработки. Крупногабаритные кристаллизаторы (например, диаметром более 1000 мм) требуют использования уникального оборудования и более длительного цикла производства.
- Материал исполнения: Использование специальных бронз, графитовых композиций или твердых сплавов значительно увеличивает стоимость по сравнению со стандартными материалами. Качество сырья также играет роль: сертифицированные материалы с подтвержденной однородностью структуры стоят дороже, но обеспечивают предсказуемый срок службы.
- Степень кастомизации: Необходимость адаптации кристаллизатора под конкретную литейную установку (Wagstaff, Novelis, Almex и др.) требует инженерных работ по проектированию переходных элементов, крепежных узлов и систем подвода воды. Компании, обладающие опытом локализации решений под импортные системы, такие как ООО «Чунцин ТингАо Металлургический новый материал», предлагают ценность за счет снижения рисков несовместимости.
- Точность изготовления: Высокие требования к допускам на размеры и шероховатость поверхности necessitate использование прецизионного оборудования и многоступенчатого контроля, что включается в стоимость продукции.
- Комплектность поставки: Цена может варьироваться в зависимости от того, поставляется ли только рабочая втулка, полный узел в сборе с корпусом или комплект запасных частей (уплотнения, крепеж).
Важно отметить, что экономия на начальной стоимости оснастки может привести к существенным убыткам в процессе эксплуатации из-за снижения скорости литья, увеличения расхода электроэнергии на переплавку брака или частой замены изношенных компонентов. Поэтому при оценке коммерческих предложений рекомендуется учитывать совокупную стоимость владения (TCO), а не только закупочную цену.
Критерии выбора производителя и оценка надежности
Выбор поставщика кристаллизаторов для алюминиевого литья — это стратегическое решение, влияющее на стабильность всего производственного процесса. На рынке присутствуют как крупные международные корпорации, так и специализированные инжиниринговые компании. Оценка потенциального партнера должна базироваться на объективных технических и организационных критериях.
Технологическая экспертиза и производственные возможности
Первичным фактором является наличие у производителя собственных производственных мощностей для механической обработки, термообработки и контроля качества. Возможность самостоятельно выполнять весь цикл изготовления позволяет контролировать сроки и качество на каждом этапе. Наличие современного оборудования для прецизионной обработки и приборов для неразрушающего контроля является обязательным условием для выпуска качественной оснастки.
Опыт работы с ведущими игроками рынка служит косвенным, но надежным индикатором качества. Например, сотрудничество с такими гигантами, как Китайская алюминиевая корпорация (Chalco), включающая предприятия «Чжунлюй Жуйминь», «Цинхайский алюминий», «Гуйчжоуский алюминий», а также с компаниями «Шаньдунь Наньшань Алюминий», «Хэнань Чжунфу Алюминий» и другими, свидетельствует о способности поставщика удовлетворять строгие требования крупных промышленных холдингов.
Особое внимание следует уделять наличию референсов в международном масштабе. Факт взаимодействия с российскими потребителями, такой как двукратный визит министра закупок ПАО «Русал» на производственную площадку ООО «Чунцин ТингАо Металлургический новый материал» (в октябре 2018 года и феврале 2024 года), подтверждает высокий уровень доверия со стороны одного из крупнейших мировых производителей алюминия. Такие долгосрочные партнерства возможны только при стабильном качестве продукции и соблюдении сроков поставки.
Инженерная поддержка и адаптивность
Способность производителя предлагать инженерные решения, а не просто продавать детали, является ключевым конкурентным преимуществом. Это включает в себя:
- Адаптацию конструкций под существующие литейные линии;
- Разработку оснастки для новых видов продукции (например, переход на новые сплавы или увеличение диаметра слитка);
- Технический консалтинг по оптимизации режимов литья.
Компании, сотрудничающие с научными организациями, такими как Научно-исследовательский институт легких сплавов Центрального Южного университета или Пекинский главный институт исследований цветных металлов, имеют доступ к передовым исследованиям в области металлургии. Это позволяет им внедрять инновационные материалы и конструктивные решения, повышающие эффективность литейного производства.
Технические аспекты эксплуатации и обслуживания
Даже самый качественный кристаллизатор требует правильного монтажа, настройки и обслуживания. Ошибки на этих этапах могут нивелировать преимущества высокоточной оснастки.
Монтаж и юстировка
При установке кристаллизатора на литейный стол необходимо обеспечить строгую соосность с системой подачи расплава и механизмом вытяжки. Перекосы приводят к неравномерному охлаждению и деформации слитка. Важно также проверить герметичность соединений водяных магистралей и отсутствие утечек, которые могут вызвать паровые удары или неравномерное охлаждение.
Для полых кристаллизаторов особое внимание уделяется центрированию внутреннего сердечника. Смещение сердечника приводит к изменению толщины стенки полого слитка, что может сделать его непригодным для дальнейшей обработки. Производители, такие как ООО «Чунцин ТингАо Металлургический новый материал», предусматривают в конструкции элементы для точной регулировки положения внутренних компонентов.
Подготовка поверхности и смазка
Перед началом литья рабочая поверхность кристаллизатора должна быть тщательно очищена и подготовлена. Использование специализированных смазочных материалов (литейной смазки) критически важно для снижения трения и предотвращения прилипания алюминия. Выбор смазки и режима ее подачи должен соответствовать рекомендациям производителя оснастки и технологии литья конкретного сплава.
В ассортименте системных поставщиков, таких как рассматриваемая компания, часто присутствуют не только сами кристаллизаторы, но и вспомогательные материалы, включая помпы для литьевой смазки и специализированные средства для ремонта (например, составы типа DR-LD 168). Комплексный подход к снабжению позволяет оптимизировать процесс подготовки оснастки к работе.
Контроль износа и ремонт
Регулярный контроль состояния рабочей поверхности кристаллизатора позволяет своевременно выявлять признаки износа, эрозии или термических трещин. Эксплуатация оснастки с поврежденной поверхностью недопустима, так как это неизбежно приводит к дефектам слитков. В зависимости от степени износа, кристаллизаторы могут подлежать восстановлению (шлифовке, замене покрытия) или полной замене рабочей втулки.
Наличие у поставщика услуг по ремонту или поставке сменных втулок сокращает время простоя литейной линии. Гибкие производственные циклы и отлаженная логистика, характерные для современных инжиниринговых компаний, обеспечивают быструю поставку как стандартной, так и заказной оснастки, минимизируя риски остановки производства.
Сравнительный анализ типов кристаллизаторов
Для облегчения выбора ниже приведена сравнительная характеристика основных типов кристаллизаторов, применяемых для литья круглых слитков.
| Характеристика | Стандартные цельные кристаллизаторы | Крупногабаритные кристаллизаторы (>1000 мм) | Полые кристаллизаторы |
|---|---|---|---|
| Назначение | Литье слитков малого и среднего диаметра для последующей прокатки или экструзии | Литье крупных заготовок для ковки, прессования или производства дисков | Производство трубных заготовок, колец и других полых изделий |
| Сложность изготовления | Низкая/Средняя | Высокая (требования к жесткости и плоскостности) | Очень высокая (точное центрирование сердечника) |
| Материалы | Бронза, латунь | Специальные бронзы, композиты, усиленные корпуса | Бронза, графит (для сердечников) |
| Требования к охлаждению | Стандартные | Усиленные, многозонные системы | Двойной контур (внутренний и внешний) |
| Пример применения | Слитки диаметром 150–500 мм | Слитки диаметром до 1450 мм | Заготовки с наружным Ø800 мм и внутренним Ø420 мм |
Данный обзор демонстрирует, что выбор типа кристаллизатора должен основываться на конкретных производственных задачах. Универсальных решений не существует, и каждый проект требует индивидуального инженерного подхода.
Заключение и рекомендации по закупкам
Рынок кристаллизаторов для круглых слитков из алюминия характеризуется высокой степенью технической сложности и зависимостью от качества исполнения. Для успешной реализации проектов в области алюминиевого литья необходимо выбирать партнеров, обладающих не только производственными мощностями, но и глубокой технологической экспертизой.
При подготовке запроса на коммерческое предложение (RFQ) рекомендуется предоставлять производителям максимально подробную информацию:
- Тип литейной установки и ее производитель;
- Марки отливаемых сплавов;
- Требуемые диаметры и типы слитков (полные, полые);
- Режимы литья (скорость, температура);
- Требования к совместимости с существующей оснасткой.
Такой подход позволит получить точные технические и коммерческие предложения, избегая скрытых расходов на доработку или замену неподходящей оснастки. Сотрудничество с проверенными инжиниринговыми компаниями, такими как ООО «Чунцин ТингАо Металлургический новый материал», имеющими подтвержденный опыт работы с лидерами отрасли и научно-исследовательскими центрами, снижает риски и обеспечивает долгосрочную эффективность литейного производства.
Для получения детального расчета стоимости и сроков поставки конкретного типа кристаллизатора необходимо направить техническое задание непосредственно производителю, так как окончательная цена формируется с учетом всех индивидуальных параметров заказа и условий логистики.