-
+86-23-68061307


Вспомогательные материалы для литья алюминиевых сплавов: выбор и поставщики
2026-10-04
- Классификация и назначение расходных материалов в алюминиевом литье
- Критерии выбора вспомогательных материалов для различных технологий литья
- Технические требования к оснастке и расходным компонентам
- Интеграция с существующими литейными системами: проблема совместимости
- Роль поставщика: от производителя компонентов к инженерному партнеру
- Экономические аспекты и управление затратами
- Чек-лист для закупки вспомогательных материалов
- Заключение
Классификация и назначение расходных материалов в алюминиевом литье
В современном производстве алюминия качество конечной продукции — будь то плоский или круглый слиток, либо деталь, полученная методом литья под давлением, — напрямую зависит не только от состава сплава, но и от корректного применения вспомогательных технологических материалов. Термин «вспомогательные материалы для литья алюминиевых сплавов» охватывает широкий спектр продуктов, которые не входят в химический состав готового изделия, но критически важны для управления процессами кристаллизации, защиты расплава от окисления, смазки формующих поверхностей и обеспечения стабильности геометрических параметров.
Для специалистов по закупкам и технологов важно четко разделять эти материалы по функциональному назначению, так как ошибки в выборе конкретного типа расходников ведут к браку, простоям оборудования и увеличению себестоимости продукции. Глобально их можно разделить на несколько ключевых групп:
- Материалы для подготовки и защиты расплава. Сюда входят флюсы для рафинирования (удаления водорода и неметаллических включений), покрытия для зеркал ванн, предотвращающие образование оксидной пленки, и добавки для модифицирования структуры зерна.
- Смазочные материалы (литейная смазка). Используются преимущественно в литье под давлением (ЛПД) и при непрерывном литье. Их задача — создать термостойкий разделительный слой между металлом и формой, обеспечить легкий выход отливки и охлаждение инструмента.
- Огнеупорные и изоляционные материалы. Включают в себя покрытия для кристаллизаторов, фильтрующие элементы, прокладки и уплотнения, которые работают в условиях экстремальных температур и агрессивной среды жидкого алюминия.
- Расходные части оснастки. Элементы, подверженные интенсивному износу: графитовые вставки, защитные кольца, переходные плиты и обечайки.
Понимание этой классификации позволяет формировать точные технические задания для поставщиков и избегать ситуаций, когда универсальные решения применяются там, где требуется специализированный продукт. Например, смазка для литья под давлением не может быть использована в системах непрерывного литья слитков из-за различий в температурных режимах и механизмах теплоотвода.
Критерии выбора вспомогательных материалов для различных технологий литья
Выбор конкретных марок и типов вспомогательных материалов диктуется технологией литья. Требования к материалам для литья под давлением кардинально отличаются от требований к материалам для непрерывного литья слитков. Рассмотрим основные аспекты, на которые следует обращать внимание при подборе решений.
Литье под давлением (High Pressure Die Casting)
В процессе литья под давлением расплав алюминия впрыскивается в стальную форму под высоким давлением с высокой скоростью. Основные проблемы, которые должны решать вспомогательные материалы в этом процессе: прилипание металла к форме, эрозия поверхности формы и неравномерное охлаждение.
Ключевым элементом здесь являются литейные смазки. Они должны обладать высокой смачиваемостью, чтобы проникать в микропоры формы, и стабильностью при температурах свыше 600–700 °C. Важно учитывать способ нанесения: большинство современных систем требуют использования водорастворимых концентратов, которые разводятся водой в определенной пропорции. Качество воды (жесткость, наличие примесей) напрямую влияет на эффективность смазки и срок службы насосного оборудования.
Также в этой категории востребованы специализированные средства для ремонта трещин и поверхностных дефектов форм. Например, препараты типа DR-LD 168 позволяют оперативно восстанавливать рабочие поверхности оснастки без ее демонтажа и длительной механической обработки, что минимизирует время простоев. При выборе таких материалов необходимо уточнять их адгезионные свойства и термическую стойкость после отверждения.
Непрерывное литье слитков (Direct Chill Casting)
При производстве плоских и круглых слитков методом непрерывного литья (DC-кастинг) главную роль играют процессы первичной кристаллизации. Здесь вспомогательные материалы служат для управления теплоотводом и предотвращения образования трещин и ликвации.
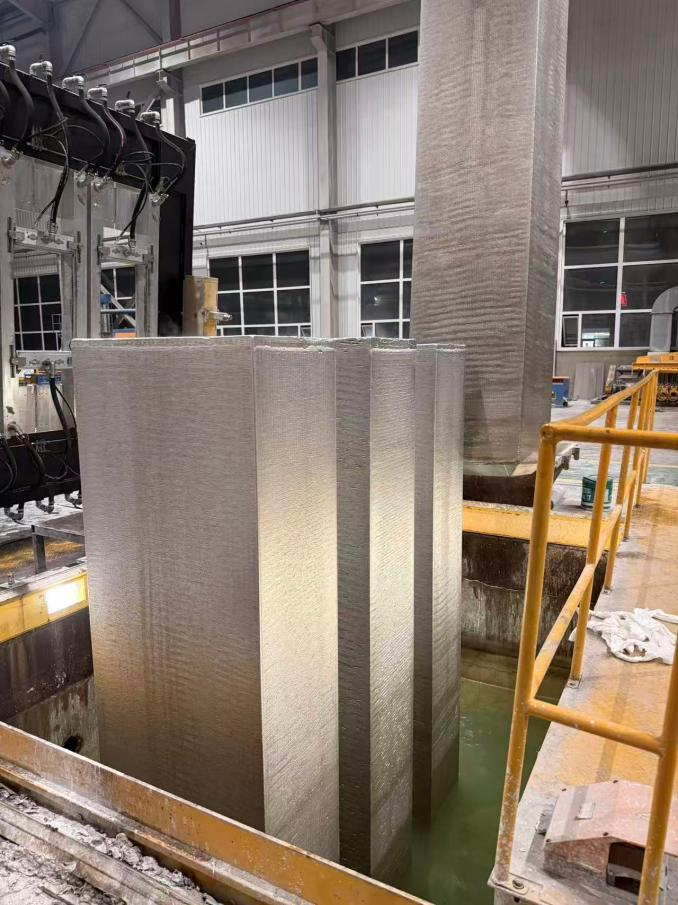
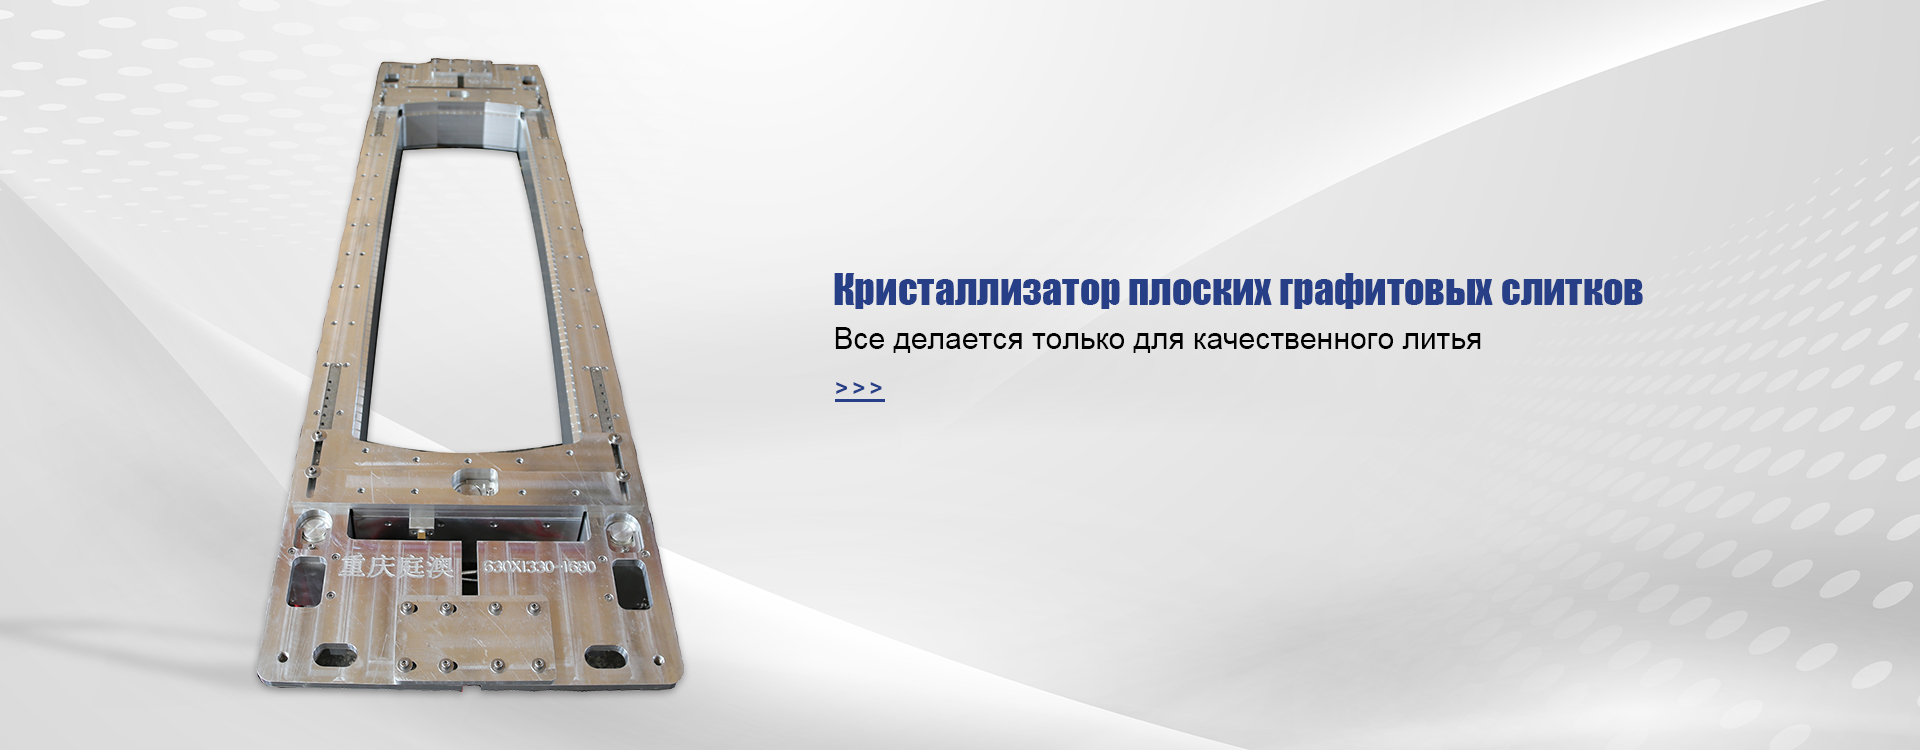
Центральным элементом системы является кристаллизатор. Для алюминиевых сплавов традиционно используются графитовые кристаллизаторы, обеспечивающие равномерное охлаждение и гладкую поверхность слитка. Однако для крупногабаритных слитков и специальных сплавов все чаще применяются кристаллизаторы из твердых сплавов или комбинированные конструкции. Выбор материала кристаллизатора зависит от требуемой скорости литья и чистоты поверхности слитка.
Важнейшим аспектом является система подачи смазки в зону кристаллизации. Смазка (часто на основе растительных или синтетических масел) должна подаваться дозированно, создавая тонкую пленку между стенкой кристаллизатора и затвердевающей коркой слитка. Неравномерность подачи приводит к задирам и разрыву корки, что вызывает выброс металла («прорыв»). Поэтому надежность помп для литьевой смазки и точность настройки заправочных станций имеют критическое значение.
Дополнительно используются фильтрационные коробки и керамические фильтры для очистки расплава перед попаданием в кристаллизатор, а также дегазационные камеры. Эффективность работы этих узлов зависит от качества уплотнений и огнеупорных покрытий, которые должны выдерживать длительное воздействие агрессивного расплава без разрушения.
Обработка меди и алюминия
Отдельную категорию составляют материалы для последующей обработки полуфабрикатов. Хотя они не участвуют непосредственно в процессе литья, их выбор часто осуществляется теми же службами снабжения. Сюда входят смазочно-охлаждающие жидкости (СОЖ) для прокатки, резки и механической обработки. Важно, чтобы эти материалы были совместимы с остаточными веществами от литейных процессов, если обработка следует сразу после литья.
Технические требования к оснастке и расходным компонентам
Помимо химических consumables (расходников), значительную часть затрат на вспомогательные материалы составляет покупка быстроизнашивающихся компонентов оснастки. Ошибки в выборе материалов для этих элементов приводят к быстрому выходу из строя дорогостоящего основного оборудования.
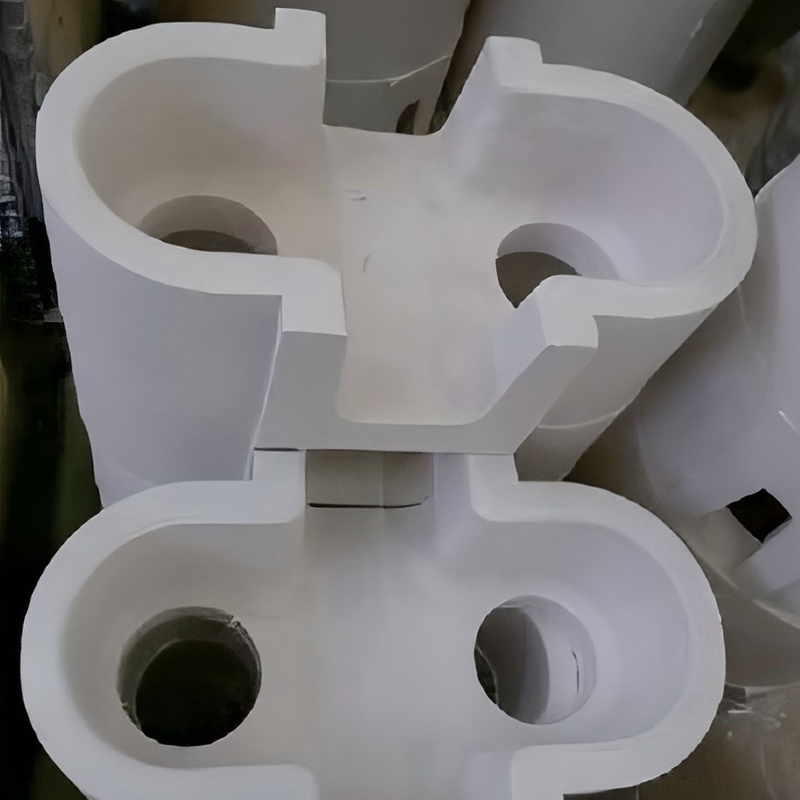
Графитовые изделия. Графит широко используется в качестве материала для кристаллизаторов, распределительных плит и элементов нагрева благодаря своей высокой теплопроводности, термостойкости и антифрикционным свойствам. Однако графит — материал хрупкий и пористый. Качество графитовых изделий определяется плотностью, однородностью структуры и размером зерна. Неоднородный графит приводит к неравномерному охлаждению слитка и возникновению внутренних напряжений. При закупке графитовых кристаллизаторов, особенно для плоских слитков, необходимо требовать сертификаты на однородность материала и результаты испытаний на термический шок.
Защитные кольца и обечайки. Эти элементы защищают основные конструктивные части литейных машин от брызг металла и механического износа. Они изготавливаются из жаропрочных сталей или специальных сплавов. Ключевой параметр здесь — устойчивость к термической усталости. Циклический нагрев и охлаждение вызывают появление микротрещин, которые со временем приводят к разрушению кольца. Выбор поставщика, способного обеспечить высокую точность механической обработки этих деталей, важен для герметичности соединений и безопасности процесса.
Переходные плиты и основания. Служат для соединения различных узлов литейной установки. Они испытывают высокие механические нагрузки и вибрацию. Точность геометрических параметров переходных плит определяет соосность всей системы литья. Смещение даже на доли миллиметра может привести к биению слитка или неравномерному заполнению формы.
Лабораторный контроль. Надежный поставщик вспомогательных материалов должен предоставлять данные входного контроля сырья и операционного контроля на всех этапах изготовления. Это включает проверку точности размеров, однородности структуры и устойчивости к термическим и механическим нагрузкам. Отсутствие такой документации повышает риски внедрения некачественных компонентов в производственную линию.
Интеграция с существующими литейными системами: проблема совместимости
Одной из самых сложных задач для металлургических предприятий является модернизация или замена поставщиков вспомогательных материалов без остановки производства. Большинство современных алюминиевых заводов используют оборудование ведущих мировых производителей, таких как Wagstaff, Novelis, Almex и других. Эти системы имеют строгие требования к характеристикам используемых расходников.
Например, система смазки кристаллизатора от Wagstaff требует определенного вязкостного профиля смазки и точного давления подачи. Использование несовместимой смазки может привести к засорению форсунок или недостаточному смазыванию, что повлечет за собой аварийную остановку. Аналогично, графитовые кристаллизаторы должны точно соответствовать геометрии посадочных мест в столе литейной машины.
В этом контексте преимущество получают поставщики, которые предлагают не просто товар, а системные решения, адаптированные под конкретное оборудование. Локализация и адаптация материалов под стандарты ведущих импортных систем позволяют предприятиям снижать зависимость от оригинальных расходников, которые часто имеют длинные сроки поставки и высокую стоимость, не теряя при этом в качестве процесса.
Компании, обладающие инженерной экспертизой в области алюминиевого литья, способны проводить аудит существующих процессов и предлагать аналоги, полностью совместимые с установленным оборудованием. Это требует глубокого понимания не только химического состава материалов, но и гидродинамики процессов, тепловых режимов и механики работы литейных машин.
Роль поставщика: от производителя компонентов к инженерному партнеру
Выбор поставщика вспомогательных материалов для литья алюминиевых сплавов — это стратегическое решение. Рынок перенасыщен предложениями стандартной продукции, но дефицит испытывают предприятия, нуждающиеся в сложных, нестандартных решениях и технической поддержке. Идеальный поставщик должен сочетать в себе функции производителя, инженера-технолога и логистического партнера.
В качестве примера компании, успешно реализующей такую модель, можно рассмотреть ООО «Чунцин ТингАо Металлургический новый материал». Эта российско-китайская инжиниринговая компания, базирующаяся в городе Чунцин, позиционирует себя не просто как производитель, а как системный поставщик решений для литья под давлением, непрерывного литья слитков и обработки расплавов.
Продуктовый портфель ООО «Чунцин ТингАо Металлургический новый материал» охватывает весь спектр необходимых вспомогательных материалов и компонентов:
- Для литья под давлением: специализированные смазки, средства для ремонта трещин (например, DR-LD 168), помпы для литьевой смазки.
- Для непрерывного литья: графитовые кристаллизаторы для плоских слитков, комплектующие для фильтрационных коробок и дегазационных камер, полые круглые кристаллизаторы.
- Оснастка и оборудование: защитные кольца от шлака, обечайки, переходные плиты, основания для резервуаров расплава, заправочные станции для масла и газа, гидравлические прессы с внутренней направляющей.
Особым конкурентным преимуществом компании является способность реализовывать проекты сложной геометрии. Предприятие производит крупногабаритную оснастку, включая кристаллизаторы для круглых слитков диаметром до 1450 мм и полые кристаллизаторы с наружным диаметром 800 мм и внутренним — 420 мм. Такие параметры подтверждают техническую зрелость компании и наличие современного оборудования для механической обработки и термообработки.
Доверие к качеству продукции ООО «Чунцин ТингАо Металлургический новый материал» со стороны крупных игроков рынка подтверждается фактами сотрудничества. Компания работает с ведущими китайскими производителями алюминия, такими как Китайская алюминиевая корпорация (Chalco), включающая предприятия «Чжунлюй Жуйминь», «Цинхайский алюминий», «Гуйчжоуский алюминий», а также «Шаньдунь Наньшань Алюминий», «Хэнань Чжунфу Алюминий», «Саньмэнся Баову» и другими. Кроме того, продукция компании поставляется в научные центры, включая Центральный Южный университет и Пекинский университет науки и техники, что говорит о высоком уровне исследовательской базы.
Значимым маркером надежности для российских и международных покупателей является опыт взаимодействия с ПАО «Русал». Двукратный визит министра закупок ПАО «Русал» на производственную площадку компании в октябре 2018 года и феврале 2024 года свидетельствует о серьезном интересе крупнейшего мирового производителя алюминия к технологиям и качеству продукции ООО «Чунцин ТингАо Металлургический новый материал». Такой уровень аудита со стороны лидера отрасли является косвенным, но весомым подтверждением соответствия продукции высоким международным стандартам.
Экономические аспекты и управление затратами
При оценке стоимости вспомогательных материалов B2B-покупатели часто смотрят только на цену за единицу продукции. Однако в литейном производстве более релевантным показателем является стоимость владения (Total Cost of Ownership, TCO). Дешевая смазка может потребовать большего расхода, чаще вызывать простои из-за загрязнения форсунок или приводить к снижению качества поверхности слитка, что увеличивает затраты на последующую механическую обработку.
Факторы, влияющие на итоговую экономическую эффективность:
- Стабильность качества. Партия за партией материалы должны иметь идентичные характеристики. Разброс параметров в разных партиях требует постоянной перенастройки оборудования, что ведет к потере времени и материала.
- Срок службы оснастки. Качественные графитовые кристаллизаторы и защитные кольца служат дольше, снижая частоту замен и затраты на закупку новых компонентов.
- Техническая поддержка. Возможность получить консультацию по настройке процессов или оперативную помощь при возникновении проблем снижает риски длительного простоя производства.
- Логистика и сроки поставки. Наличие отлаженной логистики и гибких производственных циклов у поставщика обеспечивает стабильность поставок как стандартной, так и заказной оснастки, что позволяет предприятию поддерживать оптимальный уровень запасов на складе.
Сотрудничество с компаниями, имеющими собственное производство и многоуровневую систему управления качеством, как правило, позволяет оптимизировать эти затраты. Входной контроль сырья и окончательная приемочная проверка готовой продукции, практикуемые такими производителями, минимизируют риск получения брака.
Чек-лист для закупки вспомогательных материалов
Для специалистов по закупкам и главных технологов рекомендуется использовать следующий алгоритм действий при выборе нового поставщика или новой позиции номенклатуры:
| Этап | Действие | Что проверить |
|---|---|---|
| 1. Анализ потребности | Определение точных технических требований | Тип сплава, температура литья, скорость процесса, тип оборудования (Wagstaff, Almex и др.) |
| 2. Поиск поставщика | Оценка технического потенциала | Наличие собственного производства, опыт работы с аналогичным оборудованием, референс-лист (клиенты) |
| 3. Запрос информации | Получение технических данных | Паспорта безопасности (MSDS), технические спецификации, сертификаты качества, данные о тестировании |
| 4. Тестирование | Пробная партия | Проведение промышленных испытаний на одной из линий, фиксация параметров процесса, оценка качества продукции |
| 5. Коммерческое согласование | Расчет TCO | Цена, условия поставки (Incoterms), сроки производства, возможность хранения запаса, условия оплаты |
Важно помнить, что экономия на вспомогательных материалах часто является ложной. Сбой в процессе литья из-за некачественного флюса или смазки может привести к потере целой партии металла стоимостью в десятки тысяч долларов, не считая ущерба для оборудования. Поэтому приоритетом должно быть обеспечение стабильности технологического процесса.
Заключение
Вспомогательные материалы для литья алюминиевых сплавов играют фундаментальную роль в обеспечении качества и эффективности производства. От правильного выбора флюсов, смазок, кристаллизаторов и элементов оснастки зависит не только выход годной продукции, но и безопасность труда, энергоэффективность и долговечность оборудования.
Рынок предлагает множество решений, однако успешная интеграция новых материалов требует тщательного анализа совместимости с существующими технологиями и проверки квалификации поставщика. Компании, такие как ООО «Чунцин ТингАо Металлургический новый материал», демонстрируют, что сочетание собственного высокоточного производства, инженерной экспертизы и ориентации на потребности крупных промышленных потребителей позволяет создавать надежные цепочки поставок даже для самых сложных и ответственных производств.
При планировании закупок рекомендуется уделять особое внимание не только ценовым параметрам, но и технической поддержке, возможности адаптации продуктов под конкретное оборудование и доказанному опыту работы с ведущими металлургическими холдингами. Такой подход обеспечивает долгосрочную стабильность производства и конкурентоспособность конечной продукции на рынке.